เศรษฐกิจหมุนเวียน
จากเกล็ดสู่เม็ด และการตรวจทุกล็อต
เกล็ดที่คัดและล้างแล้วยังใช้ผลิตชิ้นงานไม่ได้ ต้องผ่านการหลอม ไล่ก๊าซ กรอง ตัดเม็ด และผสมให้เป็นล็อตเดียว แล้วตรวจคุณสมบัติก่อนส่ง บทความนี้อธิบายแต่ละขั้นทำอะไร ทำไมต้องมี และควรตรวจอะไรในทุกล็อต
ฝ่ายการตลาด บริษัท แอดวานซ์ เคม โซลูชั่น จำกัด · 22 ต.ค. 2569 · อ่านประมาณ 9 นาที
ภาพรวมสายการผลิต
สายรีไซเคิลแบบกลไก (mechanical recycling) ส่วนใหญ่เป็นเครื่องรีดที่ออกแบบมาสำหรับวัตถุดิบที่ไม่สม่ำเสมอ หลักการเหมือนเครื่องรีดทั่วไป (ดู การรีด (Extrusion)) แต่มีสามจุดที่เพิ่มเข้ามา: ช่องไล่ก๊าซสุญญากาศ ระบบกรองพลาสติกหลอมที่เปลี่ยนตะแกรงได้ขณะเดินเครื่อง และไซโลผสมหลังตัดเม็ด
- ป้อนและอัด เกล็ดหรือฟิล์มที่ฟูและเบาถูกอัดให้แน่นก่อนเข้าสกรู
- หลอม สกรูหลอมและผสมให้เป็นเนื้อเดียว พร้อมเติมสารเติมแต่งตามสูตร
- ไล่ก๊าซ ช่องระบายต่อปั๊มสุญญากาศดึงความชื้นและสารระเหยออก
- กรอง ตะแกรงดักกระดาษ อะลูมิเนียม ไม้ ยาง และพลาสติกที่ไม่หลอม
- ตัดเม็ด พลาสติกหลอมผ่านหน้าดายและถูกตัดเป็นเม็ด แล้วหล่อเย็น
- อบแห้งและผสมล็อต สลัดน้ำออก แล้วผสมในไซโลให้คุณสมบัติเฉลี่ยทั้งล็อต
- ตรวจ บรรจุ ออกเอกสาร เก็บตัวอย่าง ติดเลขล็อต และออกใบรับรองผลวิเคราะห์ (CoA)
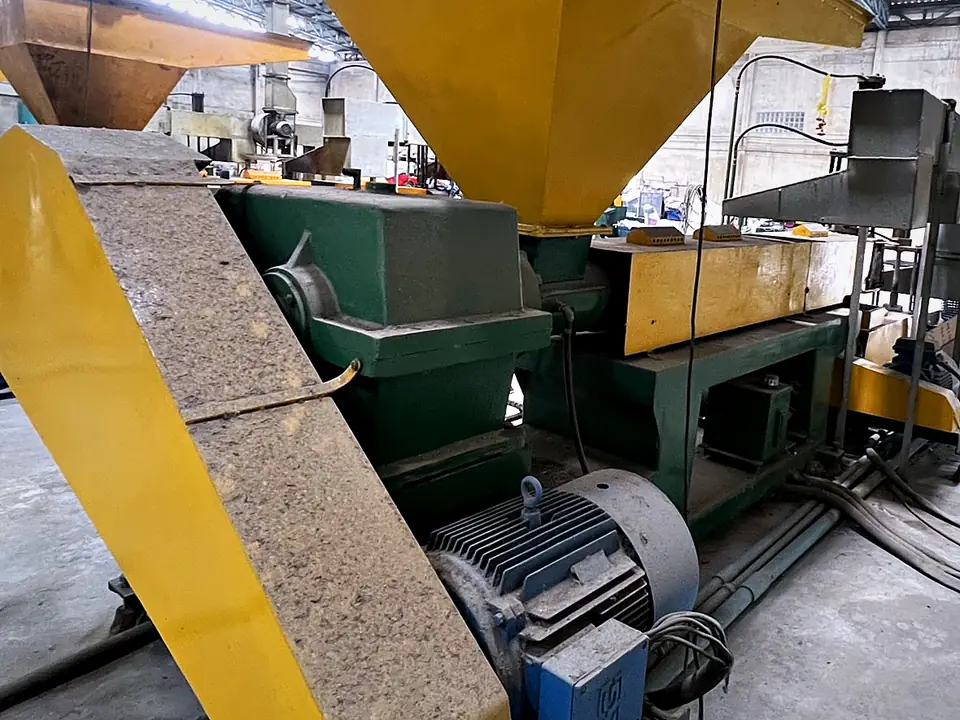
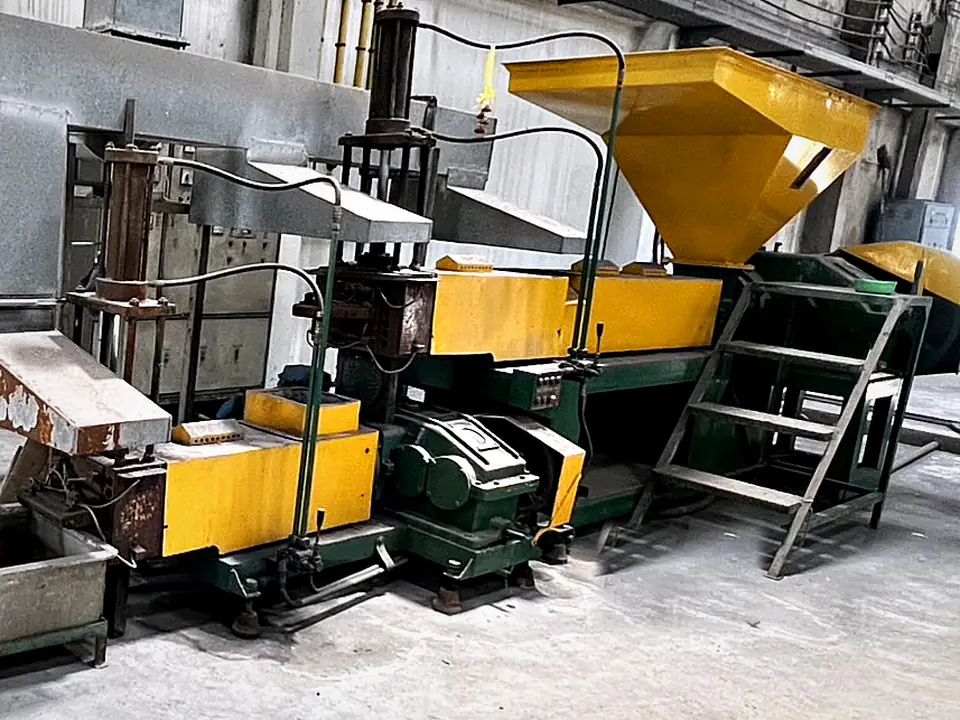
ป้อนและอัดเกล็ด
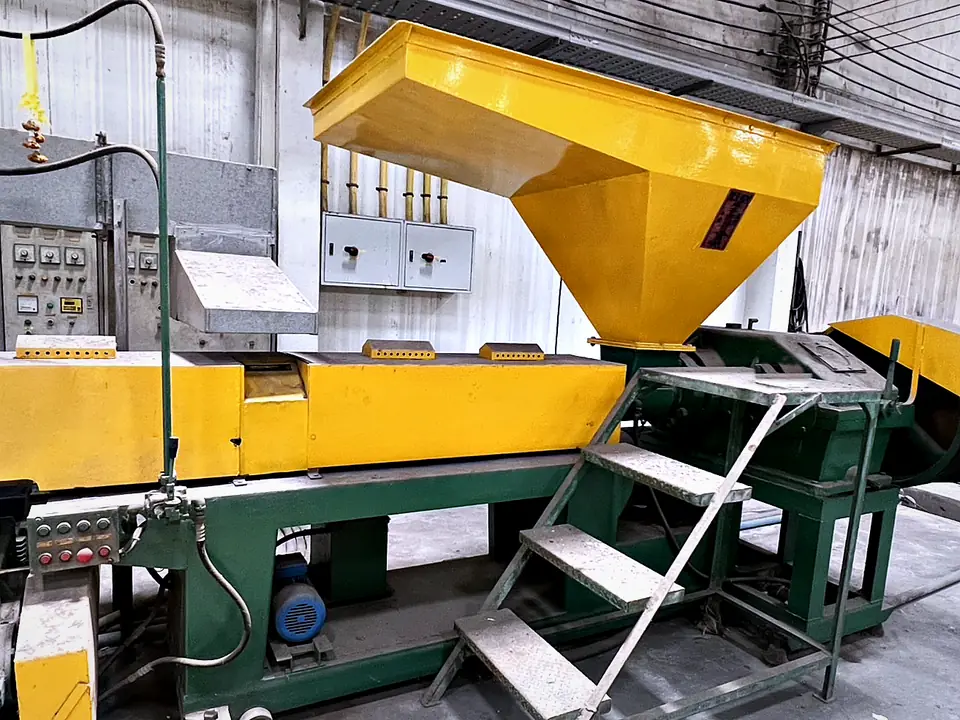
เม็ดพลาสติกใหม่ไหลลงสกรูได้เอง แต่เกล็ดขวด เศษฟิล์ม และเศษฉีดบดมีความหนาแน่นรวม (bulk density) ต่ำและรูปร่างไม่เท่ากัน ถ้าปล่อยลง hopper ตรงๆ สกรูจะกินวัตถุดิบไม่สม่ำเสมอ ปริมาณออกและแรงดันแกว่ง ซึ่งส่งต่อไปเป็น MFI และขนาดเม็ดที่แกว่งตาม
- Force feeder หรือ crammer สกรูหรือใบกวนในกรวยดันเกล็ดลงคอเครื่อง เหมาะกับเกล็ดแข็งที่ไหลไม่ดี
- Cutter-compactor ถังที่มีใบมีดหมุน ตัดและอัดฟิล์มหรือเส้นใย ความร้อนจากการเสียดสีช่วยอุ่นและไล่ความชื้นผิวบางส่วนก่อนเข้าสกรู
- เครื่องชั่งป้อน (gravimetric feeder) สำหรับเติมสารเติมแต่งหรือ masterbatch ตามสัดส่วนในสูตร
ขนาดเกล็ดที่สม่ำเสมอและความชื้นผิวที่ต่ำช่วยให้ขั้นนี้นิ่ง จึงต้องคุมตั้งแต่ขั้นบดและล้าง ไม่ใช่มาแก้ที่เครื่องรีด
หลอมและไล่ก๊าซสุญญากาศ
เมื่อพลาสติกหลอมแล้ว สกรูช่วงหนึ่งถูกออกแบบให้แรงดันลดลงเกือบเป็นศูนย์ ร่องสกรูไม่เต็ม พลาสติกหลอมเป็นชั้นบางมีผิวสัมผัสอากาศมาก ตรงนั้นมีช่องระบาย (vent) ต่อกับปั๊มสุญญากาศ ความชื้นและสารระเหยจึงหลุดออกจากเนื้อพลาสติกได้ง่าย
- ความชื้น น้ำที่ค้างจากการล้างกลายเป็นไอ ถ้าไม่ดึงออกจะเป็นฟองในเม็ดและเกิดรอยเงิน (splay) ที่ชิ้นงาน
- สารระเหยและกลิ่น ตัวทำละลายจากหมึกพิมพ์ ผลผลิตจากการเสื่อม และสารอินทรีย์ที่ซึมเข้าเนื้อพลาสติกระหว่างใช้งาน ออกได้บางส่วน
- ก๊าซจากสิ่งปนเปื้อน เช่น เศษกระดาษหรือกาวที่ไหม้ ช่วยลดฟอง แต่ไม่ได้ทำให้สิ่งปนเปื้อนหายไป ยังต้องกรองต่อ
สายที่รับวัตถุดิบพิมพ์ลายหนาหรือมีกลิ่นมากมักมีช่องระบายมากกว่าหนึ่งจุด ปัญหาที่พบคือพลาสติกหลอมดันขึ้นมาที่ช่องระบาย (vent flooding) เมื่อปริมาณป้อนหรือความหนืดไม่เหมาะกับการออกแบบสกรู สิ่งที่ควรรู้คือการไล่ก๊าซลดกลิ่นได้ แต่ไม่ได้ลบกลิ่นทั้งหมดในรอบเดียว การคัดแยกและการล้างที่ดีเป็นจุดเริ่มต้นที่สำคัญกว่า
กรองพลาสติกหลอม
สิ่งที่หลอมไม่ได้ เช่น กระดาษ อะลูมิเนียม ไม้ ยาง ทราย และพลาสติกที่จุดหลอมสูงกว่า (เช่น PET หรือ PA ที่ปนใน PP) ต้องถูกดักไว้ก่อนออกหน้าดาย ไม่งั้นจะเป็นจุดดำ เจล รูในฟิล์ม หรือจุดที่ชิ้นงานแตกง่าย ยิ่งกรองละเอียด จุดยิ่งน้อย แต่แรงดันสูงขึ้น ตะแกรงตันเร็วขึ้น และเสียพลาสติกไปกับสิ่งที่ดักไว้มากขึ้น การเลือกความละเอียดจึงต้องสมดุลกับงานปลายทาง
| ระบบกรอง | ทำงานอย่างไร | เหมาะกับ | ข้อควรรู้ |
|---|---|---|---|
| Screen changer แบบแผ่นเลื่อน (slide plate) | เลื่อนตะแกรงชุดใหม่เข้าแทนชุดที่ตัน | วัตถุดิบค่อนข้างสะอาด เช่น PIR | ตอนเปลี่ยนแรงดันและการไหลกระตุก อาจเกิดเม็ดผิดสเปกช่วงสั้นๆ |
| แบบต่อเนื่อง (piston หรือ rotary) | มีหลายช่องกรอง เปลี่ยนทีละช่องโดยการไหลไม่หยุด บางแบบมีการไล่ล้างย้อนกลับ (backflush) | PCR ที่มีสิ่งปนเปื้อนปานกลาง | แรงดันนิ่งกว่า แต่ยังต้องเปลี่ยนหรือทำความสะอาดตะแกรงตามรอบ |
| Laser filter หรือ melt filter แบบขูดทำความสะอาดเอง | แผ่นกรองเจาะรูละเอียด ใบขูดกวาดสิ่งปนเปื้อนออกจากผิวกรองและระบายออกต่อเนื่อง | วัตถุดิบที่สิ่งปนเปื้อนสูง เช่น ฟิล์มหลังการใช้งาน | เดินได้นาน แต่ระบบซับซ้อนกว่า และพลาสติกบางส่วนออกไปพร้อมสิ่งปนเปื้อน |
ตัวชี้ที่ดีคือแรงดันก่อนตะแกรง ถ้าแรงดันขึ้นเร็วกว่าปกติ แปลว่าวัตถุดิบล็อตนั้นสกปรกกว่าเดิม ควรบันทึกไว้คู่กับเลขล็อต
ตัดเม็ด 3 แบบ
| วิธี | ทำงานอย่างไร | ข้อดี | ข้อจำกัด |
|---|---|---|---|
| Strand pelletising (ตัดเส้น) | พลาสติกหลอมออกจากดายเป็นเส้น ผ่านรางน้ำหล่อเย็น แล้วเข้าเครื่องตัด | ง่าย ลงทุนต่ำ เปลี่ยนเกรดง่าย | เส้นขาดบ่อยเมื่อพลาสติกหลอมมีสิ่งปนเปื้อนหรือ melt strength ต่ำ ต้องใช้คนดูแล เม็ดทรงกระบอก |
| Water-ring pelletising (ตัดหน้าดาย วงน้ำ) | ใบมีดตัดที่หน้าดาย เม็ดถูกเหวี่ยงเข้าวงน้ำที่หมุนอยู่รอบห้องตัด | กะทัดรัด ไม่มีปัญหาเส้นขาด นิยมกับ PE และ PP | ไม่เหมาะกับพลาสติกหลอมที่ความหนืดต่ำมากหรือเหนียวติดกัน เม็ดอาจติดกันถ้าหล่อเย็นไม่พอ |
| Underwater pelletising (ตัดใต้น้ำ) | ตัดที่หน้าดายซึ่งจมอยู่ในน้ำไหลเวียน | เม็ดกลมสม่ำเสมอ ใช้ได้กับเม็ดหลายชนิดและกำลังผลิตสูง | ลงทุนและดูแลมากกว่า ช่วงเริ่มเดินเครื่องต้องคุมให้ดี รูดายตันได้ |
ขนาดและรูปร่างเม็ดมีผลกับลูกค้าโดยตรง เม็ดรีไซเคิลที่ขนาดต่างจากเม็ดใหม่มากจะแยกตัวใน hopper และทำให้การป้อนในเครื่องฉีดหรือเครื่องรีดของลูกค้าไม่นิ่ง
ผสมล็อต อบแห้ง และบรรจุ
แม้วัตถุดิบถูกคัดมาอย่างดี คุณสมบัติของเม็ดที่ออกจากเครื่องยังเปลี่ยนไปตามชั่วโมงที่ผลิต เพราะเกล็ดแต่ละถุงมาจากแหล่งไม่เหมือนกัน วิธีที่ใช้กันคือรวบรวมเม็ดจากการผลิตหลายชั่วโมงไว้ใน ไซโลผสม (homogenising silo) แล้ววนผสมให้ทั้งไซโลมีค่าเฉลี่ยเดียวกัน ทั้งไซโลจึงเป็นหนึ่งล็อต ผลตรวจหนึ่งชุดใช้แทนล็อตได้จริง
- อบแห้ง หลังตัดเม็ดในน้ำ เครื่องสลัดน้ำแบบเหวี่ยง (centrifugal dryer) ไล่น้ำที่ผิว เม็ดที่มี filler หรือพอลิเมอร์ที่ดูดความชื้นอาจต้องอบเพิ่ม
- ร่อน แยกเม็ดติดกัน เม็ดยาว และฝุ่นออก
- บรรจุ ในถุงหรือถุงจัมโบ้ (big bag) ที่กันความชื้น ทุกถุงมีเลขล็อตเดียวกับผลตรวจ
เลขล็อต ตัวอย่างเก็บ และ CoA
ระบบเอกสารคือสิ่งที่ทำให้เม็ดรีไซเคิลตรวจย้อนได้ (traceability) ขั้นต่ำที่ควรมี:
- เลขล็อต หนึ่งเลขต่อหนึ่งล็อตที่ผสมแล้ว เชื่อมกับวันที่ผลิต แหล่งวัตถุดิบ สูตร และบันทึกเครื่อง เช่น แรงดันก่อนตะแกรง
- ตัวอย่างเก็บ (retain sample) เก็บไว้จากทุกล็อตตามระยะเวลาที่ตกลงกับลูกค้า ใช้ตรวจซ้ำเมื่อมีข้อร้องเรียน
- ใบรับรองผลวิเคราะห์ (Certificate of Analysis, CoA) ระบุเลขล็อต รายการที่ตรวจ วิธีทดสอบ ค่าที่วัดได้ และช่วงที่ยอมรับได้ตามสเปก
ตรวจอะไรในแต่ละล็อต
ไม่จำเป็นต้องตรวจทุกรายการทุกล็อต ปกติรายการที่เปลี่ยนเร็วและกระทบเครื่องลูกค้าโดยตรง (MFI ความชื้น สี จุดดำ) ตรวจทุกล็อต ส่วนรายการอื่นตรวจเป็นระยะหรือเมื่อเปลี่ยนแหล่งวัตถุดิบ ทั้งหมดนี้ควรตกลงในสเปก
| คุณสมบัติ | วิธีทดสอบ | ทำไมสำคัญ |
|---|---|---|
| MFI / MFR | ISO 1133 (PP มักใช้ 230 °C / 2.16 kg · PE มักใช้ 190 °C / 2.16 kg) | บอกว่าเม็ดจะไหลในเครื่องลูกค้าเหมือนล็อตก่อนหรือไม่ MFI ที่สูงขึ้นผิดปกติมักแปลว่าสายโซ่ถูกตัดจากความร้อนหรือการใช้งาน |
| ความหนาแน่น | ISO 1183 | ชี้สัดส่วน filler และพอลิเมอร์อื่นที่ปน เช่น PE ใน PP หรือพอลิเมอร์ที่หนักกว่าน้ำ |
| ปริมาณเถ้า (ash) | ISO 3451 | สารอนินทรีย์ที่เหลือหลังเผา: talc, CaCO3, pigment, ดินและทราย กระทบความแข็ง ความหนาแน่น และผิวชิ้นงาน |
| ความชื้น | ชั่งน้ำหนักที่หายไปหลังให้ความร้อน หรือ Karl Fischer ตามที่ตกลง | ความชื้นทำให้เกิดฟองและรอยเงิน (splay) และเร่งการเสื่อมของพอลิเมอร์บางชนิด |
| DSC (จุดหลอม) | ISO 11357 | พีคหลอมแยกกันบอกการปนของพอลิเมอร์ เช่น PE ใน PP (PE หลอมประมาณ 105–135 °C, PP homopolymer ประมาณ 160–165 °C) หรือ PET และ PA ที่ปน |
| OIT | ISO 11357-6 | บอกว่าสารกันเสื่อม (stabiliser) เหลือเท่าไร OIT ต่ำแปลว่าเม็ดเสี่ยงเสื่อมเมื่อขึ้นรูปอีกรอบหรือเมื่อใช้งาน ใช้ตัดสินว่าต้องเติม stabiliser เท่าไร |
| แรงกระแทก | ISO 179 (Charpy) หรือ ISO 180 (Izod) | จับความเปราะจากการเสื่อมหรือจากการผสม PE กับ PP ที่ไม่เข้ากัน ซึ่ง MFI อย่างเดียวมองไม่เห็น |
| สี L*a*b* | วัดด้วย spectrophotometer เทียบล็อตอ้างอิง (ΔE) | เม็ดรีไซเคิลมักมีโทนเทาหรือเหลือง ความต่างของสีระหว่างล็อตทำให้ลูกค้าต้องปรับ masterbatch สีทุกครั้ง |
| กลิ่น | ดมโดยคณะผู้ประเมินตามวิธีที่ตกลง (เช่น VDA 270 ในงานยานยนต์) | กลิ่นเป็นข้อร้องเรียนอันดับต้นของ PCR และวัดด้วยเครื่องมือธรรมดาไม่ได้ |
| เจลและจุดดำ | รีดฟิล์มทดสอบหรืออัดแผ่น (plaque) แล้วนับจำนวนต่อพื้นที่ตามขนาด | บอกประสิทธิภาพของการกรองและความสะอาดของวัตถุดิบ สำคัญมากกับงานฟิล์มและผิวมัน |
การตรวจทำที่ห้องปฏิบัติการของพันธมิตรหรือแล็บภายนอก หรือที่ QC ของลูกค้า แล้วแต่รายการและที่ตกลงกัน เกณฑ์ยอมรับของแต่ละรายการตกลงเป็นลายลักษณ์อักษรกับลูกค้าแต่ละราย เพราะชิ้นงานต่างกันต้องการช่วงต่างกัน กล่องเกษตรสีดำกับฝาบรรจุภัณฑ์สีอ่อนไม่ควรใช้สเปกเดียวกัน
ส่วนที่ ACS คุม
งานกลุ่ม Circular ผลิตที่โรงงานของ ACS เอง (กำลังการผลิตไม่เกิน 3,000 ตัน/ปี อยู่ระหว่างขยาย) โดยพัฒนาสูตรร่วมกับลูกค้า เม็ด PCR และ rPP compound ใช้แบรนด์ Pure Earth ส่วนสินค้ากลุ่มอื่นผลิตร่วมกับเครือข่ายผู้ผลิตพันธมิตรตามสูตรที่ ACS ออกแบบ ไม่มีปริมาณการผลิตขั้นต่ำ
- กำหนดสเปกวัตถุดิบเข้าและเกณฑ์ยอมรับล็อตร่วมกับลูกค้า เป็นลายลักษณ์อักษร
- ออกแบบสูตร: stabiliser, compatibiliser, สารดูดความชื้นหรือสารลดกลิ่น ตามปัญหาของวัตถุดิบนั้น
- ให้เลขล็อต เก็บตัวอย่าง และออก CoA ที่ระบุวิธีทดสอบ เพื่อให้ตรวจย้อนได้
- บอกตรงๆ ว่าเม็ดล็อตใดไม่ผ่านสเปก และงานใดไม่ควรใช้เม็ดรีไซเคิล
FAQ
คำถามที่พบบ่อยเรื่องการผลิตและตรวจเม็ดรีไซเคิล
ทำไมเม็ดรีไซเคิลแต่ละล็อตไม่เหมือนกัน แม้ผลิตจากสายเดียวกัน
เพราะวัตถุดิบเข้าไม่เหมือนกันตั้งแต่ต้น เกล็ดจากแหล่งต่างกันมีเกรดเม็ดเดิม สี สิ่งปนเปื้อน และประวัติความร้อนต่างกัน สายการผลิตลดความแปรปรวนได้ด้วยการคัดแยก การปรับสูตร และการผสมล็อตในไซโล แต่ทำให้เป็นศูนย์ไม่ได้ สิ่งที่ทำได้คือกำหนดช่วงที่ยอมรับได้ของแต่ละคุณสมบัติเป็นลายลักษณ์อักษร แล้วตรวจทุกล็อตเทียบกับช่วงนั้น
ไล่ก๊าซสุญญากาศช่วยลดกลิ่นได้แค่ไหน
ช่วยดึงความชื้นและสารระเหยที่หลุดออกจากพลาสติกหลอมได้ในเวลาสั้นๆ ที่ผ่านช่องระบาย แต่สารที่ซึมลึกเข้าเนื้อพลาสติกระหว่างใช้งาน เช่น น้ำหอม น้ำมัน หรือสารเคมีในบ้าน ออกไม่หมดในรอบเดียว การลดกลิ่นจึงเริ่มตั้งแต่การคัดแยกและการล้าง แล้วจึงไล่ก๊าซ บางงานต้องมีขั้นบำบัดเม็ดเพิ่ม และควรยืนยันด้วยการดมโดยคณะผู้ประเมินตามวิธีที่ตกลงกับลูกค้า
ควรเขียนสเปกเม็ดรีไซเคิลอย่างไร
เลือกเฉพาะคุณสมบัติที่มีผลกับชิ้นงานและเครื่องของคุณ เช่น MFI ความชื้น สี จุดดำ และแรงกระแทก กำหนดเป็นช่วงที่ยอมรับได้ ไม่ใช่ค่าเดียว ระบุวิธีทดสอบและเงื่อนไข เช่น ISO 1133 ที่อุณหภูมิและน้ำหนักกดใด และตกลงว่ารายการใดตรวจทุกล็อต รายการใดตรวจเป็นระยะ
ทำไมต้องเก็บตัวอย่างไว้ทุกล็อต
เมื่อชิ้นงานมีปัญหาในอีกหลายเดือนต่อมา ตัวอย่างเก็บ (retain sample) ของล็อตนั้นคือหลักฐานเดียวที่ใช้ตรวจซ้ำได้ ช่วยแยกว่าปัญหามาจากเม็ด จากกระบวนการขึ้นรูป หรือจากการใช้งาน ระยะเวลาเก็บควรตกลงกันในสเปก
ข้อควรระวังทางเทคนิค
ค่าการเติม (let-down ratio) และข้อมูลทางเทคนิคในหน้านี้เป็นค่าอ้างอิงทั่วไป ไม่ใช่การรับประกันคุณสมบัติ ต้องยืนยันด้วยการทดลองในกระบวนการผลิตของคุณเองก่อนใช้งานจริง
ส่งสเปกที่ใช้อยู่ หรือเม็ดรีไซเคิลที่มีปัญหามาให้เราดู
ส่งตัวอย่างเม็ดหรือชิ้นงาน พร้อมสเปกและอาการที่พบ เราช่วยดูว่าควรตรวจรายการใดเพิ่ม และควรกำหนดช่วงยอมรับอย่างไร ไม่มีค่าใช้จ่าย ไม่มีเงื่อนไขซื้อ