การขึ้นรูปพลาสติก
การรีด (Extrusion)
ดันพลาสติกหลอมผ่านดายต่อเนื่อง ได้ชิ้นงานยาวหน้าตัดคงที่
ท่อ โปรไฟล์ แผ่น ฟิล์ม และสายรัด ออกมาจากเครื่องรีดทั้งหมด สกรูหลอมและดันพลาสติกผ่านดายที่กำหนดหน้าตัด แล้วอุปกรณ์ปลายสายทำหน้าที่คุมขนาด หล่อเย็น ดึง และม้วน บทความนี้อธิบายทีละส่วน พร้อมตัวแปรที่ต้องคุมและปัญหาที่พบบ่อย
ฝ่ายการตลาด บริษัท แอดวานซ์ เคม โซลูชั่น จำกัด · 21 ต.ค. 2569 · อ่านประมาณ 9 นาที
หลักการใน 1 นาที
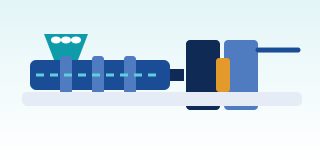
เครื่องรีดแบบสกรูเดี่ยว (single-screw) เป็นพื้นฐานของงานรีดส่วนใหญ่ เม็ดไหลจาก hopper ลงร่องสกรู สกรูหมุนในกระบอก (barrel) ที่มีฮีตเตอร์รัดรอบ และพาเม็ดไปข้างหน้าผ่าน 3 โซน
- โซนป้อน (feed) ร่องสกรูลึกและคงที่ ลำเลียงเม็ดที่ยังแข็งและเริ่มอัดให้แน่น
- โซนอัด (compression หรือ transition) ร่องตื้นลงเรื่อยๆ เม็ดถูกบีบ เสียดสี และหลอม อัตราส่วนความลึกร่องโซนป้อนต่อโซนจ่ายเรียกว่า compression ratio
- โซนจ่าย (metering) ร่องตื้นคงที่ ทำให้พลาสติกหลอมเป็นเนื้อเดียว อุณหภูมิสม่ำเสมอ และสูบออกด้วยอัตราคงที่
ความร้อนที่ใช้หลอมไม่ได้มาจากฮีตเตอร์อย่างเดียว ส่วนสำคัญมาจากแรงเฉือนที่สกรูทำกับพลาสติก เมื่อเพิ่มรอบสกรู อุณหภูมิพลาสติกหลอมจึงมักสูงขึ้นแม้ไม่ได้ปรับฮีตเตอร์
ก่อนเข้าดาย พลาสติกหลอมผ่าน screen pack (ตะแกรงลวดหลายชั้น) ที่วางบน breaker plate (แผ่นเจาะรู) ตะแกรงดักสิ่งสกปรกและเนื้อที่หลอมไม่หมด และสร้างแรงต้านที่ช่วยให้ผสมดีขึ้น ถ้าแรงดันก่อนตะแกรงค่อยๆ สูงขึ้น แปลว่าตะแกรงเริ่มตัน สายที่ใช้ PCR มักติด screen changer เพื่อเปลี่ยนตะแกรงโดยไม่ต้องหยุดเครื่อง
ดาย (die) กำหนดหน้าตัด: ดายท่อมีแกนกลาง (mandrel) · ดายแบน (flat die แบบ coat-hanger) สำหรับแผ่นและ cast film · ดายวงแหวนแบบ spiral สำหรับ blown film ส่วนรูปทรงสุดท้ายถูกตรึงที่ปลายสาย ระหว่างที่พลาสติกเย็นตัว
ขั้นตอนของสายการผลิต
งานรีดเป็นกระบวนการต่อเนื่อง ไม่มีรอบแบบงานฉีด แต่ทุกสายมี 7 ขั้นเหมือนกัน:
- ป้อนเม็ด เม็ดหลัก masterbatch และ regrind ลง hopper ผ่านเครื่องผสมแบบชั่งน้ำหนัก
- หลอมและลำเลียง สกรูพาเม็ดผ่านโซนป้อน โซนอัด และโซนจ่าย
- กรอง screen pack และ breaker plate ดักสิ่งสกปรก
- ขึ้นรูปที่ดาย พลาสติกหลอมออกมาเป็นหน้าตัดที่ต้องการ
- คุมขนาดและหล่อเย็น ท่อและโปรไฟล์: ปลอก vacuum calibration ดูดผิวนอกให้แนบปลอกขณะหล่อเย็น แล้วผ่านถังน้ำแบบฉีดพ่นหรือแช่ · แผ่นและ cast film: ลูกกลิ้งเย็น (chill roll หรือ roll stack) ทั้งหล่อเย็นและให้ผิว · blown film: ลมพองฟิล์มเป็นฟอง air ring เป่าลมเย็นรอบนอก
- ดึง (haul-off) ตัวดึงแบบสายพาน (caterpillar) สำหรับท่อ หรือ nip rolls สำหรับฟิล์ม ความเร็วดึงเทียบกับปริมาณที่ออกจากดายเป็นตัวกำหนดความหนา
- ตัดหรือม้วน เลื่อยตัดท่อเป็นท่อน หรือเครื่องม้วน (winder) สำหรับฟิล์มและแผ่นบาง ฟิล์มที่จะพิมพ์ผ่าน corona treatment ก่อนม้วน
ความเร็วสายส่วนใหญ่ถูกจำกัดด้วยความสามารถในการหล่อเย็น (ความยาวถังน้ำ ลูกกลิ้งเย็น หรือความสูงของ frost line) หรือด้วย melt fracture ที่ดายเมื่อเร่งปริมาณออก
Blown film: BUR และ frost line
พลาสติกหลอมออกจากดายวงแหวนเป็นท่อบาง ลมที่อัดเข้าด้านในพองท่อเป็นฟอง (bubble) อัตราส่วนเส้นผ่านศูนย์กลางฟองต่อเส้นผ่านศูนย์กลางดายเรียกว่า blow-up ratio (BUR) BUR กำหนดหน้ากว้างฟิล์มและการเรียงตัวตามแนวขวาง (TD) ส่วนความเร็ว nip roll เทียบกับความเร็วที่ออกจากดายกำหนดการยืดตามแนวยาว (MD) สองทิศนี้ต้องสมดุล ไม่งั้นฟิล์มจะฉีกง่ายในทิศใดทิศหนึ่ง
Frost line คือแนวที่ฟิล์มเริ่มแข็งตัว เห็นเป็นแนวขุ่นรอบฟอง เหนือแนวนี้ฟองไม่ขยายอีก ความสูงของ frost line มีผลต่อความใส ความเหนียว และความเร็วสาย จากนั้น collapsing frame พับฟองให้แบน และ nip rolls บีบปิดลมไว้ในฟองพร้อมดึงฟิล์มไปเครื่องม้วน
ตัวแปรที่ต้องคุม
| ตัวแปร | คุมอะไร | ถ้าคุมไม่ได้ |
|---|---|---|
| โปรไฟล์อุณหภูมิกระบอก | การหลอม ความหนืด | ต่ำไป: หลอมไม่หมด เจล แรงดันแกว่ง · สูงไป: พลาสติกเสื่อม คราบที่ดาย ฟองหรือท่อย้อย |
| รอบสกรู (rpm) | ปริมาณออกและความร้อนจากแรงเฉือน | สูงไป: หลอมร้อนเกินหรือหลอมไม่ทัน · ไม่คงที่: ความหนาแกว่ง |
| แรงดันหลอมก่อนและหลังตะแกรง | สภาพตะแกรงและความนิ่งของการไหล | แรงดันขึ้นต่อเนื่อง: ตะแกรงตัน · แกว่งเป็นจังหวะ: การป้อนไม่นิ่ง (surging) |
| อุณหภูมิพลาสติกหลอมจริงที่ดาย | ความหนืดที่ดาย และผิวชิ้นงาน | ต่างจากค่าตั้งได้มาก ต้องวัดด้วย melt probe ไม่ใช่ดูค่าตั้งฮีตเตอร์ |
| ช่องดาย (die gap) และอุณหภูมิดาย | ความหนาตามหน้ากว้างหรือรอบวง และผิว | หนาไม่เท่ากันตามขวาง ช่องแคบเกินเกิด melt fracture |
| ความเร็วดึง | ความหนาผนังและการยืด (draw-down) | ความเร็วไม่คงที่: ผนังหนาบางเป็นช่วง |
| BUR และความสูง frost line | หน้ากว้าง การเรียงตัว ความใส | MD/TD ไม่สมดุล ฟิล์มฉีกง่ายในทิศเดียว ฟองไม่นิ่ง |
| ระดับสุญญากาศและอุณหภูมิน้ำหล่อเย็น | ขนาดและความกลมของท่อหรือโปรไฟล์ | ท่อรี (ovality) ขนาดหลุดสเปก ผิวด้าน |
| อุณหภูมิลูกกลิ้งเย็น | ผิว ความใส ความเรียบ | ผิวไม่เงา แผ่นโก่ง ฟิล์มขุ่น |
| แรงตึงม้วน (winding tension) | ทรงม้วนและการติดกันของฟิล์ม | แน่นเกิน: ฟิล์มติดกัน (blocking) · หลวมเกิน: ม้วนเลื่อน (telescoping) |
ช่วงอุณหภูมิพลาสติกหลอมอ้างอิง: PE ประมาณ 160–230 °C (LDPE อยู่ด้านล่าง HDPE ท่ออยู่ด้านบน) · PP ประมาณ 200–260 °C ช่วงทั่วไป ให้ยึด TDS ของเกรดที่ใช้
ชิ้นงานและเม็ดที่ใช้
| ชิ้นงาน | เม็ดทั่วไป | ทิศทางของ MFI |
|---|---|---|
| ท่อ (น้ำ ก๊าซ ร้อยสายไฟ) | HDPE (เกรด PE80, PE100), PP-R, PVC | ต่ำมาก มักเป็น fractional MFI |
| โปรไฟล์ (ขอบ กรอบ ราง) | PVC, PP, PE, WPC | ต่ำ |
| แผ่น (sheet) สำหรับ thermoforming | PP, PS/HIPS, PET, ABS | ต่ำถึงกลาง ต้องมี melt strength พอสำหรับขึ้นรูปต่อ |
| Blown film | LDPE, LLDPE, HDPE และ blend | ต่ำ ฟิล์ม HDPE มักเป็น fractional MFI |
| Cast film | PP (CPP), LLDPE, PET | สูงกว่า blown film |
| สายรัด (strapping) | PP, PET | ต่ำถึงกลาง สายรัดถูกยืดหลังรีดให้สายโซ่เรียงตัวและแข็งแรงตามแนวยาว |
ทิศทางของ MFI: งานรีดส่วนใหญ่ใช้ MFI ต่ำกว่างานฉีด เพราะชิ้นงานต้องประคองรูปทรงเองระหว่างดายกับจุดที่เย็นตัว ท่อขนาดใหญ่ต้องไม่ย้อย (sag) ฟองต้องนิ่ง แผ่นต้องไม่ยืดย้อยก่อนถึงลูกกลิ้ง ข้อยกเว้นคือ cast film และ extrusion coating ที่ใช้ MFI สูงกว่า เพราะพลาสติกหลอมแตะลูกกลิ้งเย็นแทบทันที
PVC ต่างจากเม็ดกลุ่ม polyolefin: มักรีดจาก dry blend บนเครื่องสกรูคู่แบบหมุนสวนทาง (counter-rotating) และต้องมี heat stabilizer เพราะ PVC เสื่อมง่ายเมื่อร้อน
ปัญหาที่พบบ่อย
งานรีดเดินต่อเนื่อง ปัญหาจึงไม่ได้เสียทีละชิ้นแต่เสียทั้งม้วนหรือทั้งท่อน แยกให้ได้ก่อนว่าเป็นเรื่องเครื่อง เรื่องเม็ด หรือเรื่องสูตร
| อาการ | สาเหตุที่น่าจะเป็น | วิธีตรวจ | สารเติมช่วยได้ไหม |
|---|---|---|---|
| ผิวขรุขระแบบผิวฉลาม (sharkskin) ถึงผิวบิดเบี้ยวรุนแรง (melt fracture) | แรงเฉือนที่ปากดายเกินค่าวิกฤตของพลาสติก: ปริมาณออกสูงเทียบกับช่องดาย หลอมเย็นไป เกรดที่การกระจายน้ำหนักโมเลกุลแคบ เช่น LLDPE | อาการเกิดเมื่อเร่งปริมาณออกเกินจุดหนึ่ง และหายเมื่อลดความเร็วหรือเพิ่มอุณหภูมิ | processing aid (PPA) แบบ fluoropolymer เคลือบผนังดายช่วยได้ชัด ต้องรอให้เคลือบก่อนเห็นผล และ antiblock หรือ pigment บางชนิดลดผลของ PPA ต้องทดสอบสูตรรวม |
| เส้นตามแนวยาว (die lines) | คราบเสื่อมสะสมที่ปากดาย (die build-up) ปากดายเป็นรอย สิ่งสกปรกค้าง | เส้นอยู่ตำแหน่งเดิม → ดาย · ทำความสะอาดแล้วหายแต่กลับมาอีก → คราบสะสม | PPA ลดคราบที่ปากดาย stabilizer ลดการเสื่อม ถ้าใช้ PCR ดู เม็ดรีไซเคิลคุณภาพไม่นิ่ง |
| เจล ตาปลา (gels, fish-eyes) | เนื้อที่หลอมไม่หมด ส่วนที่น้ำหนักโมเลกุลสูงมากหรือ crosslink จากการค้างนานในจุดอับ MB กระจายตัวไม่ดี สิ่งปนเปื้อนใน PCR | ตัดเจลส่องกล้องแล้วให้ความร้อน: ถ้าหลอมรวม = หลอมไม่หมดหรือ MW สูง · ถ้าไม่หลอม = crosslink หรือสิ่งปนเปื้อน นับจำนวนต่อพื้นที่เทียบล็อต | MB ที่กระจายตัวดีและ carrier เข้ากับเม็ดหลัก ถ้าใช้ PCR ต้องกรองละเอียด ดู เม็ดรีไซเคิล |
| ความหนาไม่สม่ำเสมอ | ตามแนวยาว: การป้อนไม่นิ่ง (surging) ระดับ hopper แกว่ง เม็ดขนาดต่างกัน ตัวดึงไม่นิ่ง · ตามแนวขวาง: ช่องดายไม่เท่ากัน อุณหภูมิดายหรือ air ring ไม่สม่ำเสมอ | วัดโปรไฟล์ความหนาทั้งสองทิศ ดูว่าแรงดันหลอมแกว่งเป็นจังหวะหรือไม่ | ส่วนใหญ่แก้ที่เครื่อง แต่ MB หรือ PCR ที่ขนาดเม็ดต่างจากเม็ดหลักมากทำให้การป้อนไม่นิ่งได้ |
| ฟิล์มติดกัน ลอกยาก (blocking) | antiblock ไม่พอ ม้วนขณะฟิล์มยังอุ่น แรงตึงม้วนสูง ผิวเรียบมาก | ลอกม้วนดูอาการ วัด blocking force (ASTM D3354) และ COF (ASTM D1894) | ช่วยได้ ดู ฟิล์มติดกัน ลอกยาก |
| PCR ทำให้สายไม่นิ่ง | MFI แกว่งตามล็อต ความชื้น สิ่งปนเปื้อน กลิ่น | วัด MFI และความชื้นทุกล็อต ติดตามแรงดันก่อนตะแกรง | ดู เม็ดรีไซเคิลคุณภาพไม่นิ่ง |
| ฟิล์มกลางแจ้งกรอบเร็ว (ฟิล์มเกษตร โรงเรือน คลุมดิน) | UV ตัดสายโซ่ ฟิล์มบางเสื่อมเร็วกว่าชิ้นหนา สารเคมีเกษตรที่มีกำมะถันหรือ halogen ลดประสิทธิภาพ HALS บางชนิด | เทียบ elongation at break ของส่วนที่โดนแดดกับส่วนที่ไม่โดน | ช่วยได้ ดู พลาสติกกรอบแตกกลางแดด |
สารเติมแต่งในกระบวนการนี้
Masterbatch เติมผ่านเครื่องผสมแบบชั่งน้ำหนัก (gravimetric blender) เหนือคอเครื่องรีด วิธีนี้แม่นที่สุดและสำคัญกับงานรีดเป็นพิเศษ เพราะเครื่องเดินต่อเนื่อง การเติมคลาดเคลื่อนจึงกลายเป็นของเสียทั้งม้วน
- ฟิล์มหลายชั้น (coextrusion) ใส่สารเฉพาะชั้นที่ต้องใช้ เช่น antiblock ที่ชั้นผิว และคิด let-down เทียบกับชั้นนั้น ไม่ใช่ทั้งฟิล์ม
- Slip และ antiblock สำหรับฟิล์มบรรจุภัณฑ์ ดู Slip & Antiblock MB
- UV สำหรับฟิล์มเกษตร ท่อและโปรไฟล์กลางแจ้ง ท่อ HDPE สีดำใช้ carbon black ที่กระจายตัวดีเป็นตัวกัน UV ดู UV masterbatch
- Antistatic สำหรับฟิล์มและแผ่นที่ฝุ่นเกาะ ดู antistatic masterbatch
- Nucleating agent สำหรับแผ่นและ cast film PP ที่ต้องการความแข็งหรือความใส ดู nucleating agent
- PCR ในฟิล์มหรือท่อหลายชั้น ใส่ PCR ชั้นกลางช่วยให้ผิวนอกยังเรียบและพิมพ์ได้ ดู เม็ดรีไซเคิล PCR
- Processing aid และสารดูดความชื้น (desiccant) PPA สำหรับ melt fracture และคราบที่ดาย desiccant สำหรับ PCR ที่ชื้น
ACS ไม่ได้รับจ้างรีดชิ้นงาน (ท่อ แผ่น ฟิล์ม) ให้ลูกค้า เราออกแบบสูตร masterbatch และผลิตร่วมกับเครือข่ายผู้ผลิตพันธมิตรตามสูตรที่ ACS ออกแบบ ส่วนเม็ดรีไซเคิลกลุ่ม Circular ผลิตที่โรงงานของ ACS เอง (ดูกระบวนการ) สิ่งที่ช่วยได้คือเลือกสูตรและ let-down ให้เหมาะกับชั้นและชิ้นงาน และแยกปัญหาที่ต้องแก้ที่เครื่องออกมาให้ชัด
FAQ
คำถามที่พบบ่อยเรื่องการรีด
ทำไมงานรีดใช้เม็ด MFI ต่ำกว่างานฉีด
ชิ้นงานที่ออกจากดายยังร้อนและไม่มีแม่พิมพ์รองรับ ต้องประคองรูปทรงด้วย melt strength ของตัวเองจนถึงจุดที่เย็นตัว ท่อต้องไม่ย้อย ฟองฟิล์มต้องนิ่ง แผ่นต้องไม่ยืดย้อยก่อนถึงลูกกลิ้ง เม็ด MFI ต่ำมีน้ำหนักโมเลกุลสูงจึงทำได้ดีกว่า ข้อยกเว้นคือ cast film และ extrusion coating ที่พลาสติกหลอมแตะลูกกลิ้งเย็นแทบทันที จึงใช้ MFI สูงกว่าได้
BUR และ frost line ส่งผลต่อฟิล์มอย่างไร
BUR คืออัตราส่วนเส้นผ่านศูนย์กลางฟองต่อเส้นผ่านศูนย์กลางดาย กำหนดหน้ากว้างฟิล์มและการเรียงตัวตามแนวขวาง ส่วนความเร็ว nip roll กำหนดการยืดตามแนวยาว สองค่านี้ต้องสมดุล ไม่งั้นฟิล์มจะฉีกง่ายในทิศใดทิศหนึ่ง frost line คือแนวที่ฟิล์มแข็งตัว ความสูงของแนวนี้มีผลต่อความใส ความเหนียว และความเร็วสายที่ทำได้ เมื่อเปลี่ยนค่าใดค่าหนึ่ง ควรตรวจคุณสมบัติฟิล์มซ้ำ
ใส่ slip แล้ว ทำไมฟิล์มที่เพิ่งรีดยังลื่นไม่พอ
slip กลุ่ม amide เช่น erucamide ต้องใช้เวลาเคลื่อนตัวขึ้นผิวฟิล์มหลังรีด ค่า COF จึงลดลงเรื่อยๆ ในช่วงหลายชั่วโมงถึงหลายวันแรก และขึ้นกับอุณหภูมิที่เก็บ ความหนาฟิล์ม และ corona treatment ส่วน antiblock ทำงานทันทีเพราะสร้างความขรุขระที่ผิว ควรวัด COF ที่เวลาเดียวกันหลังรีดทุกครั้งเพื่อเทียบล็อต
ใช้ PCR ในงานรีดได้แค่ไหน
ใช้ได้ในหลายงาน แต่ต้องคุมสามเรื่อง: MFI ต้องใกล้เม็ดหลักและนิ่งทุกล็อต การกรองต้องพอสำหรับสิ่งปนเปื้อน และความชื้นต้องต่ำ ในฟิล์มหรือท่อหลายชั้น การใส่ PCR ไว้ชั้นกลางช่วยให้ผิวนอกยังเรียบและพิมพ์ได้ ควรเริ่มที่สัดส่วนต่ำ แล้วเพิ่มทีละขั้นพร้อมตรวจเจล ความหนา และสมบัติเชิงกล
ข้อควรระวังทางเทคนิค
ค่าการเติม (let-down ratio) และข้อมูลทางเทคนิคในหน้านี้เป็นค่าอ้างอิงทั่วไป ไม่ใช่การรับประกันคุณสมบัติ ต้องยืนยันด้วยการทดลองในกระบวนการผลิตของคุณเองก่อนใช้งานจริง
ส่งฟิล์มหรือชิ้นงานที่มีปัญหามาให้เราดู
ส่งตัวอย่างหรือรูปถ่าย พร้อมเกรดเม็ด สูตร และโครงสร้างชั้น เราช่วยแยกว่าปัญหาอยู่ที่สูตรหรือที่เครื่อง ไม่มีค่าใช้จ่าย ไม่มีเงื่อนไขซื้อ