
知识库 · 塑料成型工艺系列
六种塑料成型工艺
同样的粒料,如何变成完全不同的制件
瓶盖、塑料桶、管材、食品托盘、密胺餐盘和水箱,起点都是塑料粒料或粉料,只是经过了不同的设备。本页用一张表对比六种主要工艺,再分别用单独页面讲解每种设备如何工作。
成型工艺在产业链中的位置
一个塑料制件要经过四个环节:树脂 → 添加剂 → 成型加工 → 制件。石化企业生产基础树脂,添加剂和母粒(MB)按用途调整性能,加工厂把粒料做成制件。ACS 处在第二个环节。我们自己不做成型加工,但了解每种设备如何工作,是选对配方的前提:不同工艺的时间、温度和剪切差别很大,同一种添加剂的效果也会差别很大。
六种工艺对比
| 工艺 | 成型形状 | 典型制件 | 主要树脂 | 模具成本 | 生产速度 | 经济批量 | 壁厚控制 |
|---|---|---|---|---|---|---|---|
| 注塑成型 | 实心、复杂的三维制件 | 瓶盖、盒子、周转箱、汽车和家电零件 | PP、HDPE、ABS、PS、PC、PA | 高 | 高 | 大 | 很好,由动定模共同决定 |
| 吹塑成型 | 窄口中空制件 | 瓶、塑料桶、化工桶 | HDPE、PP、PET | 中 | 中到高 | 中到大 | 中等,通过型坯或预成型坯控制 |
| 挤出成型 | 截面恒定、连续长度 | 管材、型材、片材、薄膜、电线电缆 | PE、PP、PVC | 低到中(口模) | 高,连续生产 | 大 | 截面方向控制好 |
| 热成型 | 由片材成型的薄壁敞口制件 | 杯、托盘、吸塑包装、翻盖盒 | PS、PP、PET、PVC | 低到中 | 高 | 小到大 | 有限,转角和深拉处壁会变薄 |
| 模压成型 | 热固性塑料、橡胶或复合材料的平板或厚壁件 | 密胺餐盘、橡胶密封件、电气绝缘件、SMC 板 | 热固性塑料(酚醛、密胺、UP/SMC)、橡胶 | 中 | 低到中(需固化时间) | 中 | 好,适合厚壁件 |
| 滚塑成型 | 大型无缝中空制件 | 水箱、皮划艇、带轮垃圾桶 | LLDPE / MDPE 粉料 | 低 | 低 | 小到中 | 中等,壁厚较均匀,转角处往往偏厚 |
如何选择成型工艺
先看制件形状,再看批量和材料。下面几个问题可以快速缩小范围。
- 中空且窄口,如瓶和塑料桶:选吹塑。尺寸很大、批量不大,如水箱:选滚塑。
- 整个长度上截面相同,如管材、型材、片材、薄膜:选挤出。
- 薄壁、一面敞口,如杯和托盘:用挤出片材做热成型。
- 形状复杂的三维件、尺寸精度要求高、批量大:选注塑。
- 材料是热固性塑料、橡胶或复合材料:选模压。
- 批量与模具成本:昂贵的模具要靠大批量摊薄。批量小时,模具便宜的工艺单件成本可能更低。
- 树脂牌号随工艺而定:注塑用较高 MFI 的牌号;吹塑和挤出用低 MFI 或分数级 MFI,使熔体能支撑自身重量;滚塑用专用牌号磨成的粉料。
工艺还决定了添加剂怎么加。注塑、吹塑和挤出可以在料斗口计量添加母粒;滚塑用的是粉料,添加剂通常要先造粒混入粒料,再磨成粉。详细内容见各工艺页面。
逐一了解每种工艺
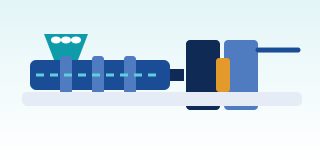
注塑成型
螺杆塑化并注射;锁模力、浇口,以及为什么冷却占用最多时间
阅读 →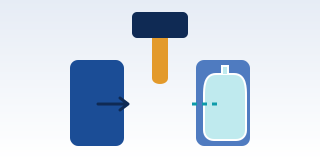
吹塑成型
瓶、桶、罐:压缩空气把型坯或预成型坯吹胀贴紧模具
阅读 →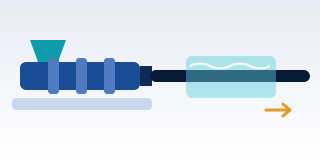
挤出成型
管材、型材、片材、薄膜:熔体连续通过口模
阅读 →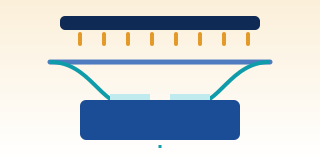
热成型
杯、托盘、吸塑包装:加热片材,再真空吸附或加压贴模
阅读 →
模压成型
热固性塑料、橡胶、复合材料:在热模中加压直至固化
阅读 →
滚塑成型
水箱、皮划艇:粉料在烘箱中旋转的模具内熔融并涂覆模壁
阅读 →不确定哪种添加剂适合您的设备?
告诉我们您的工艺、树脂牌号和遇到的问题,我们帮您根据设备条件匹配配方。不收费。