塑料成型工艺
挤出成型
熔体连续通过口模,制成截面恒定的长制品
管材、型材、片材、薄膜和打包带都出自挤出机。螺杆把塑料熔融并泵送通过决定截面形状的口模,再由下游设备完成定径、冷却、牵引和收卷或切断。本文逐一讲解各部分、需要控制的参数以及最常见的缺陷。
ADVANCEDCHEM SOLUTIONS CO., LTD. 市场部 · 2026 年 10 月 21 日 · 阅读约 9 分钟
一分钟看懂原理
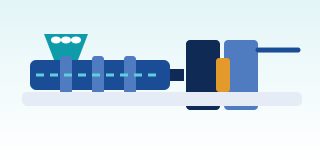
单螺杆挤出机是大多数挤出加工的基础。粒料从料斗落入螺槽,螺杆在外绕加热圈的机筒内旋转,推动物料依次通过三段。
- 加料段 螺槽深且等深,输送固体粒料并开始压实
- 压缩段(过渡段) 螺槽逐渐变浅,粒料被挤压、剪切并熔融。加料段槽深与计量段槽深之比称为压缩比
- 计量段 螺槽浅且等深,使熔体均化、温度均匀,并以稳定速率泵出
熔融所需的热量并非全部来自加热圈,相当一部分来自螺杆对塑料做的剪切功。因此提高螺杆转速时,即使加热设定不变,熔体温度通常也会上升。
进入口模之前,熔体先通过过滤网(多层金属丝网),过滤网由多孔板(breaker plate)支撑。过滤网拦截杂质和未熔物料,同时形成背压,改善混炼。过滤网前的熔体压力持续上升,说明滤网开始堵塞。使用 PCR 的生产线常配换网器,不停机即可更换滤网。
口模决定截面形状:管材口模有芯棒 · 片材和流延膜用衣架式平口模 · 吹膜用螺旋式环形口模。最终形状在下游冷却过程中定型。
生产线上的步骤
挤出是连续过程,没有注塑那样的周期,但每条线都有相同的 7 个步骤:
- 加料 主料、母粒(MB)和回料经失重式混料机进入料斗
- 熔融与输送 螺杆带动物料通过加料段、压缩段和计量段
- 过滤 过滤网和多孔板拦截杂质
- 口模成型 熔体以所需截面挤出
- 定径与冷却 管材和型材:真空定径套把外表面吸贴在定径套上冷却,再经喷淋或浸没式冷却水箱 · 片材和流延膜:冷却辊(或三辊压光机)既冷却熔体又赋予表面 · 吹膜:内部空气把管膜吹成膜泡,风环从外部吹冷风
- 牵引 管材用履带式牵引机,薄膜用牵引辊(夹辊);牵引速度与口模出料量之比决定厚度
- 切断或收卷 管材用锯切定长,薄膜和薄片材用收卷机收卷;需要印刷的薄膜在收卷前经过电晕处理
线速度通常受冷却能力(水箱长度、冷却辊或霜线高度)限制,或在提高产量时受口模处熔体破裂限制。
吹膜:吹胀比与霜线
熔体从环形口模挤出成为薄壁管,管内充入空气把它吹成膜泡。膜泡直径与口模直径之比称为吹胀比(BUR)。吹胀比决定膜宽和横向(TD)取向,牵引辊速度与口模出口速度之比决定纵向(MD)拉伸。两个方向必须平衡,否则薄膜容易沿某一方向撕裂。
霜线是薄膜开始固化的位置,在膜泡周围呈一圈雾状带,霜线以上膜泡不再扩张。霜线高度影响透明度、韧性和可达到的线速度。随后人字板(collapsing frame)把膜泡压平,牵引辊封住膜泡内的空气并把薄膜送往收卷机。
需要控制的参数
| 参数 | 控制什么 | 失控时会怎样 |
|---|---|---|
| 机筒温度分布 | 熔融、黏度 | 过低:熔融不完全,晶点,压力波动 · 过高:降解,口模积料,膜泡或管材下垂 |
| 螺杆转速(rpm) | 产量与剪切生热 | 过高:熔体过热或来不及熔融 · 不稳定:厚度波动 |
| 过滤网前后的熔体压力 | 滤网状态与流动稳定性 | 持续上升:滤网堵塞 · 周期性波动:喂料不稳(喘流) |
| 口模处实际熔体温度 | 口模处黏度与表面质量 | 可能与设定值相差很大,应使用熔体温度探头测量,而不是看加热设定 |
| 口模间隙与口模温度 | 横向或周向厚度、表面 | 横向厚度不均;间隙过窄会引起熔体破裂 |
| 牵引速度 | 壁厚与拉伸比(draw-down) | 速度不稳:厚薄交替 |
| 吹胀比与霜线高度 | 膜宽、取向、透明度 | MD/TD 不平衡,薄膜单向易撕裂,膜泡不稳 |
| 真空度与冷却水温度 | 管材或型材的尺寸和圆度 | 椭圆度超差,尺寸不合格,表面发暗 |
| 冷却辊温度 | 表面、透明度、平整度 | 表面无光泽,片材翘曲,薄膜发雾 |
| 收卷张力 | 膜卷形状与粘连 | 过紧:粘连 · 过松:卷材错层(telescoping) |
参考熔体温度:PE 约 160–230 °C(LDPE 偏低端,HDPE 管材偏高端)· PP 约 200–260 °C。一般范围,请以所用牌号的 TDS 为准
典型制品与树脂
| 制品 | 常用树脂 | MFI 的方向 |
|---|---|---|
| 管材(给水、燃气、电缆护套管) | HDPE(PE80、PE100 级)、PP-R、PVC | 很低,常为分数级 MFI |
| 型材(封边条、框材、线槽) | PVC、PP、PE、WPC | 低 |
| 热成型用片材 | PP、PS/HIPS、PET、ABS | 低到中,需要足够的熔体强度以便后续成型 |
| 吹膜 | LDPE、LLDPE、HDPE 及其共混物 | 低;HDPE 薄膜常为分数级 MFI |
| 流延膜 | PP(CPP)、LLDPE、PET | 高于吹膜 |
| 打包带 | PP、PET | 低到中;挤出后经拉伸,使分子链取向,获得纵向强度 |
MFI 的方向:大多数挤出加工使用的 MFI 低于注塑,因为制品在口模与定型点之间必须靠自身撑住形状:大口径管材不能下垂,膜泡要稳定,片材在到达辊筒前不能被拉薄。流延膜和挤出涂覆是例外,熔体几乎立即接触冷却辊,所以可以用较高 MFI 的牌号。
PVC 与聚烯烃不同,通常用干混料在异向旋转双螺杆挤出机上挤出,并且必须加热稳定剂,因为 PVC 受热容易降解。
常见缺陷
挤出是连续生产,一个问题损失的不是一件,而是一整卷或一整段。先判断是设备、树脂还是配方的问题。
| 现象 | 可能原因 | 如何检查 | 添加剂能否帮上忙 |
|---|---|---|---|
| 鲨鱼皮表面直至严重扭曲(熔体破裂) | 口模出口处壁面剪切应力超过该聚合物的临界值:产量相对口模间隙过高、熔体温度过低、分子量分布窄的牌号(如 LLDPE) | 产量超过某一点后出现,降速或升温后消失 | 含氟聚合物加工助剂(PPA)在口模壁形成涂层,效果明显。需要一段时间涂覆后才见效,部分开口剂和颜料会削弱 PPA 效果,需按完整配方测试 |
| 纵向条纹(die lines) | 口模唇口积聚降解物(口模积料)、唇口损伤、杂质滞留 | 条纹位置固定 → 口模 · 清理后消失但又复现 → 积料 | PPA 可减少口模积料,稳定剂可减少降解。使用 PCR 时参见 再生料质量不稳定 |
| 晶点、鱼眼 | 未熔物料、在死角滞留形成的超高分子量或交联物、母粒分散不良、PCR 中的杂质 | 切下晶点在显微镜下加热:能熔合 = 未熔或高分子量 · 不熔 = 交联物或杂质。统计单位面积数量并比较批次 | 分散良好、载体树脂与主料相容的母粒。使用 PCR 时必须精细过滤,参见 再生料 |
| 厚度不均 | 纵向:喂料不稳(喘流)、料斗料位波动、粒料大小不一、牵引不稳 · 横向:口模间隙不均、口模或风环温度不均 | 测量两个方向的厚度分布;检查熔体压力是否周期性波动 | 主要在设备上解决,但粒料尺寸与主料相差很大的母粒或 PCR 会导致喂料不稳 |
| 薄膜粘连,难以揭开 | 开口剂不足、薄膜未冷透就收卷、收卷张力高、表面过于光滑 | 放卷检查,测量粘连力(ASTM D3354)和摩擦系数(COF,ASTM D1894) | 可以,参见 薄膜粘连 |
| 使用 PCR 后生产线不稳定 | 批次间 MFI 波动、水分、杂质、气味 | 每批测量 MFI 和含水率,跟踪过滤网前压力 | 参见 再生料质量不稳定 |
| 户外薄膜过早变脆(农膜、大棚膜、地膜) | 紫外线切断分子链;薄膜比厚制品老化更快;含硫或卤素的农药会降低部分 HALS 的效果 | 比较受光部位与未受光部位的断裂伸长率 | 可以,参见 塑料在阳光下变脆 |
挤出中的添加剂
母粒通过挤出机下料口上方的失重式混料机加入。这是最精确的方式,对挤出尤其重要:生产线连续运行,计量误差会变成一整卷废品。
- 多层共挤薄膜 只在需要的层中加入添加剂,例如开口剂只加在表层,并按该层而不是整张薄膜计算添加比例
- 爽滑剂和开口剂 用于包装膜,参见 Slip & Antiblock MB
- 紫外 用于农膜及户外管材和型材;黑色 HDPE 管材依靠分散良好的炭黑屏蔽紫外线,参见 UV Masterbatch
- 抗静电剂 用于吸灰的薄膜和片材,参见 抗静电母粒
- 成核剂 用于需要刚性或透明度的 PP 片材和流延膜,参见 成核剂
- PCR 在多层薄膜或管材中把 PCR 放在芯层,外表面仍能保持光滑、可印刷,参见 消费后回收料(PCR)
- 加工助剂和干燥剂 PPA 用于熔体破裂和口模积料,干燥剂用于含水的 PCR
ACS 不为客户代工挤出管材、片材或薄膜。我们设计母粒配方,由多家合作造粒厂按 ACS 配方生产;循环(Circular)类再生粒料则在 ACS 自有工厂造粒(了解流程)。我们能帮的是为每一层、每种制品选择合适的配方和添加比例,并把必须在设备上解决的问题区分出来。
FAQ
挤出常见问题
为什么挤出用的树脂 MFI 比注塑低?
制品离开口模后仍然很热,又没有模具支撑,必须靠自身的熔体强度撑住形状直到定型。管材不能下垂,膜泡要稳定,片材在到达辊筒前不能被拉薄。低 MFI 牌号分子量高,更能胜任。流延膜和挤出涂覆是例外,熔体几乎立即接触冷却辊,所以可以用较高的 MFI。
吹胀比和霜线对吹膜有什么影响?
吹胀比是膜泡直径与口模直径之比,决定膜宽和横向取向;牵引辊速度决定纵向拉伸。两者必须平衡,否则薄膜容易沿某一方向撕裂。霜线是薄膜固化的位置,其高度影响透明度、韧性和可达到的线速度。改变其中任何一项后,都应重新检测薄膜性能。
已经加了爽滑剂,为什么刚挤出的薄膜还不够滑?
芥酸酰胺等酰胺类爽滑剂在挤出后需要时间迁移到薄膜表面,所以摩擦系数在最初几小时到几天内持续下降,速度取决于存放温度、膜厚和电晕处理。开口剂则立即起作用,因为它使表面变粗糙。每次都应在挤出后相同时间测量摩擦系数,才能比较批次。
挤出中 PCR 能用到什么程度?
PCR 可用于许多挤出制品,但要控制三点:MFI 接近主料且批次间稳定,过滤能力足以应对杂质,含水率低。在多层薄膜或管材中,把 PCR 放在芯层可让外表面保持光滑、可印刷。应从低比例开始,逐步提高,同时检查晶点、厚度和力学性能。
技术提示
本页的添加比例(let-down ratio)及技术数据均为一般参考值,并非性能保证。正式生产前,请在您自己的工艺中通过试验确认。
把有问题的薄膜或制品寄给我们看看
寄来样品或照片,并附上树脂牌号、配方和层结构。我们帮您判断问题出在配方还是设备。免费,无购买条件。