系列 · 塑料成型工艺
热成型
把片材加热变软,再吸或压贴到模具上
大多数托盘、杯子、吸塑包装和翻盖盒并不是注塑的,而是用挤出好的片材成型的。本文讲清成型周期、需要控制的参数、真空成型与压力成型的区别,以及机台上常见的缺陷。
ADVANCEDCHEM SOLUTIONS CO., LTD. 市场部 · 2026 年 10 月 21 日 · 阅读约 7 分钟
一分钟看懂原理
热成型的起点是片材,不是粒料。片材夹在框架上,用红外加热器加热到足够软、可以拉伸,然后通过真空、压缩空气或两者并用,把片材拉向模具。片材贴住温度较低的模具表面后冷却定型,再修边成为制件。
与注塑不同,这里没有完全熔融,也没有熔体流动,只有拉伸。厚度均匀的片材因此天然会变成壁厚不均的制件:拉伸最多的地方最薄。热成型师傅的大部分功夫,就是把壁厚分布控制好。
- 真空成型:抽走片材与模具之间的空气,成型压力最多等于大气压(约 1 bar)。
- 压力成型:从上方再加数 bar 的压缩空气,片材贴模更紧,转角更锐利、表面纹理更清晰。
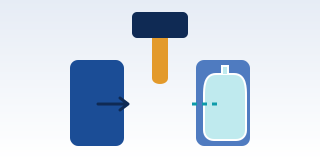
- 辅助柱塞(plug assist):用形状接近制件的柱塞先把片材预拉伸,把材料带到阴模的底部和转角。
成型周期的各个阶段
- 送料与夹紧 薄片热成型多为卷材送料(roll-fed),链轨夹住片材两边连续送入;厚片热成型则一次装一张裁好的片材到夹框中。
- 加热 红外加热器可在上方、下方或上下两侧,分成可单独设定功率的区域。片材变软,并在自重下开始下垂。
- 成型 模具上升(或片材下降),辅助柱塞先把材料压下去,再开启真空和/或压缩空气,使片材贴紧模具表面。这是周期中最短的一步。
- 冷却 片材把热量传给通冷却水的模具,直到制件足够硬、脱模时不会变形。
- 脱模与修边 薄片制件通常用刀模或冲切模在模内或单独工位修边;厚片制件通常用 CNC 铣边。剩下的骨架料(skeleton)送去粉碎。
成型周期的大部分时间花在加热和冷却上,而不是成型本身。片材越厚,这两步占比越大,因为热量要慢慢渗透到片材中心,再传导出来。
需要控制的参数
| 参数 | 控制什么 | 偏离时会出现什么 |
|---|---|---|
| 片材温度与加热器分区设定 | 片材各处的软化程度,决定哪里拉伸多、哪里拉伸少 | 过热:下垂严重、网状褶皱、表面差 · 过冷:成型不完整、应力发白、内应力残留 |
| 加热时间 | 热量是否渗透到片材芯部 | 表面热、芯部冷,拉伸不均 |
| 真空 / 压缩空气的大小和时机 | 把片材压贴到模具上的力 | 细节不清、转角不满、尺寸偏差 |
| 辅助柱塞:深度、速度、温度、材质 | 被带到底部和转角的材料量 | 不够深:转角薄 · 柱塞过冷:接触处出现冷痕 · 过快:片材可能破裂 |
| 模具温度与冷却水 | 冷却速度、光泽、收缩 | 模温不均:翘曲 · 过冷:表面差、内应力 |
| 片材质量 | 厚度均匀性、含水率、回料比例 | 片材厚薄不均导致制件壁厚不均;PET 受潮会起泡、发雾 |
| 修边定位 | 制件尺寸与边缘质量 | 毛刺、修边粉屑、脆性材料边缘开裂 |
教科书参考温度:无定形片材须加热到 Tg 以上(PS 约 100 °C,PET 约 70–80 °C),PP 则须在接近熔点处成型(Tm 约 160–170 °C)。一般范围,请以所用牌号的 TDS 为准。实际要点是:PP 的成型温度窗口比 PS 窄得多,温度稍低成不了型,稍高就迅速下垂。
典型制件与树脂
行业把热成型分成两个世界,设备和经济性完全不同。
| 项目 | 薄片(thin gauge) | 厚片(heavy gauge) |
|---|---|---|
| 片材厚度 | 薄,一般低于约 1.5 mm | 厚,一般高于约 3 mm |
| 送料方式 | 卷材连续送料 | 单张裁片 |
| 制件 | 杯、食品托盘、翻盖盒、吸塑包装、零件托盘 | 设备外罩、汽车部件、浴缸、托盘(pallet)、标牌 |
| 经济批量 | 非常大,一模多腔 | 小到中 |
厚度分界在不同资料中有所不同,仅作参考。
- PS / HIPS:易成型,温度窗口宽,大量用于杯、托盘和盖。
- APET / RPET:透明、刚性好,用于翻盖盒、吸塑包装和水果盒。须控制含水率,过热会结晶发雾。
- PP:耐热、可微波、耐化学品,但成型窗口窄。片材牌号常加成核剂或透明剂以提高透明度和刚性。
- PE(HDPE)以及 ABS、PMMA:多见于需要韧性或外观的厚片制件。
这些片材都先经过片材挤出,所用树脂的熔体流动速率(MFI/MFR)比注塑牌号低,片材才有足够的熔体强度,再加热时不至于下垂太快。
常见缺陷
热成型的大多数问题要靠工艺和模具解决,而不是靠配方。下表直接说明哪些情况添加剂有用、哪些没用。
| 现象 | 可能原因 | 如何检查 | 添加剂有没有用 |
|---|---|---|---|
| 网状褶皱(webbing,转角处起褶) | 片材过热下垂严重、拉伸比高、型腔间距过近 | 记录褶皱反复出现的位置,对照加热分区和型腔间距 | 不是主要手段。降低该区加热,加防褶块(web catcher)或柱塞,调整模具 |
| 底角偏薄 | 片材先贴侧壁冷却后停止拉伸,材料到不了转角;转角半径小 | 剖开制件,沿侧壁到转角逐点测厚 | 没有。用辅助柱塞、加热分布和转角半径解决 |
| 壁厚不均 | 分区加热不均、片材挤出时厚度就不均、部分加热器损坏 | 用红外热像仪测片材表面温度;成型前测片材厚度 | 没有。从加热器和片材挤出入手 |
| 高拉伸部位发白(应力发白) | 片材太冷时成型,橡胶增韧牌号如 HIPS、共聚 PP 尤其明显 | 看是否只在高拉伸处发白;尝试提高该区加热 | 多数情况没有。调整片材温度 |
| 表面发雾(blushing / haze) | APET 过热结晶、片材受潮、模具冷却不均、PP 未加透明剂 | 把雾度与片材温度、含水率对照 | PP:有用,透明剂/成核剂可提高透明度,见 PP 结晶相关方案 · APET:从加热和干燥入手 |
| 翘曲 | 冷却不均、脱模时制件太热、低温成型残留应力 | 制件冷却 24 小时后放在平面上检查,对照模具各点温度 | 部分有用:PP 中成核剂可使收缩更均匀,但先解决冷却 |
| 托盘吸灰、叠放后难分开 | 片材表面静电、表面摩擦大 | 观察修边后吸灰情况;测表面电阻率 | 有用:片材中加抗静电剂,见 抗静电方案 · 爽滑剂有助于叠放杯子的分离(denesting),见 爽滑剂与开口剂 |
修边骨架料与回收
热成型产生的厂内废料比多数工艺都多,因为型腔之间的连接料和夹持边每个周期都要切掉。这些骨架料被粉碎后回掺到片材挤出中。关键是比例稳定:重复受热的材料粘度下降、颜色偏移、透明度降低,回料比例一波动,片材和制件就跟着波动。如果还使用外购回收料,请参阅消费后回收料(PCR)方案。
热成型中的添加剂
热成型机接收的是成品片材,所以所有添加剂都在片材挤出机处加入:母粒在料斗处与基础树脂混合,最好使用失重式(gravimetric)计量按设定的添加比例(let-down ratio)加料。这里最重要的添加剂:
- 抗静电剂:用于包装托盘和零件托盘。迁移型抗静电剂生产后需要时间迁移到表面;需要长期稳定数值的应用应考虑永久型。
- 成核剂 / 透明剂:用于需要透明度、刚性和收缩稳定的 PP 片材。
- 爽滑剂:帮助叠放的杯子和托盘分离。
- 紫外稳定剂:用于户外使用的厚片制件,见 紫外老化(UV degradation)方案。
- 颜色及回料用稳定剂:回料比例较高时使用。
部分迁移型添加剂可能影响印刷、封口或贴标。更改配方时要在整条线上试验,而不只是测片材。
FAQ
常见问题
真空成型和压力成型怎么选?
真空成型的压差永远不会超过大气压,但模具和设备更便宜,适合不需要锐利细节的制件。压力成型从上方加入压缩空气,把片材更用力地压向模具,转角、纹理和文字更清晰,代价是需要压力箱和更坚固的模具。很多薄片热成型机同时使用两者。
为什么托盘底角比其他部位薄?怎么解决?
在阴模中,片材先接触侧壁,冷却后停止拉伸;仍然热的部分必须继续拉伸才能到达底角,所以底角最薄。主要靠工艺和模具解决:用辅助柱塞先把材料带下去,调整加热器分区功率,加大转角半径,设计允许时降低拉伸比。
母粒能在热成型机上添加吗?
一般不能。热成型机使用的是已经挤出好的片材,添加剂和颜色要在片材挤出时从挤出机料斗加入。即使是挤出与成型连续进行的在线生产线,加料也仍在挤出机处完成。
修边后的边角料骨架可以回用吗?
可以。多数工厂把骨架料粉碎后回掺到片材挤出中,但比例必须保持稳定,因为重复受热的材料粘度、颜色和透明度都会变化。PET 回用前必须干燥;食品接触包装要先确认客户要求和相关法规。
技术提示
本页的添加比例(let-down ratio)及技术数据均为一般参考值,并非性能保证。正式生产前,请在您自己的工艺中通过试验确认。