
เศรษฐกิจหมุนเวียน
การคัดแยกและเตรียมวัตถุดิบ
คุณภาพเม็ดรีไซเคิลถูกกำหนดก่อนถึงเครื่องหลอม
สิ่งที่หลุดผ่านการคัดแยกและการล้าง จะไปอยู่ในเม็ดทุกเม็ด และส่วนใหญ่เอาออกไม่ได้อีกเมื่อหลอมรวมกันแล้ว หน้านี้อธิบายสายเตรียมวัตถุดิบทีละขั้น ตั้งแต่มัดก้อนจนเป็นเกล็ดสะอาด ทำไมแต่ละขั้นสำคัญ และสิ่งปนเปื้อนแต่ละชนิดส่งผลต่อเม็ดและชิ้นงานอย่างไร
ฝ่ายการตลาด บริษัท แอดวานซ์ เคม โซลูชั่น จำกัด · 22 ต.ค. 2569 · อ่านประมาณ 9 นาที
ทำไมการเตรียมวัตถุดิบสำคัญที่สุด
การหลอมเป็นขั้นที่ "รวม" ทุกอย่างเข้าด้วยกัน ไม่ใช่ขั้นที่ "แยก" ตะแกรงกรองพลาสติกหลอม (melt filter) ดักได้เฉพาะของแข็งที่ไม่หลอม แต่พลาสติกอีกชนิดที่หลอมได้ที่อุณหภูมิเดียวกัน เช่น PE ที่ปนใน PP จะผสมเข้าไปในเนื้อ และไม่มีวิธีแยกออกในขั้นหลอม ส่วนกลิ่นและความชื้นลดได้บางส่วนด้วย vacuum venting แต่ไม่หมด
ความนิ่งของเม็ดรีไซเคิล ทั้ง MFI สี กลิ่น และความเหนียว จึงถูกกำหนดตั้งแต่ขั้นคัดแยกและล้างเป็นส่วนใหญ่ สูตรและสารเติมแต่งชดเชยได้บางส่วน (ดู การพัฒนาสูตร) แต่ไม่ได้แทนวัตถุดิบที่สะอาด
สายจริงแต่ละแห่งเรียงขั้นต่างกัน ขึ้นกับวัตถุดิบ เช่น ขวด PET ภาชนะ HDPE ฟิล์ม PE หรือชิ้นงาน PP บางสายคัดด้วย NIR ทั้งชิ้นก่อนบด บางสายคัดเกล็ดหลังบด และการแยกลอย–จมมักอยู่ในช่วงล้าง ด้านล่างคือลำดับทั่วไปที่ใช้อธิบาย
ขั้นตอนของสายเตรียมวัตถุดิบ
- รวบรวมและอัดมัด (collection & baling) วัตถุดิบหลังการใช้งาน (PCR) มักผ่านร้านรับซื้อของเก่าและผู้รวบรวมหลายทอดก่อนถึงผู้รีไซเคิล แล้วถูกอัดเป็นมัดเพื่อขนส่ง ส่วนเศษจากโรงงาน (PIR) มักแยกชนิดมาตั้งแต่ต้นทาง ทำไมสำคัญ: ส่วนผสมในมัดคือเพดานคุณภาพของทั้งสาย การตกลงสเปกมัดกับผู้ขาย (ชนิดพลาสติก สี สิ่งที่ห้ามปน) ถูกกว่าการแยกออกทีหลัง ดู PIR กับ PCR ต่างกันอย่างไร
- เปิดมัดและคัดเบื้องต้น (bale opening & pre-sorting) เครื่องเปิดมัดแยกชิ้นออกจากกัน คนงานคัดชิ้นที่ผิดชนิด ชิ้นใหญ่ และภาชนะที่เคยบรรจุสารเคมีอันตรายออกด้วยมือ แม่เหล็กดึงเหล็กออก และ eddy current แยกโลหะนอกกลุ่มเหล็ก เช่น อะลูมิเนียม ทำไมสำคัญ: โลหะทำลายใบมีดเครื่องบดและสกรู ถ้าหลุดไปถึงเม็ดจะตันตะแกรง หรือเป็นจุดแข็งที่ทำให้ชิ้นงานบางเป็นรู
- ลดขนาด (shredder / granulator) shredder รอบต่ำฉีกชิ้นใหญ่ granulator ใช้ใบมีดตัดเป็นเกล็ดตามขนาดรูตะแกรง หลายสายบดแบบเปียก (wet grinding) เพื่อลดฝุ่น ลดการสึกของใบมีด และเริ่มล้างไปในตัว ทำไมสำคัญ: เกล็ดขนาดสม่ำเสมอคัดแยก ล้าง และอบได้ทั่วถึง และป้อนเข้าเครื่องหลอมได้นิ่ง เกล็ดละเอียดเกินไป (fines) ล้างยากและไหม้ง่าย
- คัดตามชนิดพลาสติก (sorting by polymer) เครื่องคัด NIR (near-infrared) อ่านสเปกตรัมของแต่ละชิ้นหรือแต่ละเกล็ด แล้วใช้ลมเป่าแยก ส่วนถังลอย–จม (float–sink) แยกด้วยความหนาแน่นในน้ำ PP และ PE ลอย PET และ PVC จม ทำไมสำคัญ: พลาสติกต่างชนิดที่หลอมรวมกันแล้วแยกไม่ได้อีก และเป็นสาเหตุหลักของผิวลอกและความเปราะ
- คัดสี (colour sorting) กล้องแยกเกล็ดใสหรือสีธรรมชาติออกจากเกล็ดสี และแยกกลุ่มสีหลัก ทำไมสำคัญ: เกล็ดใสหรือสีธรรมชาติทำเป็นสีอะไรก็ได้ เกล็ดสีผสมไปได้แค่โทนเทาหรือดำ ความต่างของสีระหว่างล็อตเริ่มจากขั้นนี้
- ล้าง (washing) ล้างน้ำเย็นหรือน้ำร้อน มักเติมสารชะล้างหรือสารละลายด่างตามชนิดงาน friction washer หมุนเร็วขัดเกล็ดให้ทราย กระดาษ กาวฉลาก และเศษอาหารหลุด แล้วผ่านถังลอย–จมอีกรอบเพื่อแยกฉลากและพลาสติกต่างชนิด ทำไมสำคัญ: สิ่งที่ล้างไม่ออกจะไหม้เป็นจุดดำ ตันตะแกรง และเป็นแหล่งกลิ่น การล้างใช้น้ำและพลังงาน และต้องบำบัดน้ำเสีย จึงเป็นส่วนที่ต้องลงทุนและดูแลมาก
- อบแห้ง (drying) ขั้นแรกเป็นแบบกล เช่น เครื่องเหวี่ยง (centrifugal dryer) หรือเครื่องบีบน้ำ ตามด้วยลมร้อน เกล็ดฟิล์มเบามาก หลายสายจึงอัดให้แน่นขึ้น (agglomerator หรือ compactor) ก่อนเข้าเครื่องหลอม ทำไมสำคัญ: น้ำที่ค้างกลายเป็นไอในเครื่องหลอม ทำให้เม็ดมีฟองและชิ้นงานมีรอยเงิน สำหรับ PET น้ำทำให้สายโซ่ขาด (hydrolysis) และความหนืด (IV) ลดลง
- ตรวจคุณภาพเกล็ด (flake QC) ความชื้น ปริมาณสิ่งปนเปื้อน สี และความหนาแน่นรวม (bulk density) ของแต่ละล็อต ก่อนส่งเข้าขั้น หลอมเป็นเม็ด ทำไมสำคัญ: เป็นจุดสุดท้ายที่ยังเลือกได้ว่าจะรับ ผสม หรือคัดล็อตออก หลังจากนี้ปัญหาจะอยู่ในเม็ด
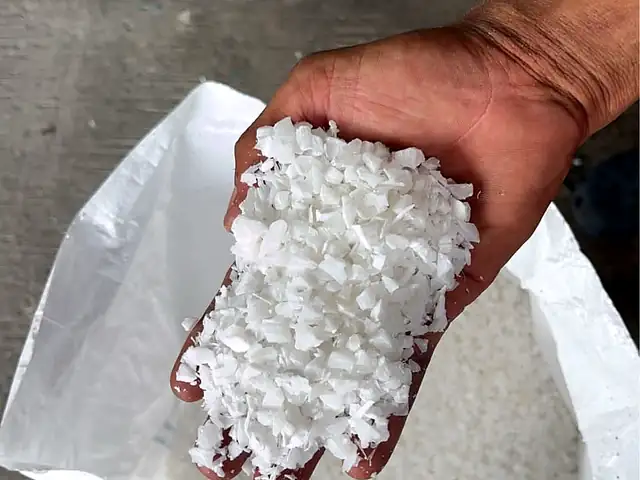
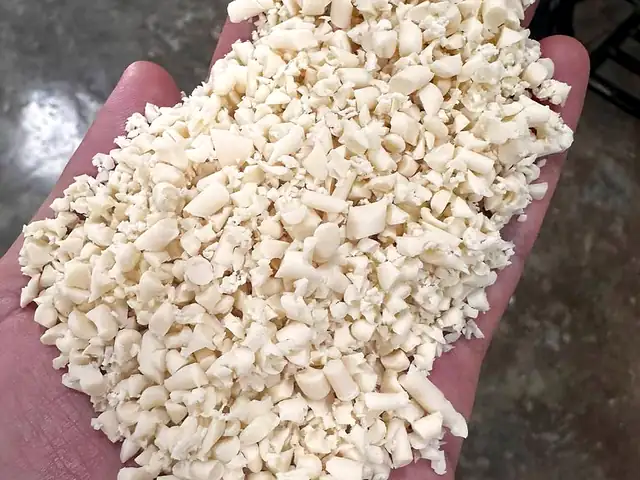
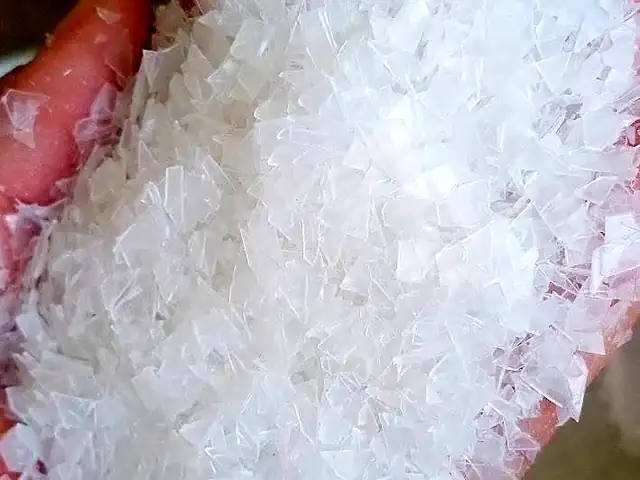
ตัวอย่างจริง: เศษหลังบด
ขนาดและรูปร่างของเศษบดที่สม่ำเสมอ ช่วยให้ป้อนเข้าเครื่องรีดได้นิ่ง ส่วนผงละเอียด (fines) มากเกินไปมักทำให้ไหม้และเกิดจุดดำ
แยกด้วยความหนาแน่น: อะไรลอย อะไรจม
ถังลอย–จมใช้หลักง่ายที่สุด: วัสดุที่เบากว่าน้ำลอย หนักกว่าน้ำจม บางสายใช้ hydrocyclone ที่ใช้แรงเหวี่ยงช่วยให้แยกเร็วและคมขึ้น หลักเดียวกันนี้ก็มีข้อจำกัดที่ต้องรู้
| พลาสติก | ความหนาแน่นโดยประมาณ (g/cm³) | ในน้ำ |
|---|---|---|
| PP | 0.90–0.91 | ลอย |
| LDPE / LLDPE | 0.91–0.94 | ลอย |
| HDPE | 0.94–0.97 | ลอย |
| PS (ไม่ใช่โฟม) | 1.04–1.06 | จม (โฟม EPS ลอย) |
| PET | 1.33–1.40 | จม |
| PVC แข็ง | 1.35–1.45 | จม |
| PP ผสม talc หรือ CaCO3 | มักเกิน 1.0 ตามปริมาณ filler | อาจจมไปกับกลุ่มหนัก |
ค่าทั่วไปจากตำรา ขึ้นกับเกรด ความเป็นผลึก และสารตัวเติม
- PP กับ PE ลอยทั้งคู่ แยกด้วยน้ำไม่ได้ ต้องคัดด้วย NIR หรือยอมรับเป็น blend แล้วจัดการด้วยสูตร
- PET กับ PVC จมทั้งคู่ ต้องคัดด้วย NIR หรือวิธีอื่น ซึ่งสำคัญมากในสายขวด PET
- ฟองอากาศที่เกาะเกล็ด ชิ้นที่เป็นโฟม และพลาสติกที่มี filler ทำให้ชิ้นลอยหรือจมผิดกลุ่ม
- NIR ทั่วไปอ่านชิ้นสีดำที่ใช้ carbon black ไม่ได้ เพราะ carbon black ดูดกลืนแสงช่วงนี้ และชิ้นหลายชั้น (multilayer) อ่านได้แค่ผิวนอก
สิ่งปนเปื้อนและผลต่อเม็ด
สิ่งปนเปื้อนแต่ละชนิดสร้างปัญหาต่างกัน และจัดการได้ในขั้นต่างกัน ตารางนี้ช่วยตั้งเกณฑ์รับวัตถุดิบ และไล่หาต้นเหตุเมื่อเม็ดมีปัญหา
| สิ่งปนเปื้อน | ผลต่อเม็ดและชิ้นงาน | เอาออกหรือคุมอย่างไร |
|---|---|---|
| PVC ปนใน PET | ที่อุณหภูมิหลอม PET, PVC เสื่อมและปล่อยกรด HCl เกิดจุดดำ เม็ดเหลือง และเร่งการเสื่อมของ PET แม้ปนปริมาณน้อยมากก็เห็นผล | คัด NIR ทั้งชิ้นและคัดเกล็ด ระวังฉลากหรือปลอกหุ้มที่เป็น PVC กำหนดเกณฑ์ PVC ในสเปกเกล็ด |
| PET ปนใน PE หรือ PP | PET หลอมที่ราว 250–260 °C สูงกว่าอุณหภูมิที่ใช้หลอม polyolefin จึงค้างเป็นเม็ดแข็ง ตันตะแกรง เป็นจุดและรูในฟิล์ม | ถังลอย–จม (PET จม) และ melt filter ที่ละเอียดพอ |
| PE ปนใน PP หรือ PP ปนใน PE | แยกเป็นสองเฟส ยึดกันอ่อน ผิวลอก ความเหนียวลด MFI เพี้ยนจากที่คาด | แยกด้วยน้ำไม่ได้ ใช้ NIR ตรวจสัดส่วนด้วย DSC (ISO 11357) ส่วนที่เหลือจัดการด้วย compatibilizer ในสูตร |
| กระดาษ ฉลาก กาว | เส้นใยไหม้เป็นจุดดำ มีกลิ่นไหม้ ตันตะแกรง กาวทำให้เกล็ดเกาะกันและเม็ดเหลือง | friction washer ล้างร้อน แยกด้วยลม (air classifier) หลังบด ฉลาก PP/PE บนขวด PET แยกด้วยถังลอย–จม |
| โลหะ | ใบมีดและสกรูเสียหาย ตันตะแกรง เป็นจุดหรือรูในชิ้นงาน | แม่เหล็ก eddy current เครื่องตรวจจับโลหะก่อนบด และ melt filter |
| ทราย ดิน แก้ว หิน | เครื่องสึกเร็ว ปริมาณเถ้าสูง ผิวหยาบ จุดในฟิล์ม | ล้างล่วงหน้า (pre-wash) บดเปียก ส่วนจมของถังลอย–จม ตรวจเถ้า (ISO 3451) |
| ความชื้น | ฟองในเม็ด รอยเงินบนชิ้นงาน PET ความหนืดลดจาก hydrolysis | อบแห้งแบบกลและลมร้อน วัดความชื้นทุกล็อต vent ตอนหลอม เก็บในที่แห้ง |
| สิ่งที่เคยบรรจุ (สารซักล้าง น้ำมัน อาหาร) และกลิ่น | กลิ่นติดเม็ดและชิ้นงาน คราบน้ำมันทำให้สีและการพิมพ์ติดไม่ดี บางสารซึมเข้าเนื้อพลาสติก | คัดภาชนะสารเคมีอันตรายออกตั้งแต่ต้น ล้างร้อนพร้อมสารชะล้าง ส่วนที่ซึมเข้าเนื้อต้องจัดการตอนหลอม ดู เม็ดรีไซเคิลมีกลิ่น |
| หมึกพิมพ์และฟิล์มหลายชั้น | สีเพี้ยน เจล ชั้น PET, PA หรืออะลูมิเนียมในฟิล์ม multilayer ไม่เข้ากับ PE | การล้างทั่วไปไม่ลอกหมึกออก คัดฟิล์มหลายชั้นแยกกอง ใช้กับงานสีเข้ม และกรองละเอียด |
| พลาสติกที่มี filler (talc, CaCO3) | ความหนาแน่นและเถ้าแกว่งระหว่างล็อต แข็งขึ้นแต่เปราะขึ้น | ตรวจเถ้าทุกล็อต แยกกองตามแหล่ง และนับ filler ที่ติดมาก่อนออกแบบสูตร |
ตรวจเกล็ดก่อนหลอม
เกล็ดแต่ละล็อตควรมีผลตรวจขั้นต่ำก่อนเข้าเครื่องหลอม เพื่อเลือกว่าจะรับ ผสมกับล็อตอื่นให้เฉลี่ย หรือคัดออก
| สิ่งที่ตรวจ | ทำไม | วิธีที่ใช้ทั่วไป |
|---|---|---|
| ความชื้น | ฟอง รอยเงิน และ hydrolysis ใน PET | ชั่งน้ำหนักก่อนและหลังอบ (loss on drying) หรือ Karl Fischer สำหรับงานที่ต้องการความแม่นยำ |
| สิ่งปนเปื้อน | จุดดำ ตะแกรงตัน ผิวลอก | คัดแยกและชั่งสิ่งแปลกปลอมจากตัวอย่างที่ชั่งไว้ รีดเป็นแผ่นหรือฟิล์มตัวอย่างแล้วนับจุดและเจล DSC สำหรับพลาสติกต่างชนิด และเถ้า |
| สี | กำหนดสีที่เป็นไปได้ของเม็ดปลายทาง | วัด L*a*b* เทียบตัวอย่างอ้างอิง หรือเทียบด้วยตาในตู้ไฟมาตรฐาน |
| ความหนาแน่นรวม (bulk density) | การป้อนเข้าเครื่องหลอมและอัตราการผลิต | ชั่งน้ำหนักเกล็ดในภาชนะที่รู้ปริมาตร |
| ขนาดเกล็ดและ fines | การป้อนนิ่ง และการไหม้ของเกล็ดละเอียด | ร่อนตะแกรงแล้วชั่งแต่ละช่วงขนาด |
บางรายวัด MFI จากเกล็ดด้วย เพื่อจัดกองก่อนผสม ผลตรวจควรบันทึกต่อล็อต พร้อมเก็บตัวอย่างเกล็ด (retain sample) ไว้เทียบเมื่อมีปัญหาย้อนหลัง การวัดทำที่แล็บพันธมิตรหรือแล็บภายนอก หรือที่ QC ของลูกค้า
ส่วนที่ ACS ควบคุม
หน้านี้อธิบายกระบวนการทั่วไปของอุตสาหกรรม ไม่ได้บอกว่าทุกขั้นทำในโรงงานของเรา สิ่งที่ ACS ควบคุมคือ
- กำหนดสเปกวัตถุดิบขาเข้าร่วมกับลูกค้าและผู้จัดหา: ชนิดพลาสติก แหล่ง (PIR หรือ PCR) สิ่งปนเปื้อนที่ยอมรับได้ ความชื้น และสี
- กำหนดเกณฑ์รับล็อต (lot acceptance) และวิธีตรวจ ก่อนวัตถุดิบเข้าการผลิต
- ผสมหลายล็อตให้เฉลี่ยเมื่อวัตถุดิบแปรปรวน และเก็บตัวอย่างอ้างอิงทุกล็อต
- ออกแบบสูตรให้รับความแปรปรวนที่เหลือ ดู การพัฒนาสูตร
งานกลุ่ม Circular ผลิตที่โรงงานของ ACS เอง (กำลังการผลิตไม่เกิน 3,000 ตัน/ปี อยู่ระหว่างขยาย) เม็ด PCR / rPP compound ของเราขายภายใต้แบรนด์ Pure Earth ดูอาการที่พบบ่อยเมื่อใช้เม็ดรีไซเคิลได้ที่ เม็ดรีไซเคิล PCR มีกลิ่น คุณภาพไม่นิ่ง
FAQ
คำถามที่พบบ่อยเรื่องการคัดแยกและล้าง
ทำไม PP กับ PE แยกด้วยถังลอย–จมไม่ได้
เพราะทั้งคู่เบากว่าน้ำ (PP ราว 0.90–0.91 และ PE ราว 0.91–0.97 g/cm³) จึงลอยไปด้วยกัน ต้องคัดด้วย NIR ก่อนหรือหลังบด หรือยอมรับว่าเป็น blend แล้วตรวจสัดส่วนด้วย DSC และจัดการด้วย compatibilizer ในสูตร ถ้าชิ้นงานต้องการความเหนียวสูง การคัดชนิดให้สะอาดตั้งแต่ต้นทางมักคุ้มกว่าการแก้ด้วยสูตร
ทำไมพลาสติกสีดำคัดด้วย NIR ไม่ได้
carbon black ที่ใช้ทำสีดำดูดกลืนแสงช่วง near-infrared เกือบหมด เครื่อง NIR ทั่วไปจึงอ่านสเปกตรัมไม่ได้และระบุชนิดพลาสติกไม่ได้ ผู้รีไซเคิลจึงมักแยกกองสีดำไว้ต่างหาก หรือใช้เทคโนโลยีตรวจแบบอื่น เกล็ดสีดำเหมาะกับชิ้นงานที่เป็นสีดำหรือสีเข้มอยู่แล้ว
ล้างน้ำร้อนกับล้างน้ำเย็นต่างกันอย่างไร
น้ำร้อนร่วมกับสารชะล้างหรือสารละลายด่าง ลอกกาวฉลาก คราบน้ำมัน และเศษอาหารได้ดีกว่า และลดกลิ่นที่ผิวได้มากกว่า แต่ใช้พลังงานและต้องบำบัดน้ำเสียมากกว่า สายล้างขวด PET มักใช้ล้างร้อน ส่วนฟิล์มและภาชนะ polyolefin หลายสายใช้น้ำเย็นร่วมกับ friction washer ควรเลือกตามสิ่งปนเปื้อนและงานปลายทาง ไม่ใช่ล้างร้อนเสมอไป
ล้างสะอาดแล้ว ทำไมเม็ดยังมีกลิ่น
การล้างเอาสิ่งที่อยู่ที่ผิวออก แต่ polyolefin อย่าง PE และ PP ดูดซับสารอินทรีย์บางชนิด เช่น น้ำหอมหรือน้ำมันจากสิ่งที่เคยบรรจุ เข้าไปในเนื้อ และการเสื่อมของพลาสติกเองก็สร้างสารที่มีกลิ่น ส่วนนี้ต้องจัดการต่อตอนหลอมด้วย vacuum venting และสารดูดซับกลิ่น และควรตกลงเกณฑ์กลิ่นกับลูกค้าแล้ววัดด้วย odour panel
ข้อควรระวังทางเทคนิค
ค่าการเติม (let-down ratio) และข้อมูลทางเทคนิคในหน้านี้เป็นค่าอ้างอิงทั่วไป ไม่ใช่การรับประกันคุณสมบัติ ต้องยืนยันด้วยการทดลองในกระบวนการผลิตของคุณเองก่อนใช้งานจริง
ส่งตัวอย่างเกล็ดหรือเม็ดรีไซเคิลให้เราดู
ส่งตัวอย่าง 2–3 ล็อต พร้อมแหล่งวัตถุดิบและชิ้นงานที่จะใช้ เราช่วยดูว่าปัญหาน่าจะมาจากการคัดแยก การล้าง หรือสูตร ไม่มีค่าใช้จ่าย ไม่มีเงื่อนไขซื้อ
อ่านต่อ
PIR กับ PCR ต่างกันอย่างไร
เศษจากโรงงานกับพลาสติกหลังการใช้งาน ต่างกันทั้งความนิ่งและวิธีนับสัดส่วนรีไซเคิล
อ่านต่อ →
การพัฒนาสูตร
ออกแบบเกรดรีไซเคิลให้นิ่งพอสำหรับชิ้นงาน: สารกันเสื่อม compatibilizer สี และ UV
อ่านต่อ →
จากเกล็ดสู่เม็ด และการตรวจทุกล็อต
หลอม กรอง ดูดสารระเหย ตัดเม็ด และสิ่งที่ต้องตรวจในแต่ละล็อต
อ่านต่อ →