塑料机械系列
管材与型材挤出生产线
一整列连续运行的设备:塑化、成型、定径、冷却、牵引、切割
一条管材线从料斗上的计量喂料装置一直排到最末端的扩口机,每台设备都必须以同一速度运行。本文逐个单元拆解生产线:规格书上看什么、哪些部件磨损最快、如何确定生产线规格、维护时检查哪里。
Advanced Chem Solutions 市场部 · 2026年10月22日 · 阅读约 13 分钟
设备总览
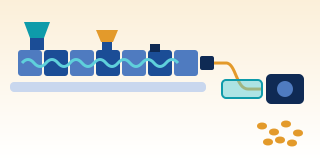
管材线分三段。热端:计量喂料装置、挤出机、换网器和机头。定径冷却段:真空定径箱、喷淋冷却水箱和测厚仪。后道:牵引机、喷码机、锯切机和收管装置,收管装置可以是翻料架(stacker)、扩口机或盘管机。型材线的原理相同,不同之处在于机头和定型工装。
注塑机和吹塑机按周期工作,挤出线则连续运行。壁厚取决于挤出机推出的料量与牵引机拉走的速度之间的平衡,其中任何一个波动,管壁就立即跟着波动。
- 失重式计量喂料装置(gravimetric dosing) — 按重量比例加入基础树脂、母粒和回料
- 电机与减速箱(drive + gearbox) — 以稳定转速和大扭矩驱动螺杆
- 挤出机(螺杆、料筒、加热圈) — 塑化并输送物料;开槽进料段带水冷(图中浅蓝色)
- 换网器与分流板(screen changer + breaker plate) — 过滤杂质,不停线即可换网
- 管材机头(pipe die / head) — 把熔体沿芯棒分布成管
- 色条共挤机(co-extruder) — 向机头加入色条或表层
- 真空定径箱与定径套(vacuum sizing tank) — 把管材外表面吸贴在定径套上,固定外径
- 喷淋冷却水箱(spray cooling tank) — 继续冷却,直到整个壁厚都已固化
- 超声波测厚/尺寸测量仪(ultrasonic / dimension gauge) — 连续测量周向壁厚和外径
- 牵引机(haul-off:履带式/皮带式) — 以恒定速度牵引管材,与挤出量共同决定壁厚
- 喷码机(marking / printer) — 打印规格、标准、日期和米标
- 锯切机(行星锯 / 无屑切割机) — 按设定长度切断,再送到翻料架、扩口机或盘管机
逐个单元
每张表都有相同的四列,可用于比较报价、生产线验收,以及管材开始超出规格时查找原因。
1. 计量喂料与挤出机
大多数 PE 和 PP 管用单螺杆挤出机。开槽进料(grooved feed)是料斗下方一段带纵向沟槽并通水冷却的料筒内孔。沟槽推动粒料向前,而不是让它们跟着螺杆打转,所以每转产量比光滑料筒(smooth bore)更高、更稳定。代价是进料段压力很高,需要配套设计的螺杆和足够强的止推轴承。
硬质 PVC 管通常用锥形异向双螺杆挤出机(conical counter-rotating twin-screw),喂入 PVC 干混料(dry blend)。异向双螺杆是正位移输送,剪切生热较低,这对热稳定性有限的 PVC 很重要。部分大口径 PVC 管线使用平行双螺杆。
| 部件 | 作用 | 选购/验收要看的规格 | 磨损或故障时的表现 |
|---|---|---|---|
| 失重式计量喂料装置 | 按重量混合基础树脂、母粒和回料;部分系统与牵引机联动控制米重 | 组分数量、厂商标称精度、米重(g/m)控制、校准方法 | 母粒比例波动,颜色或炭黑含量不稳,米重偏高 |
| 开槽进料套(grooved feed bush) | 强制粒料前进,提高每转产量 | 进料段冷却、沟槽材质与设计 | 沟槽磨损导致产量下降;冷却不足时粒料在槽内熔粘,喂料不稳 |
| 螺杆与料筒 | 塑化、混合并建立压力 | 直径、长径比(L/D)、螺杆类型(屏障型、混炼段)、硬化处理 | 产量下降、熔体温度偏高、晶点、颜色混不匀 |
| 锥形双螺杆(用于 PVC) | 输送 PVC 干混料并以低剪切塑化 | 螺杆规格、螺杆芯部冷却、排气口和真空泵 | 管材表面起泡、管材发脆、PVC 降解发黄 |
| 加热圈与料筒冷却风机 | 分区控温 | 温区数量、热电偶位置 | 温度波动,塑化不均 |
| 电机、减速箱与止推轴承 | 驱动螺杆并承受背压 | 最大扭矩、电机功率、厂商标称的轴承寿命 | 噪音大、齿轮油过热、螺杆转速抖动 |
2. 过滤、熔体泵与机头
挤出机与机头之间有两三台装置。换网器(screen changer)过滤杂质。熔体泵(melt pump)是选配,用于需要非常稳定的压力和产量的场合,例如公差很严的小管或精细型材。之后就是决定截面形状的机头。
管材机头主要有两种。支架式机头(spider die)用支架腿固定芯棒,熔体绕过支架腿后必须重新熔合,熔合不充分就会在管材上看到纵向线(支架线 spider lines);但它流道短而光滑,适合不宜在机头内久留的 PVC。螺旋芯棒式机头(spiral mandrel die)让熔体沿芯棒周围的螺旋槽流动并逐渐溢流成薄层,没有支架腿阻挡,管壁更均质,是 PE 和 PP 管的常用选择。
| 部件 | 作用 | 选购/验收要看的规格 | 磨损或故障时的表现 |
|---|---|---|---|
| 换网器 | 在生产线运行中更换滤网 | 滑板式或旋转式、连续式或短暂中断式、滤网前后压力测点 | 压力持续上升,管材有黑点或晶点,密封泄漏导致熔体渗出 |
| 分流板与滤网组 | 支撑滤网并增加背压以改善混合 | 按物料选择滤网目数 | 滤网破损,杂质进入机头 |
| 熔体泵(选配) | 稳定产量和机头压力 | 泵规格(每转排量)、所需入口压力、与挤出机的联动控制 | 泵磨损,压力波动;严禁缺料运行 |
| 管材机头(支架式或螺旋芯棒式) | 把熔体沿芯棒分布成管 | 机头适用的管径范围、换规格用的芯棒和口模套、加热温区数量 | 纵向线痕、管壁周向厚薄不均、口模唇口积料 |
| 机头对中螺栓 | 使口模间隙周向均匀 | 调节与锁紧方式,能否热态调节 | 一侧厚一侧薄(偏心) |
| 型材机头(profile die) | 成型窗框、线槽、封边等型材截面 | 流线型流道、截面各部分的流量平衡调节 | 壁厚不均、型材扭曲或弯曲 |
| 色条挤出机与共挤 | 制作色条、表层或多层管 | 共挤机数量、进入机头的位置、层比控制 | 色条宽窄不一,各层厚度不均 |
3. 定径与冷却
管材外径是在定径套(sizing sleeve)处确定的,而不是在机头。热管离开机头后先被略微拉细,再进入定径套。在真空箱中,管外压力低于管内,外表面被吸贴在定径套上,同时水把表皮冻结。之后管材再经过多个喷淋水箱,直到内壁冷到在牵引机里不会变形。PVC 型材通常先经过多组干式真空定型台(dry vacuum calibrator),再进入水箱。
| 部件 | 作用 | 选购/验收要看的规格 | 磨损或故障时的表现 |
|---|---|---|---|
| 定径套/定型台 | 在表皮固化时固定外径 | 各管径对应的定径套、材质、定径套入口的润滑水 | 管材椭圆、表面划痕、外径超差、管材卡在定径套里 |
| 真空定径箱 | 在冷却水的同时对管材四周抽真空 | 箱体长度、真空调节范围、进出口密封、箱体轴向调节 | 真空波动、外径波动、表面发乌 |
| 真空泵与水泵 | 抽走空气和水,循环冷却水 | 泵型(水环泵较常见)、抽气能力、水过滤 | 真空达不到、管材不圆、泵内结垢 |
| 喷淋冷却水箱 | 继续冷却,直到整个壁厚都冷透 | 总长度、喷嘴数量、水过滤、进水温度 | 喷嘴堵塞,管材周向冷却不均,熔体下坠(sagging) |
| 超声波测厚与尺寸测量仪 | 连续测量周向壁厚和外径 | 周向探头数量、在线位置、向牵引机或挤出机反馈 | 探头脏污或水耦合不良时读数漂移;壁厚偏厚或偏薄却无人发现 |
4. 后道:牵引、切割与收管
牵引机必须以恒定速度牵引。牵引力要克服定径套和水箱中的摩擦力,同时又不能把管材夹变形,所以大口径厚壁管要用周向多条履带的牵引机来分散夹紧压力。
| 部件 | 作用 | 选购/验收要看的规格 | 磨损或故障时的表现 |
|---|---|---|---|
| 牵引机(履带式/皮带式) | 以恒定速度牵引管材 | 履带数量、速度范围、最大牵引力、履带夹紧系统、适用管径范围 | 管材打滑、壁厚波动、表面有夹块印、夹紧过度导致管材变形 |
| 喷码机(喷墨、烫印或激光) | 打印规格、材料、标准、日期和米标 | 打标方式、字迹耐久性、与线速同步 | 字迹模糊、米标不准 |
| 行星锯(planetary saw) | 按长度切断中大口径管材 | 管径范围、切割时随管同步移动、排屑、管端倒角 | 管端不垂直、有毛刺、长度不一 |
| 无屑切割机(chipless cutter) | 用刀片切断小管或薄壁管 | 可切的管径和壁厚范围 | 管端凹陷或开裂 |
| 翻料架、扩口机与盘管机 | 接收管材、制作承插口,或把小管盘卷 | 承口类型(胶圈式或胶粘式)、每根节拍、盘卷尺寸 | 承口尺寸不合格、承口处壁薄、盘卷中的管材变形 |
设备类型
下表比较挤出机、机头和管材结构的主要选项。优缺点是相互比较,不是性能数据。
| 类型 | 用于 | 优势 | 局限 |
|---|---|---|---|
| 单螺杆,开槽进料 | PE、PP 管 | 每转产量高且稳定,受机头阻力影响小 | 进料段压力高,螺杆须与沟槽匹配,进料段需冷却 |
| 单螺杆,光滑料筒 | 小管和型材,物料多样 | 结构简单,对原料适应性强 | 机头阻力升高时产量下降 |
| 锥形异向双螺杆 | 用干混料生产的 PVC 管和型材 | 正位移输送,剪切低,可喂粉料 | 为挤出而设计,不像造粒机那样适合重度混炼 |
| 平行异向双螺杆 | 大批量大口径 PVC 管 | 为大型设备的高产量而设计 | 机身长,占地大 |
| 支架式机头 | PVC 管 | 流道短,不滞料,易清理 | 可能出现支架线 |
| 螺旋芯棒式机头 | PE、PP 管 | 管壁均质,无支架线 | 流道较长,换色较慢,不适合 PVC |
| 单层或多层(共挤) | 普通管材,或带色条、耐刮表层、中间层为回料或 PCR 的管材 | 每层各司其职 | 需控制层比,并核对所用管材标准的规定 |
| 管材或型材 | 圆形截面,或复杂截面 | 管材只需一套圆形定径套 | 型材需按截面专门制作定型台,机头流量平衡耗时更长 |
如何选型
管材线是根据要生产的管材来选,而不是根据挤出机。逻辑是:管材米重 × 线速 = 挤出机必须达到的产量;然后冷却长度和牵引力要跟得上。
- 确定管材范围 最小到最大管径、壁厚(SDR = 外径 ÷ 壁厚)、材料和需要满足的标准。一条线只能覆盖一段规格,因为机头、定径套、牵引机和锯切机各有自己的范围。
- 计算米重 m(kg/m)≈ π ×(D − s)× s × ρ,其中 D 和 s 以米计,ρ 以 kg/m³ 计。示例:PE 管,外径 110 mm、SDR 11、壁厚 10 mm、密度约 950 kg/m³,得 3.1416 × 0.100 × 0.010 × 950 ≈ 3.0 kg/m。
- 计算所需产量 产量(kg/h)= 60 × 线速(m/min)× m(kg/m)。按上例,线速每 1 m/min 约需 180 kg/h。选择能在合适熔体温度下达到该产量的挤出机,而不是按螺杆最高转速选。
- 冷却长度 PE 导热差,冷却时间大致随壁厚的平方增加:壁厚加倍,冷却时间约为四倍。水箱总长 = 线速 × 所需冷却时间。所以厚壁管通常受限于水箱长度,而不是挤出机。
- 牵引机 牵引力要克服定径套和水箱中的摩擦力,加上被拖动管材的重量。履带数量和接触长度随管径增加,以分散夹紧压力,避免管材变形。请设备厂商确认范围内最大最重管材所需的牵引力。
- 熔体温度与机头 熔体温度参考范围:HDPE 管约 190–230 °C;硬质 PVC 约 180–200 °C,窗口较窄,因为 PVC 容易降解。机头要有足够的加热温区,才能保持周向温度均匀。
- 挤出机 新型单螺杆管材挤出机的长径比一般在 30:1 左右或以上。选型时要让所需产量在螺杆转速还有余量时达到,以便应对磨损和回料等较难喂入的原料。
- 后道设备 锯切机和翻料架要能处理范围内最大的管材。以盘卷形式销售的小口径 PE 管需要盘管机;承插式 PVC 管需要扩口机。
一般参考范围,请与设备厂商及 TDS 确认
维护检查点
表中周期只是起点,请按厂商说明书、运行小时数和所用材料调整。大量使用回料或 PCR 的生产线要更频繁地关注滤网。
| 周期 | 检查点 | 看什么 | 忽视会怎样 |
|---|---|---|---|
| 每班 | 全线防护罩、盖板和急停按钮 | 锯切机和牵引机盖板联锁有效,急停能停下整条线 | 手或衣物被卷入履带,被锯片伤到 |
| 每班 | 滤网前后压力 | 压力趋势 | 滤网堵塞导致产量下降,或滤网破损使杂质进入机头 |
| 每班 | 测量仪的尺寸和壁厚读数 | 与卡尺或千分尺手工测量对比 | 整批超差,或因壁厚余量过大浪费物料 |
| 每班 | 真空度、水位和喷嘴 | 真空稳定,所有喷嘴都在喷水 | 管材椭圆、表面发乌、冷却不均 |
| 每周 | 水过滤器和喷嘴 | 水垢和塑料碎屑 | 喷嘴堵塞,管材一侧冷却慢,管材弯曲 |
| 每周 | 牵引机夹块(haul-off pads) | 磨损、撕裂、油污 | 管材打滑、壁厚波动、表面压痕 |
| 每周 | 锯片或切刀 | 锋利度、崩齿 | 管端毛刺、不垂直,管内残留碎屑 |
| 每周 | 喷码头 | 喷头清洁,米标同步 | 字迹模糊,管材验收不合格 |
| 每月 | 真空泵和水泵 | 抽气能力,泵内结垢 | 生产最大管径时真空达不到 |
| 每月 | 加热圈、热电偶和进料段冷却 | 各加热圈电流、读数、开槽进料段水流量 | 实际温度偏差,喂料不稳 |
| 每月 | 齿轮油与止推轴承 | 油位、温度、噪音 | 减速箱严重损坏,长时间停线 |
| 每次换规格或长时间停机 | 机头与定径套 | 用黄铜工具拆洗积料,检查定径套表面 | 管材表面出现线痕,降解料脱落形成黑点 |
| 每年 | 螺杆、料筒和开槽进料段 | 测量螺棱与料筒间隙,检查沟槽深度 | 产量下降,熔体温度升高 |
| 每次维修 | 上锁挂牌(lock-out/tag-out) | 切断加热和电机电源,松螺栓前先释放机头压力,锁住牵引机和锯切机,戴耐热手套和面罩 | 仍带压的机头喷出熔体、烫伤、手被夹伤 |
在这条线上添加母粒和添加剂
母粒(MB)通过失重式计量喂料装置从下料口加入,与基础树脂在同一位置。单螺杆挤出机的混合能力有限,所以分散效果取决于母粒载体树脂的熔融特性是否接近基础树脂,以及螺杆的混炼段。色条来自另一台直接进入机头的小型挤出机。PVC 线通常在进入挤出机前把全部添加剂混入干混料。
- 炭黑与 UV 暴露在阳光下的管材需要防紫外。黑色 PE 管依靠分散良好的炭黑;ISO 4427 规定黑色 PE 管的炭黑含量约为 2.0–2.5%(质量分数,请核对所用标准版本)。其他颜色依靠紫外稳定体系。参见紫外老化(UV degradation)。
- 压力管与机台旁添加母粒 许多压力管标准要求使用已经认证的混配料。在机台旁自行添加母粒之前,请核对所用标准的规定。
- 色条 色条材料应与管材同一聚合物、MFI 接近,否则色条可能成为薄弱点或分层脱落。
- 加工助剂 高速 PE 线或口模间隙较窄时可能出现鲨鱼皮粗糙表面。PPA 有帮助,但要先检查温度和口模唇口。PVC 使用丙烯酸类加工助剂促进塑化(fusion),另加润滑剂,都在干混配方中。
- 管材中的 PCR 电缆护套管、排水管等非压力管使用 PCR 的空间更大;多层管把 PCR 放在中间层。需控制 MFI、水分和杂质,并准备更频繁地换网。参见消费后回收料(PCR)。
- 每米成本 多出来的壁厚就是每米都在损失的物料。用使用成本计算器比较配方和回料比例。
管材椭圆、单侧壁厚和外径超差来自机头、定径套、真空和牵引机,添加剂解决不了,要先修好生产线。ACS 按用户的基础树脂和设备设计母粒配方。如果不确定问题在配方还是在生产线,可以把管材截面的照片发给我们。
相关工艺文章
想从工艺角度了解螺杆三段、需要控制的参数以及管材、片材和薄膜的下游设备,请阅读挤出成型。管材线上常见的熔体破裂、晶点和黑点,可在缺陷排查中按症状查找。
FAQ
管材线常见问题
买二手管材线要检查什么?
要求按实际要生产的管径试机,确认在正常熔体温度下产量能达到规格。测量螺杆和料筒,检查开槽进料段是否磨损。确认所需各规格的机头和定径套都齐全,在生产最大管径时测试真空,再检查牵引夹块和锯片,并确认测厚仪仍能校准。
为什么管壁周向厚薄不均?
常见原因是机头偏心、机头周向温度不均,以及厚壁管中尚热的熔体在固化前向下流动(下坠),造成下厚上薄。在管材周向多点测量壁厚:如果薄的一侧位置固定,就重新对中机头;如果总是底部偏厚,就检查冷却和熔体温度。这种情况添加剂帮不上忙。
换管径要更换哪些部件?
至少要更换机头的芯棒和口模套、定径套和真空箱密封,然后重新调整牵引机、锯切机和测量仪。一个机头体通常可以通过更换芯棒和口模套覆盖多个规格,但不能覆盖所有规格。所需时间取决于生产线设计和工装是否准备齐全。
怎样减少多余的壁厚?
管材厂通常把壁厚设得高于标准最小值,以防出现薄点。如果周向壁厚均匀而且测量准确,这个余量就可以减小。连续的周向超声波测厚、通过失重式计量喂料控制米重、以及良好的机头对中,对此的帮助远大于修改配方。
注意
本文为帮助理解的通用知识,数字为一般参考范围。设备的选型、安装、操作和维护须以设备厂商的说明书和指导以及工厂安全规范为准。