ซีรีส์ เครื่องจักรพลาสติก
ไลน์รีดท่อและโปรไฟล์
สายเครื่องต่อเนื่องที่หลอม ขึ้นรูป คุมขนาด หล่อเย็น ดึง และตัด
ไลน์รีดท่อหนึ่งสายมีเครื่องตั้งแต่ชุดป้อนเม็ดจนถึงเครื่องบานปลายท่อ และทุกเครื่องต้องเดินด้วยความเร็วเดียวกัน หน้านี้เปิดดูทีละหน่วย บอกว่าต้องดูสเปกอะไร ชิ้นไหนสึกเร็ว คิดขนาดสายอย่างไร และตรวจบำรุงรักษาตรงไหน
ฝ่ายการตลาด บริษัท แอดวานซ์ เคม โซลูชั่น จำกัด · 22 ต.ค. 2569 · อ่านประมาณ 13 นาที
ภาพรวมเครื่อง
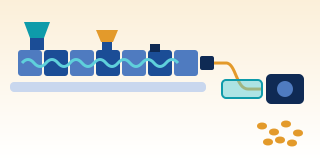
ไลน์รีดท่อแบ่งเป็น 3 ช่วง ช่วงร้อนคือชุดป้อนเม็ด เครื่องรีด ตัวเปลี่ยนตะแกรง และดาย ช่วงคุมขนาดและหล่อเย็นคือถังสุญญากาศ ถังพ่นน้ำ และเครื่องวัดความหนา ช่วงปลายสายคือตัวดึง เครื่องพิมพ์ เลื่อยตัด และชุดรับท่อ ซึ่งอาจเป็น stacker เครื่องบานปลาย หรือเครื่องม้วนขด ไลน์โปรไฟล์ใช้หลักเดียวกัน ต่างกันที่ดายและชุดคุมขนาด
ต่างจากเครื่องฉีดหรือเครื่องเป่าที่ทำงานเป็นรอบ ไลน์รีดเดินต่อเนื่อง ความหนาผนังเกิดจากสมดุลระหว่างปริมาณที่เครื่องรีดดันออกกับความเร็วที่ตัวดึงดึงไป ถ้าตัวใดตัวหนึ่งแกว่ง ผนังท่อแกว่งทันที
- ชุดป้อนและผสมแบบชั่งน้ำหนัก (gravimetric dosing) — ป้อนเม็ดหลัก MB และ regrind ตามสัดส่วนน้ำหนัก
- มอเตอร์และเกียร์ (drive + gearbox) — หมุนสกรูด้วยแรงบิดสูงที่รอบคงที่
- เครื่องรีด (screw, barrel, heaters) — หลอมและสูบพลาสติก โซนป้อนแบบมีร่องมีน้ำหล่อเย็น (สีฟ้าในภาพ)
- ตัวเปลี่ยนตะแกรง (screen changer + breaker plate) — กรองสิ่งปนเปื้อน เปลี่ยนตะแกรงได้โดยไม่ต้องหยุดสาย
- ดายท่อ (pipe die / head) — กระจายพลาสติกหลอมรอบแกนให้เป็นท่อ
- เครื่องรีดแถบสี (co-extruder) — เติมแถบสีหรือชั้นผิวเข้าดาย
- ถังสุญญากาศและปลอกคุมขนาด (vacuum sizing tank) — ดูดผิวนอกท่อให้แนบปลอก ตรึงเส้นผ่านศูนย์กลาง
- ถังพ่นน้ำหล่อเย็น (spray cooling tank) — หล่อเย็นต่อจนผนังแข็งตลอดความหนา
- เครื่องวัดความหนาและขนาด (ultrasonic / dimension gauge) — วัดผนังรอบวงและเส้นผ่านศูนย์กลางต่อเนื่อง
- ตัวดึง (haul-off: caterpillar / belt) — ดึงท่อด้วยความเร็วคงที่ กำหนดความหนาร่วมกับปริมาณออก
- เครื่องพิมพ์ข้อความ (marking / printer) — พิมพ์ขนาด มาตรฐาน วันที่ และระยะเมตร
- เลื่อยตัด (planetary saw / chipless cutter) — ตัดท่อตามความยาวที่ตั้ง แล้วส่งไป stacker เครื่องบานปลาย หรือเครื่องม้วนขด
ส่วนประกอบทีละหน่วย
ตารางแต่ละหน่วยมี 4 คอลัมน์ ใช้ได้ทั้งตอนเทียบใบเสนอราคา ตอนตรวจรับสาย และตอนหาสาเหตุเมื่อท่อเริ่มหลุดสเปก
1. ชุดป้อนเม็ดและเครื่องรีด
ท่อ PE และ PP ส่วนใหญ่ใช้เครื่องรีดสกรูเดี่ยว โซนป้อนแบบมีร่อง (grooved feed) คือรูกระบอกช่วงใต้ hopper ที่เซาะร่องตามแนวยาวและมีน้ำหล่อเย็น ร่องช่วยให้เม็ดถูกดันไปข้างหน้าแทนที่จะหมุนตามสกรู ปริมาณออกต่อรอบสกรูจึงสูงและนิ่งกว่าแบบผิวเรียบ (smooth bore) แต่แรงดันในโซนป้อนสูง ต้องใช้สกรูที่ออกแบบคู่กันและแบริ่งรับแรงดันที่แข็งแรง
ท่อ PVC แข็งมักใช้เครื่องรีดสกรูคู่แบบกรวยหมุนสวนทาง (conical counter-rotating twin-screw) ป้อนด้วยผง PVC ผสม (dry blend) สกรูคู่หมุนสวนทางลำเลียงแบบบังคับ (positive conveying) และให้ความร้อนจากแรงเฉือนต่ำกว่า ซึ่งสำคัญกับ PVC ที่ทนความร้อนได้จำกัด ไลน์ท่อ PVC ขนาดใหญ่บางสายใช้สกรูคู่แบบขนาน (parallel twin-screw)
| ชิ้นส่วน | หน้าที่ | สเปกที่ควรดูตอนซื้อ/ตรวจรับ | อาการเมื่อสึกหรือเสีย |
|---|---|---|---|
| ชุดป้อนแบบชั่งน้ำหนัก (gravimetric dosing) | ผสมเม็ดหลัก MB และ regrind ตามสัดส่วนน้ำหนัก บางระบบคุมน้ำหนักต่อเมตรร่วมกับตัวดึง | จำนวนช่อง ความแม่นยำที่ผู้ผลิตรับรอง ระบบคุมน้ำหนักต่อเมตร (g/m) วิธีสอบเทียบ | สัดส่วน MB แกว่ง สีหรือปริมาณ carbon black ไม่คงที่ น้ำหนักต่อเมตรเกิน |
| โซนป้อนแบบมีร่อง (grooved feed bush) | บังคับให้เม็ดเดินหน้า เพิ่มปริมาณออกต่อรอบ | ระบบหล่อเย็นโซนป้อน วัสดุและรูปแบบร่อง | ร่องสึกทำให้ปริมาณออกตก น้ำหล่อเย็นไม่พอทำให้เม็ดหลอมติดในร่อง ป้อนไม่นิ่ง |
| สกรูและกระบอก (screw, barrel) | หลอม ผสม และสร้างแรงดัน | เส้นผ่านศูนย์กลาง L/D ชนิดสกรู (barrier, mixing) การชุบแข็ง | ปริมาณออกตก อุณหภูมิหลอมสูง เจล สีผสมไม่ทั่ว |
| สกรูคู่กรวย (conical twin-screw สำหรับ PVC) | ลำเลียงผง PVC และหลอมด้วยแรงเฉือนต่ำ | ขนาดสกรู การหล่อเย็นแกนสกรู ช่องระบายไอ (vent) และปั๊มสุญญากาศ | ผิวท่อเป็นฟอง ท่อเปราะ สีเหลืองจาก PVC เสื่อม |
| ฮีตเตอร์และพัดลมหล่อเย็นกระบอก | คุมอุณหภูมิทีละโซน | จำนวนโซน ตำแหน่งเทอร์โมคัปเปิล | อุณหภูมิแกว่ง หลอมไม่สม่ำเสมอ |
| มอเตอร์ เกียร์ และแบริ่งรับแรงดัน (thrust bearing) | ขับสกรูและรับแรงดันย้อนกลับ | แรงบิดสูงสุด กำลังมอเตอร์ อายุแบริ่งที่ผู้ผลิตระบุ | เสียงดัง น้ำมันเกียร์ร้อน รอบสกรูกระตุก |
2. ตัวกรอง ปั๊มหลอม และดาย
ระหว่างเครื่องรีดกับดายมีอุปกรณ์ 2–3 ตัว ตัวเปลี่ยนตะแกรง (screen changer) กรองสิ่งปนเปื้อน ปั๊มหลอม (melt pump) เป็นอุปกรณ์เสริม ใช้เมื่อต้องการแรงดันและปริมาณออกนิ่งมาก เช่น ท่อเล็กที่คุมขนาดแคบหรือโปรไฟล์ละเอียด จากนั้นคือดายที่กำหนดหน้าตัด
ดายท่อมี 2 แบบหลัก แบบ spider ยึดแกนกลาง (mandrel) ด้วยขาค้ำ พลาสติกหลอมไหลผ่านขาค้ำแล้วต้องประสานกลับ ถ้าประสานไม่สนิทจะเห็นเส้นตามแนวยาว (spider lines) แต่ช่องไหลสั้นและเรียบ เหมาะกับ PVC ที่ไม่ควรค้างในดายนาน แบบ spiral mandrel ให้พลาสติกหลอมไหลตามร่องเกลียวรอบแกนแล้วค่อยๆ ล้นออกเป็นชั้นบาง ไม่มีขาค้ำขวางทาง ผนังจึงเป็นเนื้อเดียวกว่า ใช้มากกับท่อ PE และ PP
| ชิ้นส่วน | หน้าที่ | สเปกที่ควรดูตอนซื้อ/ตรวจรับ | อาการเมื่อสึกหรือเสีย |
|---|---|---|---|
| ตัวเปลี่ยนตะแกรง (screen changer) | เปลี่ยนตะแกรงขณะเดินสาย | แบบแผ่นเลื่อนหรือแบบหมุน ต่อเนื่องหรือหยุดชั่วขณะ จุดวัดแรงดันก่อนและหลังตะแกรง | แรงดันขึ้นต่อเนื่อง ท่อมีจุดดำหรือเจล ซีลรั่วจนพลาสติกซึม |
| Breaker plate และตะแกรง (screen pack) | รองรับตะแกรงและเพิ่มแรงต้านให้ผสมดีขึ้น | ขนาด mesh ของตะแกรงตามวัตถุดิบ | ตะแกรงขาด สิ่งปนเปื้อนหลุดเข้าดาย |
| ปั๊มหลอม (melt pump, ทางเลือก) | ทำให้ปริมาณออกและแรงดันเข้าดายนิ่ง | ขนาดปั๊ม (ปริมาตรต่อรอบ) แรงดันขาเข้าที่ต้องการ ระบบคุมร่วมกับเครื่องรีด | ปั๊มสึก แรงดันแกว่ง ห้ามเดินปั๊มตอนขาดเนื้อ |
| ดายท่อ (spider หรือ spiral mandrel) | กระจายพลาสติกหลอมรอบแกนให้เป็นท่อ | ช่วงขนาดท่อที่ดายรองรับ ชุดแกนและ bushing สำหรับเปลี่ยนขนาด จำนวนโซนฮีตเตอร์ | เส้นตามแนวยาว ผนังหนาไม่เท่ากันรอบวง คราบที่ปากดาย |
| โบลต์จัดศูนย์ดาย (centring) | ปรับช่องดายรอบวงให้เท่ากัน | วิธีปรับและล็อก ปรับขณะร้อนได้หรือไม่ | ผนังด้านหนึ่งหนา อีกด้านบาง (eccentricity) |
| ดายโปรไฟล์ (profile die) | ให้หน้าตัดโปรไฟล์ เช่น กรอบหน้าต่าง ราง ขอบ | ช่องไหลแบบ streamline การปรับสมดุลการไหลแต่ละส่วนของหน้าตัด | ผนังหนาบางไม่เท่ากัน โปรไฟล์บิดหรือโก่ง |
| เครื่องรีดแถบสีและ co-extrusion | ทำแถบสี ชั้นผิว หรือท่อหลายชั้น | จำนวนเครื่องรีดร่วม ตำแหน่งป้อนเข้าดาย การคุมสัดส่วนชั้น | แถบสีกว้างแคบไม่คงที่ ชั้นหนาไม่เท่ากัน |
3. ชุดคุมขนาดและหล่อเย็น
เส้นผ่านศูนย์กลางนอกของท่อถูกกำหนดที่ปลอกคุมขนาด (sizing sleeve) ไม่ใช่ที่ดาย ท่อร้อนออกจากดายแล้วถูกดึงลดขนาดลงเล็กน้อยก่อนเข้าปลอก ในถังสุญญากาศ ความดันรอบนอกท่อต่ำกว่าข้างใน ผิวนอกจึงถูกดูดแนบปลอกขณะที่น้ำทำให้ผิวแข็งตัว จากนั้นท่อวิ่งผ่านถังพ่นน้ำต่ออีกหลายถัง จนผนังด้านในเย็นพอที่จะไม่ยุบในตัวดึง โปรไฟล์ PVC มักใช้ calibrator แบบแห้ง (dry vacuum calibrator) หลายชุดก่อน แล้วตามด้วยถังน้ำ
| ชิ้นส่วน | หน้าที่ | สเปกที่ควรดูตอนซื้อ/ตรวจรับ | อาการเมื่อสึกหรือเสีย |
|---|---|---|---|
| ปลอกคุมขนาด (sizing sleeve / calibrator) | ตรึงเส้นผ่านศูนย์กลางนอกขณะผิวแข็งตัว | ชุดปลอกตามขนาดท่อ วัสดุ น้ำหล่อลื่นที่ทางเข้าปลอก | ท่อรี ผิวเป็นรอยขีด ขนาดหลุดสเปก ท่อติดปลอก |
| ถังสุญญากาศ (vacuum tank) | สร้างแรงดูดรอบผิวท่อพร้อมน้ำหล่อเย็น | ความยาวถัง ช่วงปรับสุญญากาศ ซีลทางเข้าออก การเลื่อนถังตามแนวแกน | สุญญากาศแกว่ง ขนาดแกว่ง ผิวด้าน |
| ปั๊มสุญญากาศและปั๊มน้ำ | ดูดอากาศและน้ำออก หมุนเวียนน้ำ | ชนิดปั๊ม (water ring เป็นแบบที่พบบ่อย) อัตราดูด ระบบกรองน้ำ | สุญญากาศไม่ถึง ท่อไม่กลม ตะกรันจับในปั๊ม |
| ถังพ่นน้ำ (spray cooling tank) | หล่อเย็นต่อจนผนังเย็นตลอดความหนา | ความยาวรวม จำนวนหัวพ่น ระบบกรองน้ำ อุณหภูมิน้ำเข้า | หัวพ่นตัน ท่อเย็นไม่เท่ากันรอบวง เนื้อไหลลงด้านล่าง (sagging) |
| เครื่องวัดความหนา ultrasonic และวัดขนาด | วัดความหนาผนังรอบวงและเส้นผ่านศูนย์กลางต่อเนื่อง | จำนวนหัววัดรอบวง ตำแหน่งในสาย การส่งค่าไปปรับตัวดึงหรือเครื่องรีด | ค่าเพี้ยนเมื่อหัววัดสกปรกหรือน้ำไม่พอ ผนังหนาหรือบางกว่าสเปกโดยไม่มีใครรู้ |
4. ปลายสาย: ตัวดึง ตัด และรับท่อ
ตัวดึงต้องดึงท่อด้วยความเร็วคงที่ แรงดึงต้องชนะแรงเสียดทานในปลอกคุมขนาดและถังน้ำ โดยไม่บีบท่อจนเสียรูป ท่อใหญ่และหนาจึงใช้ตัวดึงที่มีหลายสายพานรอบวง เพื่อกระจายแรงกด
| ชิ้นส่วน | หน้าที่ | สเปกที่ควรดูตอนซื้อ/ตรวจรับ | อาการเมื่อสึกหรือเสีย |
|---|---|---|---|
| ตัวดึง (haul-off: caterpillar / belt) | ดึงท่อด้วยความเร็วคงที่ | จำนวนสายพาน (track) ช่วงความเร็ว แรงดึงสูงสุด ระบบกดสายพาน ช่วงขนาดท่อ | ท่อลื่นไถล ความหนาแกว่ง ผิวท่อมีรอยแผ่นยาง ท่อเสียรูปเมื่อกดแรงเกิน |
| เครื่องพิมพ์ข้อความ (inkjet, hot-foil หรือ laser) | พิมพ์ขนาด วัสดุ มาตรฐาน วันที่ และระยะเมตร | วิธีพิมพ์ ความทนของข้อความ การซิงก์กับความเร็วสาย | ข้อความเลือน ระยะเมตรไม่ตรง |
| เลื่อยตัด (planetary saw) | ตัดท่อขนาดกลางถึงใหญ่ตามความยาว | ช่วงขนาดท่อ การเคลื่อนตามท่อขณะตัด ระบบดูดเศษ การลบมุมปลายท่อ | ปลายท่อไม่ตั้งฉาก มีครีบ ความยาวไม่คงที่ |
| เครื่องตัดไม่มีเศษ (chipless cutter) | ตัดท่อเล็กหรือผนังบางด้วยใบมีด | ช่วงขนาดและความหนาที่ตัดได้ | ปลายท่อบุบหรือแตก |
| Stacker เครื่องบานปลาย (belling) และเครื่องม้วนขด (coiler) | รับท่อ ทำปลายบานสำหรับต่อสวม หรือม้วนท่อเล็กเป็นขด | ชนิดปลายบาน (แบบใส่แหวนยางหรือแบบทากาว) ความเร็วต่อท่อน ขนาดขด | ปากบานไม่ได้ขนาด ผนังบางที่ปลายบาน ท่อในขดเสียรูป |
ประเภทของเครื่อง
ตารางนี้เทียบตัวเลือกหลักของเครื่องรีด ดาย และโครงสร้างท่อ ข้อดีข้อเสียเป็นแบบเทียบกันเอง ไม่ใช่ตัวเลขสมรรถนะ
| แบบ | ใช้กับ | จุดเด่น | ข้อจำกัด |
|---|---|---|---|
| สกรูเดี่ยว grooved feed | ท่อ PE, PP | ปริมาณออกต่อรอบสูงและนิ่ง ไม่ค่อยขึ้นกับแรงต้านที่ดาย | แรงดันโซนป้อนสูง สกรูต้องออกแบบคู่กับร่อง ต้องหล่อเย็นโซนป้อน |
| สกรูเดี่ยว smooth bore | ท่อและโปรไฟล์ขนาดเล็ก วัสดุหลากหลาย | โครงสร้างง่าย ยืดหยุ่นกับวัตถุดิบ | ปริมาณออกลดลงเมื่อแรงต้านที่ดายสูง |
| สกรูคู่กรวย หมุนสวนทาง | ท่อและโปรไฟล์ PVC จาก dry blend | ลำเลียงแบบบังคับ แรงเฉือนต่ำ ป้อนผงได้ | เหมาะกับงานรีด ไม่ได้ออกแบบมาเพื่อผสมหนักแบบเครื่องคอมพาวด์ |
| สกรูคู่ขนาน หมุนสวนทาง | ท่อ PVC ขนาดใหญ่ ปริมาณมาก | ออกแบบมาสำหรับปริมาณออกสูงในเครื่องขนาดใหญ่ | เครื่องยาว ใช้พื้นที่มาก |
| ดาย spider | ท่อ PVC | ช่องไหลสั้น เนื้อไม่ค้าง ล้างง่าย | อาจเห็นเส้นจากขาค้ำ (spider lines) |
| ดาย spiral mandrel | ท่อ PE, PP | ผนังเป็นเนื้อเดียว ไม่มีเส้นขาค้ำ | ช่องไหลยาว เปลี่ยนสีช้ากว่า ไม่เหมาะกับ PVC |
| ท่อชั้นเดียวหรือหลายชั้น (co-extrusion) | ท่อทั่วไป หรือท่อที่มีแถบสี ชั้นผิวทนรอยขีด ชั้นกลางเป็น regrind หรือ PCR | ใช้วัสดุตรงหน้าที่ของแต่ละชั้น | ต้องคุมสัดส่วนชั้น และต้องดูข้อกำหนดของมาตรฐานท่อที่ใช้ |
| ท่อหรือโปรไฟล์ | หน้าตัดกลม หรือหน้าตัดซับซ้อน | ท่อคุมขนาดด้วยปลอกกลมชุดเดียว | โปรไฟล์ต้องมี calibrator เฉพาะหน้าตัด และใช้เวลาปรับสมดุลดายนานกว่า |
เลือกขนาดเครื่องอย่างไร
ไลน์ท่อเลือกจากท่อที่ต้องการทำ ไม่ใช่จากเครื่องรีด ตรรกะคือ น้ำหนักท่อต่อเมตร × ความเร็วสาย = ปริมาณที่เครื่องรีดต้องทำ จากนั้นความยาวถังหล่อเย็นและแรงของตัวดึงต้องตามทัน
- กำหนดช่วงท่อ เส้นผ่านศูนย์กลางเล็กสุดถึงใหญ่สุด ความหนาผนัง (SDR = เส้นผ่านศูนย์กลางนอก ÷ ความหนาผนัง) วัสดุ และมาตรฐานที่ต้องผ่าน ไลน์หนึ่งสายครอบคลุมได้ช่วงหนึ่งเท่านั้น เพราะดาย ปลอก ตัวดึง และเลื่อย ต่างมีช่วงขนาดของตัวเอง
- คิดน้ำหนักต่อเมตร m (kg/m) ≈ π × (D − s) × s × ρ โดย D และ s เป็นเมตร ρ เป็น kg/m³ ตัวอย่าง: ท่อ PE เส้นผ่านศูนย์กลาง 110 mm SDR 11 ผนัง 10 mm ความหนาแน่นประมาณ 950 kg/m³ ได้ 3.1416 × 0.100 × 0.010 × 950 ≈ 3.0 kg/m
- คิดปริมาณที่ต้องการ ปริมาณออก (kg/h) = 60 × ความเร็วสาย (m/min) × m (kg/m) จากตัวอย่างข้างบน ความเร็วสายทุก 1 m/min ต้องใช้ราว 180 kg/h เลือกเครื่องรีดที่ทำปริมาณนี้ได้ที่อุณหภูมิหลอมเหมาะสม ไม่ใช่ที่รอบสกรูสูงสุด
- ความยาวหล่อเย็น PE นำความร้อนได้ต่ำ เวลาหล่อเย็นเพิ่มตามประมาณกำลังสองของความหนาผนัง ผนังหนาขึ้น 2 เท่า ใช้เวลาเย็นราว 4 เท่า ความยาวถังรวม = ความเร็วสาย × เวลาหล่อเย็นที่ต้องการ ท่อผนังหนาจึงมักถูกจำกัดที่ความยาวถังน้ำ ไม่ใช่ที่เครื่องรีด
- ตัวดึง แรงดึงต้องชนะแรงเสียดทานในปลอกและถัง รวมกับน้ำหนักท่อที่ลาก จำนวนสายพานและความยาวช่วงสัมผัสเพิ่มตามขนาดท่อ เพื่อกระจายแรงกดไม่ให้ท่อเสียรูป ให้ผู้ผลิตเครื่องยืนยันแรงดึงสำหรับท่อใหญ่สุดและหนักสุดในช่วงที่ทำ
- อุณหภูมิหลอมและดาย ช่วงอุณหภูมิหลอมอ้างอิง: HDPE งานท่อราว 190–230 °C · PVC แข็งราว 180–200 °C ซึ่งเป็นช่วงแคบเพราะ PVC เสื่อมง่าย ดายต้องมีโซนฮีตเตอร์พอให้คุมอุณหภูมิรอบวงได้สม่ำเสมอ
- เครื่องรีด เครื่องรีดสกรูเดี่ยวสำหรับท่อรุ่นใหม่มักมี L/D ราว 30:1 ขึ้นไป และควรเดินที่ปริมาณที่ต้องการโดยยังมีรอบสกรูเหลือ เผื่อสกรูสึกและเผื่อวัตถุดิบที่ป้อนยากกว่า เช่น regrind
- ปลายสาย เลื่อยและ stacker ต้องรองรับท่อใหญ่สุดในช่วง ท่อ PE ขนาดเล็กที่ขายเป็นขดต้องมีเครื่องม้วน ท่อ PVC แบบต่อสวมต้องมีเครื่องบานปลาย
ค่าอ้างอิงทั่วไป ต้องยืนยันกับผู้ผลิตเครื่องและ TDS
จุดตรวจบำรุงรักษา
ความถี่ในตารางเป็นจุดเริ่มต้น ให้ปรับตามคู่มือผู้ผลิต ชั่วโมงเดินสาย และวัตถุดิบ สายที่ใช้ regrind หรือ PCR มากต้องดูตะแกรงถี่กว่านี้
| ความถี่ | จุดตรวจ | ดูอะไร | ถ้าละเลยจะเกิดอะไร |
|---|---|---|---|
| ทุกกะ | การ์ด ฝาครอบ และปุ่มหยุดฉุกเฉินตลอดสาย | interlock ของฝาครอบเลื่อยและตัวดึงทำงาน ปุ่มหยุดฉุกเฉินหยุดทั้งสาย | มือหรือเสื้อผ้าถูกดึงเข้าสายพาน ถูกใบเลื่อย |
| ทุกกะ | แรงดันก่อนและหลังตะแกรง | แนวโน้มแรงดัน | ตะแกรงตันจนปริมาณออกตก หรือตะแกรงขาดแล้วสิ่งปนเปื้อนเข้าดาย |
| ทุกกะ | ขนาดและความหนาจากเครื่องวัด | เทียบค่ากับการวัดมือด้วยเวอร์เนียร์หรือไมโครมิเตอร์ | ท่อหลุดสเปกทั้งล็อต หรือเปลืองเนื้อเพราะเผื่อหนาเกิน |
| ทุกกะ | ระดับสุญญากาศ ระดับน้ำ และหัวพ่น | สุญญากาศคงที่ หัวพ่นออกครบทุกหัว | ท่อรี ผิวด้าน หล่อเย็นไม่เท่ากัน |
| รายสัปดาห์ | ไส้กรองน้ำและหัวพ่น | ตะกรันและเศษพลาสติก | หัวพ่นตัน ท่อด้านหนึ่งเย็นช้า ท่อโก่ง |
| รายสัปดาห์ | แผ่นยางสายพานตัวดึง (haul-off pads) | สึก ฉีก มีน้ำมันเปื้อน | ท่อลื่น ความหนาแกว่ง ผิวท่อเป็นรอย |
| รายสัปดาห์ | ใบเลื่อยหรือใบมีดตัด | ความคม ฟันบิ่น | ปลายท่อมีครีบ ไม่ตั้งฉาก เศษตกค้างในท่อ |
| รายสัปดาห์ | หัวพิมพ์ | ความสะอาดหัวพิมพ์ ระยะเมตรตรง | ข้อความเลือน ท่อไม่ผ่านการตรวจรับ |
| รายเดือน | ปั๊มสุญญากาศและปั๊มน้ำ | อัตราดูด ตะกรันในปั๊ม | สุญญากาศไม่ถึงเมื่อเดินท่อใหญ่ |
| รายเดือน | ฮีตเตอร์ เทอร์โมคัปเปิล และน้ำหล่อเย็นโซนป้อน | กระแสแต่ละวง ค่าที่อ่าน อัตราไหลน้ำโซน grooved feed | อุณหภูมิจริงเพี้ยน ป้อนไม่นิ่ง |
| รายเดือน | น้ำมันเกียร์และแบริ่งรับแรงดัน | ระดับ อุณหภูมิ เสียง | เกียร์เสียหายหนัก หยุดสายนาน |
| ทุกครั้งที่เปลี่ยนขนาดหรือหยุดยาว | ดายและปลอกคุมขนาด | ถอดล้างคราบด้วยเครื่องมือทองเหลือง ตรวจผิวปลอก | เส้นบนผิวท่อ เนื้อเสื่อมหลุดออกมาเป็นจุดดำ |
| รายปี | สกรู กระบอก และร่อง grooved feed | วัดระยะห่างปีกสกรูกับกระบอก ดูความลึกร่อง | ปริมาณออกตก อุณหภูมิหลอมสูงขึ้น |
| ทุกครั้งที่ซ่อม | Lock-out/tag-out | ตัดไฟฮีตเตอร์และมอเตอร์ ระบายแรงดันในดายก่อนคลายโบลต์ ล็อกตัวดึงและเลื่อย ใส่ถุงมือกันความร้อนและหน้ากาก | พลาสติกหลอมพุ่งออกจากดายที่ยังมีแรงดัน ไฟลวก มือถูกหนีบ |
การเติม masterbatch และสารเติมแต่งบนเครื่องนี้
Masterbatch เข้าที่คอ hopper ผ่านชุดป้อนแบบชั่งน้ำหนัก จุดเดียวกับเม็ดหลัก เครื่องรีดสกรูเดี่ยวผสมได้จำกัด การกระจายตัวจึงขึ้นกับ carrier ของ MB ที่หลอมใกล้เคียงเม็ดหลัก และ mixing section ของสกรู ส่วนแถบสีมาจากเครื่องรีดเล็กอีกตัว (co-extruder) ที่ป้อนเข้าดายโดยตรง สาย PVC มักผสมสารเติมทั้งหมดเป็น dry blend ก่อนเข้าเครื่อง
- Carbon black และ UV ท่อที่ตากแดดต้องกัน UV ท่อ PE สีดำใช้ carbon black ที่กระจายตัวดี ISO 4427 กำหนดปริมาณ carbon black ในท่อ PE สีดำไว้ราว 2.0–2.5% โดยน้ำหนัก (ตรวจฉบับมาตรฐานที่ใช้) ท่อสีอื่นใช้ระบบ UV stabilizer ดู พลาสติกกรอบแตกกลางแดด
- ท่อแรงดันกับการเติม MB หน้าเครื่อง หลายมาตรฐานท่อแรงดันกำหนดให้ใช้ compound ที่ผ่านการรับรองแล้ว ก่อนเติม masterbatch เอง ต้องตรวจข้อกำหนดของมาตรฐานที่ใช้
- แถบสี เม็ดในเครื่องรีดแถบสีควรเป็นวัสดุเดียวกับท่อและ MFI ใกล้กัน ไม่งั้นแถบอาจเป็นจุดอ่อนหรือหลุดลอก
- Processing aid ท่อ PE ที่เดินเร็วหรือดายแคบอาจเกิดผิวขรุขระ (sharkskin) PPA ช่วยได้ แต่ต้องตรวจอุณหภูมิและปากดายก่อน ดู melt fracture ส่วน PVC ใช้ processing aid กลุ่มอะคริลิกช่วยการหลอมรวม (fusion) และสารหล่อลื่น ซึ่งอยู่ในสูตร dry blend
- PCR ในท่อ ท่อที่ไม่รับแรงดัน เช่น ท่อร้อยสายไฟและท่อระบายน้ำ ใช้ PCR ได้กว้างกว่า ท่อหลายชั้นนำ PCR ไว้ชั้นกลาง ต้องคุม MFI ความชื้น และสิ่งปนเปื้อน และเตรียมเปลี่ยนตะแกรงถี่ขึ้น ดู เม็ดรีไซเคิล PCR และ เจล
- ต้นทุนต่อเมตร ผนังที่เผื่อหนาเกินคือเนื้อที่เสียไปทุกเมตร คิดเทียบสูตรและสัดส่วน regrind ด้วย เครื่องคิด cost-in-use
ท่อรี ผนังหนาด้านเดียว และขนาดหลุด เป็นเรื่องของดาย ปลอก สุญญากาศ และตัวดึง สารเติมแต่งแก้ไม่ได้ ต้องแก้ที่เครื่องก่อน ACS ออกแบบสูตร masterbatch ให้เข้ากับเม็ดหลักและเครื่องของผู้ใช้ ถ้าไม่แน่ใจว่าปัญหาอยู่ที่สูตรหรือที่สาย ส่งรูปหน้าตัดท่อมาคุยได้
ลิงก์ไปบทความกระบวนการ
อยากเข้าใจสกรูสามโซน ตัวแปรที่ต้องคุม และปลายสายของท่อ แผ่น และฟิล์มในมุมกระบวนการ อ่าน การรีด (Extrusion) ส่วนอาการเสียที่พบบ่อยบนไลน์ท่อ ดู melt fracture · เจล · จุดดำ
FAQ
คำถามที่พบบ่อยเรื่องไลน์รีดท่อ
ซื้อไลน์รีดท่อมือสอง ต้องตรวจอะไรบ้าง
ขอเดินท่อขนาดที่จะทำจริง ดูว่าได้ปริมาณออกตามสเปกที่อุณหภูมิหลอมปกติหรือไม่ วัดสกรูและกระบอก ตรวจร่อง grooved feed ว่าสึกหรือไม่ ขอชุดดายและปลอกให้ครบทุกขนาดที่ต้องการ ทดสอบสุญญากาศขณะเดินท่อใหญ่สุด แล้วตรวจแผ่นยางตัวดึง ใบเลื่อย และดูว่าเครื่องวัดความหนายังสอบเทียบได้
ทำไมผนังท่อหนาไม่เท่ากันรอบวง
สาเหตุที่พบบ่อยคือดายไม่ได้ศูนย์ อุณหภูมิดายรอบวงไม่เท่ากัน และในท่อผนังหนา เนื้อที่ยังร้อนไหลลงด้านล่างก่อนแข็งตัว (sagging) ทำให้ด้านล่างหนาด้านบนบาง ให้วัดความหนาหลายจุดรอบวง ถ้าด้านที่บางอยู่ตำแหน่งเดิม ให้ปรับศูนย์ดาย ถ้าด้านล่างหนาเสมอ ให้ดูการหล่อเย็นและอุณหภูมิหลอม กรณีนี้สารเติมแต่งไม่ช่วย
เปลี่ยนขนาดท่อต้องเปลี่ยนอะไรบ้าง
อย่างน้อยต้องเปลี่ยนแกนและ bushing ของดาย ปลอกคุมขนาด ซีลถังสุญญากาศ แล้วปรับตัวดึง เลื่อย และเครื่องวัด ดายหนึ่งชุดมักรองรับได้หลายขนาดด้วยการเปลี่ยนแกนและ bushing แต่ไม่ครอบคลุมทุกขนาด เวลาที่ใช้ขึ้นกับการออกแบบสายและความพร้อมของชุด tooling
จะลดเนื้อท่อที่เผื่อหนาเกินได้อย่างไร
ผู้ผลิตท่อมักตั้งผนังให้หนากว่าค่าต่ำสุดในมาตรฐาน เพื่อกันจุดบาง ถ้าผนังรอบวงสม่ำเสมอและวัดได้แม่นยำ ก็ตั้งค่าเผื่อน้อยลงได้ เครื่องวัด ultrasonic ที่วัดรอบวงต่อเนื่อง การคุมน้ำหนักต่อเมตรด้วยชุดป้อนแบบชั่งน้ำหนัก และการจัดศูนย์ดาย ช่วยเรื่องนี้ได้มากกว่าการเปลี่ยนสูตร
ข้อควรระวัง
ข้อมูลนี้เป็นความรู้ทั่วไปเพื่อความเข้าใจ ตัวเลขเป็นช่วงอ้างอิงทั่วไป การเลือก ติดตั้ง ใช้งาน และซ่อมบำรุงเครื่องจักรต้องยึดคู่มือและคำแนะนำของผู้ผลิตเครื่อง และมาตรฐานความปลอดภัยของโรงงาน