塑料机械系列
吹塑机(EBM / ISBM)
先做出型坯或预成型坯,再用压缩空气吹贴冷模壁
EBM 吹塑机是一台带型坯机头的挤出机,连接模具与合模装置、供气系统和去飞边工位;ISBM 吹塑机则是预成型坯注塑单元或加热炉,连接拉伸杆和高压气。本文逐个单元拆解设备:规格书上看什么、哪些部件磨损最快、如何选型、维护时检查哪里。
Advanced Chem Solutions 市场部 · 2026年10月22日 · 阅读约 13 分钟
设备总览
EBM(挤出吹塑)机有四个工作组:挤出机负责塑化;型坯机头负责成型型坯并控制壁厚;模具单元负责夹断、吹胀和冷却;后道工序负责去飞边、检漏和出瓶。四个部分按同一节拍运行,任何一个慢下来,整机就跟着慢。
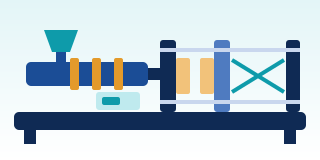
ISBM(注拉吹)机没有型坯机头,取而代之的是预成型坯注塑单元(一步法)或预成型坯加热炉(两步法),再加上拉伸杆和高压供气系统。下图是往复式(shuttle)EBM 机,这是 HDPE 瓶厂最常见的布局;ISBM 的单元见表 5。
- 料斗与计量喂料装置(hopper + dosing unit) — 按比例加入新料、回料和母粒
- 电机与减速箱(drive + gearbox) — 以稳定的扭矩和转速驱动螺杆
- 螺杆、料筒与加热圈(screw, barrel, heater bands) — 塑化、混合,并以稳定速率输送熔体
- 型坯机头(parison head / crosshead) — 改变流向,把熔体沿芯棒分布成中空管坯
- 伺服口模间隙执行器(servo die-gap actuator) — 按型坯壁厚程序移动芯棒或口模套
- 型坯(parison) — 悬挂着等待合模的熔体管坯
- 型坯切刀(parison cutter / knife) — 合模后把型坯从机头切断
- 模具、合模装置与模架(mould, clamp, carriage) — 夹断、在吹胀时锁紧模具,并把模具送到吹塑工位
- 吹针或吹气杆(blow pin / needle) — 向型坯内吹气并校正瓶口尺寸
- 去飞边工位(deflashing / trimming) — 切除瓶口、瓶底和提手孔的飞边,送去粉碎
- 检漏机(leak tester) — 充气后测量压降,剔除漏瓶
- 输出输送带(take-out conveyor) — 把瓶子送去包装
逐个单元
每张表都有相同的四列,可用于比较报价、设备验收,以及在瓶子开始走样时查找原因。
1. 挤出机
吹塑机上的挤出机是普通单螺杆挤出机,不同的是目标:吹塑需要温度足够低而且稳定的熔体,因为型坯要承受自重。温度稍高一点,型坯就会下垂,上部壁厚变薄。
| 部件 | 作用 | 选购/验收要看的规格 | 磨损或故障时的表现 |
|---|---|---|---|
| 料斗与计量喂料装置 | 按比例加入新料、回料和母粒 | 失重式(gravimetric)或容积式(volumetric)、组分数量、厂商标称精度、缺料报警 | 瓶子颜色一阵深一阵浅;回料比例变化时瓶重波动 |
| 螺杆 | 输送、塑化、混合并建立压力 | 直径、长径比(L/D)、螺杆类型(屏障型、混炼段)、材质与表面处理 | 同转速下产量下降、熔体温度升高、有未熔颗粒、颜色混不匀 |
| 料筒与加热圈 | 供热并分区控温 | 温区数量、加热圈类型、各区冷却风扇、热电偶位置 | 温区温度波动;某个加热圈烧坏形成冷点,塑化不均 |
| 电机与减速箱 | 以低转速大扭矩驱动螺杆 | 电机功率、最大扭矩、驱动方式(变频或伺服)、减速箱冷却 | 噪音大、齿轮油过热、螺杆转速抖动、电机电流波动 |
| 过滤网与分流板(screen pack, breaker plate) | 在进入机头前拦截杂质 | 滤网规格、滤网前压力测点 | 压力持续上升,瓶壁出现黑点或晶点 |
2. 型坯机头与壁厚控制
机头是 EBM 设备的核心。直角机头(crosshead)从侧面进料,把熔体沿芯棒(mandrel)周向分布,挤出时成为壁厚均匀的管坯。出口处芯棒与口模套(die bushing)之间的缝隙称为口模间隙(die gap),它决定型坯壁厚。
型坯壁厚控制(parison programming)是在挤出过程中改变口模间隙,让型坯在拉伸量大的位置(如瓶肩、边角、提手)更厚,在拉伸量小的位置更薄。控制器把型坯长度分成若干点,每个点设定一个间隙值,点数越多控制越细。新型设备用液压或电动伺服移动芯棒或口模套,有些还配有局部壁厚控制(partial wall thickness control),用于非圆形瓶。
| 部件 | 作用 | 选购/验收要看的规格 | 磨损或故障时的表现 |
|---|---|---|---|
| 直角机头与芯棒 | 把熔体沿圆周分布,形成型坯内孔 | 分配流道形式(心形或螺旋)、可用口模尺寸范围、多模腔所需的机头数 | 纵向口模线、单侧壁薄、型坯上有纵向熔接线 |
| 口模套与口模间隙 | 决定外径和壁厚 | 随机附带的口模、间隙调节范围、口模唇口的光洁度 | 唇口崩缺或划伤,每个瓶子都有固定线痕 |
| 对中螺栓(centring bolts) | 使口模间隙圆周均匀 | 能否热态调节、调节后如何锁紧 | 型坯向一侧弯曲(curling),瓶壁周向厚薄不均 |
| 储料腔与推料柱塞(accumulator, push-out ram) | 储存熔体,大件一次推出 | 容量(熔体升数或公斤数)、推出速度、先进先出流道 | 熔体停留过久降解,出现黑点或棕色条纹,料坯重量不稳 |
| 伺服口模间隙执行器 | 按程序移动芯棒或口模套 | 伺服类型(液压或电动)、程序点数、响应速度、局部壁厚控制 | 壁厚与设定不符;零点漂移时壁厚自行变化 |
| 型坯切刀 | 合模后切断型坯 | 切刀类型(热刀、冷刀、摆刀)、切断时机调节 | 型坯端部切口不齐、型坯粘刀、瓶口飞边大 |
3. 模具、合模装置与模架
这个单元接住型坯、夹断,并在吹胀和冷却全过程中锁紧模具。往复式设备把模具滑到机头下方接坯,再返回吹塑工位;双工位设备有两套模具轮流接坯;转盘式(rotary wheel)设备在转盘上装多套模具,连续经过机头,用于超大批量。
| 部件 | 作用 | 选购/验收要看的规格 | 磨损或故障时的表现 |
|---|---|---|---|
| 模架(往复式或转盘式) | 在机头和吹塑工位之间移动模具 | 行程、速度、工位数、机头下方的对中 | 模具偏心,型坯被夹歪,两侧飞边不一样 |
| 合模装置(clamp) | 夹断并抵抗吹气压力 | 最大合模力、模板(platen)尺寸、开模距离、模板平行度 | 夹断口熔接不完整、分型线有薄飞边、吹气时模具被撑开 |
| 模具 | 成型并冷却制品 | 模具材料及夹断口材料、冷却水道、排气槽 | 瓶身花纹不清晰、冷却不均、瓶子变形 |
| 夹断口镶件(pinch-off insert) | 切断并熔合型坯末端形成瓶底 | 硬质、可更换;刃口角度和宽度按模具厂建议 | 刃口磨圆后飞边切不断,或过锋利导致熔接处太薄,跌落测试开裂 |
| 冷却水道 | 从瓶壁带走热量 | 与型腔表面的距离、瓶口/瓶身/瓶底分开的回路、各回路流量 | 水垢堵塞,瓶子局部偏热,瓶底凸起(rocker bottom),尺寸漂移 |
| 吹针或吹气杆 | 吹气并校正瓶口(calibration) | 与瓶口匹配的尺寸、进气与排气阀 | 瓶口不圆、瓶口飞边多、瓶口有塑料碎屑 |
| 吹气阀 | 供给吹气和预吹气,然后排气 | 可调压力范围、阀门尺寸、时序设定 | 漏气导致吹胀不足、冷却慢、收缩大 |
4. 后道工序
买设备时这一段常被忽视,但它决定了真正能交到客户手里的瓶子有多少,以及飞边以什么状态回到料斗。
| 部件 | 作用 | 选购/验收要看的规格 | 磨损或故障时的表现 |
|---|---|---|---|
| 去飞边工位 | 去除瓶口、瓶底和提手飞边 | 去飞边方式(冲切、旋切或切口)、换模时更换修边工装的时间 | 飞边残留、瓶口毛刺、瓶子被冲凹 |
| 检漏机 | 从生产线上剔除漏瓶 | 检测原理(最常见的是压降法)、灵敏度、用于校验的参考漏瓶 | 漏瓶流到客户手中,或误剔合格瓶 |
| 取瓶装置(take-out) | 把瓶子从模具转到下一工位 | 轴数、行程、随模具的调整方式 | 掉瓶、瓶口被夹凹 |
| 飞边输送与粉碎机 | 把飞边粉碎成回料并送回料斗 | 粉碎机筛网尺寸、除尘、回送方式 | 回料细粉多、喂料不稳、颜色或 MFI 波动 |
5. ISBM:不同的单元
ISBM 没有型坯,而是从注塑成型的预成型坯开始。一步法(1-step)在同一台设备中完成预成型坯注塑、调温和吹塑,利用注塑留下的余热;两步法(2-step)先注塑或外购预成型坯,再送入带加热炉的吹瓶机。两者都需要拉伸杆和两级气压。注塑前对 PET 的干燥属于辅机的工作。
| 部件 | 作用 | 选购/验收要看的规格 | 磨损或故障时的表现 |
|---|---|---|---|
| 预成型坯注塑单元(一步法) | 塑化 PET 并注入预成型坯模具 | 螺杆和注射量、预成型坯模具锁模力、模腔数 | 预成型坯有气泡或发雾、重量波动,熔体在料筒停留过久时乙醛(AA)偏高 |
| 加热炉(reheat oven) | 用红外(IR)灯管把预成型坯加热到 Tg 以上 | 沿预成型坯长度的灯管或温区数量、反射板(reflector)、各区功率调节 | 灯管烧坏或反射板脏污,瓶壁出现厚薄条带、瓶子发白(珠光) |
| 预成型坯自转机构 | 通过加热炉时转动预成型坯,使周向受热均匀 | 自转速度、预成型坯夹持(芯轴 spindle) | 瓶壁周向厚薄不均 |
| 瓶口冷却(neck cooling) | 防止预成型坯螺纹受热变形 | 隔热板、瓶口段的风冷或水冷 | 螺纹变形、瓶盖密封不良 |
| 拉伸杆(stretch rod) | 吹气前和吹气中沿轴向拉伸预成型坯 | 行程、速度、气动或伺服驱动 | 瓶底浇口点偏心、瓶底过厚 |
| 预吹阀与高压吹阀 | 拉伸时供低压气,再用高压气使瓶子贴模 | 压力范围、阀门时序、气路死体积(dead volume) | 花纹不清晰、吹胀不足、耗气量大 |
| 高压空压机与空气回收(HP compressor, air recovery) | 供应吹气,并把部分排气回收用于预吹或低压管网 | 压力和气量是否满足满线需求、干燥机和除油过滤器 | 满负荷时压力下降,气中带水或油弄脏瓶子 |
| 吹塑模与底模(blow mould, base mould) | 成型瓶身和瓶底,例如碳酸饮料瓶的花瓣底(petaloid) | 快速换模、瓶底单独冷却 | 瓶底发白、开裂或受压塌陷 |
设备类型
下表比较常见的几种布局。优缺点是相互比较,不是性能数据。
| 类型 | 原理 | 适合 | 优势 | 局限 |
|---|---|---|---|---|
| EBM 连续挤出,往复式 | 挤出机连续运行,模具滑过来接型坯 | 小到中型瓶和方桶 | 灵活,换模容易,可多机头对应多模腔 | 大件型坯悬挂时间长,会下垂 |
| EBM 转盘式 | 转盘上多套模具连续接坯 | 大批量、单一瓶型、长时间生产 | 产量高,节拍非常稳定 | 换产困难,需要多套模具 |
| EBM 储料机头 | 先储存熔体,再一次快速推出 | 200 L 桶、IBC、汽车零件等重型制品 | 长型坯快速落下,减少下垂 | 熔体在机头内停留,换色慢,需注意降解 |
| EBM 多层共挤 | 多台挤出机供料给同一机头,形成多层瓶壁 | 需要阻隔层、中间层用回料或 PCR、外层要颜色或光泽的瓶子 | 各层各司其职,PCR 藏在中间层 | 机头复杂,需控制层比,多层飞边回用更难 |
| ISBM 一步法 | 注塑预成型坯后在同一设备中调温并吹塑 | 中等批量、广口瓶、不允许预成型坯擦伤的瓶子 | 无需存放预成型坯,利用注塑余热 | 整机受注塑周期约束,换产要换两套模具 |
| ISBM 两步法(再加热) | 预成型坯单独注塑,在红外炉中再加热后吹塑 | 大批量饮用水瓶和碳酸饮料瓶 | 吹瓶机速度快,可外购预成型坯 | 再加热耗能;加热曲线需随室温和预成型坯批次保持稳定 |
如何选型
不要从型号或螺杆规格开始。先从瓶子和每小时需要的产量出发,再逐个单元倒推到设备。
- 从制品出发 容积、重量、高度、最大宽度、提手、材料和年产量。这些决定用 EBM 还是 ISBM、连续机头还是储料机头、以及几个模腔。
- 计算挤出机产量 所需产量(kg/h)=(瓶重 + 飞边重)× 模腔数 × 每小时周期数。飞边要用试模实际称重,因为在 EBM 中飞边占料坯重量的比例不小。然后选择能在吹塑牌号所需的较低熔体温度下达到该产量的挤出机,而不是按螺杆最高转速选。
- 机头口模尺寸 型坯直径与瓶子尺寸通过吹胀比(blow-up ratio = 瓶子最大宽度 ÷ 型坯直径)相关。EBM 一般在 2:1 到 4:1 左右;比值越高,边角越薄。带提手的瓶子要选能让型坯覆盖提手区域的口模尺寸。
- 连续机头还是储料机头 如果型坯又长又重,悬挂时会下垂,就用能快速推出型坯的储料机头。储料容量必须大于料坯重量(瓶子加飞边),但不宜大太多,否则熔体停留过久。
- 合模力 合模力必须大于吹气把模具撑开的力,再加上夹断所需的力。吹气力 = 吹气压力 × 制品在分型面上的投影面积。单位换算示例:6 bar = 0.6 N/mm²;投影面积 1,000 cm²(100,000 mm²)时,吹气力为 60 kN,约 6 吨,尚未计入夹断力;夹断力取决于夹断口长度和型坯厚度。请让设备厂商或模具厂确认。
- 模板尺寸与开模距离 所有模腔都要能装在模板上,开模行程要足以取出最深的瓶子,机头到模具的距离要满足型坯长度。
- 压缩空气 EBM 吹气压力一般约 3–10 bar;ISBM 预吹约 5–12 bar,高压吹约 25–40 bar。每个周期的耗气量可按所有模腔容积加气路死体积,乘以吹气绝对压力与大气压之比来估算,用来核对空压机和储气罐的规格。
- 冷却能力 冷水机需要带走的热量取决于每小时的塑料量和降温幅度。HDPE 结晶度高,还要带走结晶潜热。冷却通常是周期中最长的一步,请设备厂商按实际瓶子计算冷水机规格。
一般参考范围,请与设备厂商及 TDS 确认
维护检查点
表中周期只是起点,请按设备厂商说明书、运行小时数和所用材料调整。大量使用回料或 PCR 的生产线,通常需要更频繁地检查滤网和机头。
| 周期 | 检查点 | 看什么 | 忽视会怎样 |
|---|---|---|---|
| 每班 | 安全门、联锁开关、急停按钮 | 打开安全门后模具和模架确实停止,光幕正常 | 人员被模具夹伤或被高压气击伤 |
| 每班 | 型坯与口模唇口 | 型坯弯曲、线痕、黑点、型坯长度变化 | 整批瓶子报废后才有人发现 |
| 每班 | 检漏机 | 放入参考漏瓶,检漏机必须剔除 | 漏瓶流到客户手中 |
| 每班 | 气压与冷却水 | 吹气压力、进出水温度、泄漏点 | 吹胀不足、瓶底凸起、尺寸漂移 |
| 每周 | 口模唇口(die lips) | 用黄铜或铜质工具清除积料,禁止用钢制刮刀 | 唇口划伤,每个瓶子都有固定线痕 |
| 每周 | 吹针与切刀 | 磨损、粘附飞边、刀口锋利度 | 瓶口不圆、型坯端部切口不齐 |
| 每周 | 模具排气槽与表面 | 排气槽内积垢 | 花纹不清晰,瓶身有困气痕 |
| 每周 | 空压机冷凝水与干燥机 | 自动排水正常,干燥机按设定运行 | 气中带水,瓶子脏污,阀门磨损快 |
| 每周(ISBM) | 红外灯管与反射板 | 灯管烧坏,反射板发雾或脏污 | 瓶壁厚薄条带、瓶子发白 |
| 每月 | 夹断口刃口 | 测量刃口宽度,检查崩缺或磨圆 | 飞边切不断,或瓶底熔接弱、跌落测试开裂 |
| 每月 | 口模间隙执行器零点 | 核对伺服零点和行程与设定值 | 程序不变但壁厚漂移 |
| 每月 | 冷却水水质及各回路流量 | 水垢、硬度、水处理、过滤器 | 模具水道堵塞、冷却不均、周期变长 |
| 每月 | 加热圈与热电偶 | 各加热圈电流、读数与参考仪表对比 | 实际温度与屏幕显示不符,型坯下垂或塑化不良 |
| 每月 | 液压油 | 油位、油温、滤芯 | 伺服阀卡滞,合模力不稳定 |
| 每年 | 螺杆与料筒 | 测量螺棱外径和料筒内径,与新件数值对比 | 产量下降、熔体温度升高、颜色混不匀 |
| 每年 | 整个机头 | 拆洗,检查流道表面、密封件和螺栓 | 滞留料降解、黑点反复出现、换色慢 |
| 每年 | 储气罐与安全阀 | 按压力容器法规和厂商说明书检验 | 高压容器带来危险 |
| 每次维修 | 上锁挂牌(lock-out/tag-out) | 切断加热和电机电源,释放液压、液压蓄能器和压缩空气的压力后再靠近;清料时戴耐热手套和面罩 | 触电、被模具夹伤、被型坯或从机头喷出的熔体烫伤 |
在这台设备上添加母粒和添加剂
在 EBM 设备上,母粒(MB)通过装在料斗上的计量喂料装置从挤出机下料口加入。吹塑用挤出机是单螺杆,混合能力远不如双螺杆造粒机,所以颜色均匀性取决于三点:母粒载体树脂的熔融特性接近基础树脂、螺杆带混炼段、喂料比例稳定。在 ISBM 设备上,添加剂在预成型坯注塑单元加入,因为吹塑步骤不再重新熔融。
- 飞边回料循环回用 粉碎后的飞边已含颜色和添加剂。添加比例(let-down ratio)应按新料部分计算,并保持回料比例稳定,否则瓶中颜色和添加剂含量会随飞边量波动。
- 瓶身色纹 如果颜色呈纵向条纹,先检查喂料和混合,再怀疑母粒。参见缺陷排查。
- 黑点和晶点 更多来自机头或储料腔中的降解滞留料,或滤网破损,而不是母粒。参见缺陷排查。
- 鲨鱼皮表面 在口模唇口剪切应力过高时出现。加工助剂(PPA)有帮助,但要先检查温度和唇口状况。
- UV 用于存放在户外的方桶、水箱和化工容器。参见紫外老化(UV degradation)。
- 抗静电剂 用于在货架上吸灰的瓶子。参见制品吸灰。
- 每个合格瓶的成本 连同废品和回料一起算,使用使用成本计算器。
设备本身的问题,添加剂解决不了:螺杆磨损导致塑化不完全、口模唇口划伤、口模间隙偏心、夹断口磨损、模具水道堵塞。先修好设备,再调整配方。ACS 按用户的基础树脂和设备设计母粒配方;如果不确定问题出在哪一边,可以把瓶子的照片发给我们。
相关工艺文章
想从工艺角度了解吹塑周期、需要控制的参数和所用树脂牌号,请阅读吹塑成型。与吹塑机直接相关的熔体破裂、晶点、黑点和色纹,可在缺陷排查中按症状查找。
FAQ
吹塑机常见问题
买二手吹塑机要检查什么?
要求用接近实际生产的树脂和模具试机,看在正常熔体温度下产量能否达到规格。测量螺杆和料筒,检查口模唇口有无损伤,运行壁厚程序并确认壁厚确实按程序变化。检查模板平行度、液压泄漏和伺服维修记录。如果是 ISBM,还要看红外灯管、反射板和高压空压机的运行小时数。
怎样判断螺杆或机头开始磨损?
螺杆磨损通常表现为同转速下产量下降、熔体温度升高、颜色不如以前混得匀。可通过测量螺棱外径和料筒内径并与新件数值对比来确认。机头有问题时,每个瓶子同一位置都有纵向线痕、单侧壁薄,或清料后黑点仍不消失。如果换了树脂批次症状仍在原位,原因通常在设备。
EBM 连续机头和储料机头怎么选?
看型坯的重量和长度。小到中型瓶和方桶用连续机头效果好,换色快,熔体不滞留。200 L 桶或 IBC 这类又重又长的制品需要储料机头,因为型坯必须在下垂之前快速落下。代价是熔体在机头内停留时间更长、换色更慢,并且要更注意降解。
吹塑机怎样换色更快?
从浅色换深色比反过来快。先清走料斗和计量喂料装置里旧颜色的回料,用清洗料或新料清洗,然后一直运行到颜色完全转换。储料机头比连续机头需要更长时间,因为滞留的熔体更多。如果换色后旧颜色的条纹长时间不消失,通常是机头流道里有死角,需要拆开清洗。
注意
本文为帮助理解的通用知识,数字为一般参考范围。设备的选型、安装、操作和维护须以设备厂商的说明书和指导以及工厂安全规范为准。