ซีรีส์ เครื่องจักรพลาสติก
เครื่องเป่าขวด (EBM / ISBM)
เครื่องที่ทำ parison หรือ preform แล้วใช้ลมเป่าให้แนบแม่พิมพ์
เครื่อง EBM คือเครื่องรีดที่มีหัวดายทำ parison ต่อกับชุดแม่พิมพ์ ระบบลม และสถานีตัดครีบ ส่วนเครื่อง ISBM คือชุดฉีดหรือเตาอุ่น preform ต่อกับก้านยืดและลมแรงดันสูง หน้านี้แยกเครื่องทีละหน่วย บอกว่าต้องดูสเปกอะไร ชิ้นไหนสึกเร็ว เลือกขนาดอย่างไร และตรวจบำรุงรักษาตรงไหน
ฝ่ายการตลาด บริษัท แอดวานซ์ เคม โซลูชั่น จำกัด · 22 ต.ค. 2569 · อ่านประมาณ 13 นาที
ภาพรวมเครื่อง
เครื่องเป่าแบบ EBM (extrusion blow molding) มี 4 กลุ่มงาน กลุ่มแรกคือหน่วยรีดที่หลอมเม็ด กลุ่มที่สองคือหัวดายที่ขึ้นรูป parison และคุมความหนาผนัง กลุ่มที่สามคือหน่วยแม่พิมพ์ที่ปิดหนีบ เป่า และหล่อเย็น กลุ่มสุดท้ายคือปลายสายที่ตัดครีบ ตรวจรั่ว และส่งขวดออก ทุกกลุ่มต้องเดินในจังหวะเดียวกัน หน่วยไหนช้า ทั้งเครื่องช้าตาม
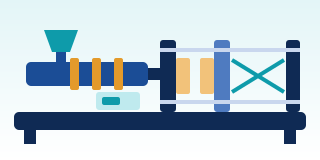
เครื่อง ISBM (injection stretch blow molding) ไม่มีหัวดาย parison แต่มีหน่วยฉีด preform (แบบขั้นเดียว) หรือเตาอุ่น preform (แบบสองขั้น) ก้านยืด และระบบลมแรงดันสูง ภาพด้านล่างเป็นเครื่อง EBM แบบ shuttle ซึ่งพบมากในโรงงานขวด HDPE ส่วนหน่วยของ ISBM อยู่ในตารางที่ 5
- ชุดป้อนเม็ดและเครื่องผสม (hopper + dosing unit) — ป้อนเม็ดใหม่ regrind และ masterbatch ตามสัดส่วน
- มอเตอร์และเกียร์ (drive + gearbox) — หมุนสกรูด้วยแรงบิดและรอบที่คงที่
- สกรู กระบอก และฮีตเตอร์ (screw, barrel, heater bands) — หลอม ผสม และสูบพลาสติกหลอมด้วยอัตราคงที่
- หัวดาย (parison head / crosshead) — เปลี่ยนทิศการไหลและกระจายพลาสติกหลอมรอบแกนเป็นท่อกลวง
- ตัวปรับช่องดาย (servo die-gap actuator) — ขยับแกนหรือ bushing ตาม parison program
- Parison — ท่อพลาสติกหลอมที่ห้อยรอแม่พิมพ์ปิด
- มีดตัด parison (parison cutter / knife) — ตัด parison ออกจากหัวดายหลังแม่พิมพ์ปิด
- แม่พิมพ์ ชุดปิด และรางเลื่อน (mould, clamp, carriage) — หนีบ pinch-off ปิดแน่นระหว่างเป่า และพาแม่พิมพ์ไปสถานีเป่า
- แท่งเป่าหรือเข็มเป่า (blow pin / needle) — อัดลมเข้า parison และคุมขนาดปากขวด
- สถานีตัดครีบ (deflashing / trimming) — ตัดครีบคอ ก้น และรูหูจับ ส่งเศษไปเครื่องบด
- เครื่องตรวจรั่ว (leak tester) — อัดลมแล้ววัดแรงดันตก คัดขวดรั่วออก
- สายพานส่งออก (take-out conveyor) — รับขวดจากเครื่องไปบรรจุ
ส่วนประกอบทีละหน่วย
ตารางแต่ละหน่วยมี 4 คอลัมน์ ใช้ได้ทั้งตอนเทียบใบเสนอราคา ตอนตรวจรับเครื่อง และตอนหาสาเหตุเมื่อขวดเริ่มเพี้ยน
1. หน่วยรีด (extruder)
หน่วยรีดของเครื่องเป่าเป็นเครื่องรีดสกรูเดี่ยว (single-screw) แบบเดียวกับสายรีดทั่วไป ต่างกันที่ปลายทาง งานเป่าต้องการพลาสติกหลอมที่อุณหภูมิต่ำพอและนิ่ง เพราะ parison ต้องรับน้ำหนักตัวเอง ร้อนเกินไปเล็กน้อย parison ก็ย้อย ผนังด้านบนบาง
| ชิ้นส่วน | หน้าที่ | สเปกที่ควรดูตอนซื้อ/ตรวจรับ | อาการเมื่อสึกหรือเสีย |
|---|---|---|---|
| Hopper และชุดผสม (dosing unit) | ป้อนเม็ดใหม่ regrind และ MB ตามสัดส่วน | แบบชั่งน้ำหนัก (gravimetric) หรือปริมาตร (volumetric) จำนวนช่องวัตถุดิบ ความแม่นยำที่ผู้ผลิตรับรอง สัญญาณเตือนเมื่อวัตถุดิบหมด | สีขวดอ่อนเข้มเป็นช่วง น้ำหนักขวดแกว่งเมื่อสัดส่วน regrind เปลี่ยน |
| สกรู (screw) | ลำเลียง หลอม ผสม และสร้างแรงดัน | เส้นผ่านศูนย์กลาง L/D ชนิดสกรู (barrier, mixing section) วัสดุและการชุบผิว | ปริมาณออกตกที่รอบเท่าเดิม อุณหภูมิหลอมสูงขึ้น มีเม็ดหลอมไม่หมด สีผสมไม่ทั่ว |
| กระบอกและฮีตเตอร์ (barrel, heater bands) | ให้ความร้อนและคุมอุณหภูมิทีละโซน | จำนวนโซน ชนิดฮีตเตอร์ พัดลมหล่อเย็นแต่ละโซน ตำแหน่งเทอร์โมคัปเปิล | อุณหภูมิโซนแกว่ง ฮีตเตอร์ขาดบางวง เกิดจุดเย็นจนหลอมไม่สม่ำเสมอ |
| มอเตอร์และเกียร์ (drive, gearbox) | หมุนสกรูด้วยแรงบิดสูงที่รอบต่ำ | กำลังมอเตอร์ แรงบิดสูงสุด ระบบขับ (อินเวอร์เตอร์หรือ servo) การหล่อเย็นเกียร์ | เสียงดัง น้ำมันเกียร์ร้อน รอบสกรูกระตุก กระแสมอเตอร์แกว่ง |
| ตะแกรงกรอง (screen pack, breaker plate) | ดักสิ่งปนเปื้อนก่อนเข้าหัวดาย | ขนาดตะแกรง จุดวัดแรงดันก่อนตะแกรง | แรงดันขึ้นเรื่อยๆ จุดดำหรือเจลในผนังขวด |
2. หัวดายและ parison programming
หัวดายคือหัวใจของเครื่อง EBM หัวแบบ crosshead รับพลาสติกหลอมจากด้านข้าง แล้วกระจายรอบแกน (mandrel) ให้ออกเป็นท่อที่ผนังเท่ากันรอบวง ช่องระหว่างแกนกับ die bushing ที่ปากดายเรียกว่าช่องดาย (die gap) ช่องนี้กำหนดความหนาผนัง parison
Parison programming คือการขยับช่องดายระหว่างรีด ให้ parison หนาขึ้นตรงช่วงที่จะถูกยืดมาก เช่น ไหล่ มุม และหูจับ แล้วบางลงตรงช่วงที่ยืดน้อย ตัวควบคุมแบ่งความยาว parison เป็นจุด (points) ตั้งค่าช่องดายได้ทีละจุด ยิ่งมีจุดมาก ยิ่งปรับละเอียด เครื่องรุ่นใหม่ใช้ servo ไฮดรอลิกหรือไฟฟ้าขยับแกนหรือ bushing บางเครื่องมีระบบปรับความหนาเฉพาะด้าน (partial wall thickness control) สำหรับขวดที่ไม่กลม
| ชิ้นส่วน | หน้าที่ | สเปกที่ควรดูตอนซื้อ/ตรวจรับ | อาการเมื่อสึกหรือเสีย |
|---|---|---|---|
| Crosshead และแกน (mandrel) | กระจายพลาสติกหลอมรอบวง และกำหนดรูในของ parison | รูปแบบช่องกระจาย (heart-shaped หรือ spiral) ขนาดดายที่รองรับ จำนวนหัวสำหรับหลาย cavity | เส้นตามแนวยาว (die lines) ผนังบางด้านเดียว รอยประสานตามแนวยาวใน parison |
| Die bushing และช่องดาย (die gap) | กำหนดเส้นผ่านศูนย์กลางนอกและความหนาผนัง | ชุดดายที่ให้มากับเครื่อง ช่วงปรับช่องดาย ความเรียบผิวปากดาย | ปากดายบิ่นหรือเป็นรอย เกิดเส้นถาวรทุกใบ |
| โบลต์จัดศูนย์ (centring bolts) | ปรับให้ช่องดายเท่ากันรอบวง | ปรับได้ขณะร้อนหรือไม่ วิธีล็อกหลังปรับ | parison โค้งไปด้านหนึ่ง (curling) ผนังหนาไม่เท่ากันรอบวง |
| ห้องสะสมและลูกสูบดันเนื้อ (accumulator, push-out ram) | สะสมพลาสติกหลอมแล้วดันออกในจังหวะเดียว สำหรับชิ้นงานใหญ่ | ความจุ (ลิตรหรือ kg ของพลาสติกหลอม) ความเร็วดัน การไหลแบบเข้าก่อนออกก่อน (first-in first-out) | เนื้อค้างนานจนเสื่อม เกิดจุดดำหรือเส้นสีน้ำตาล น้ำหนัก shot ไม่คงที่ |
| ตัวปรับช่องดาย (servo die-gap actuator) | ขยับแกนหรือ bushing ตาม program | ชนิด servo (ไฮดรอลิกหรือไฟฟ้า) จำนวนจุด program ความเร็วตอบสนอง ระบบปรับเฉพาะด้าน | ความหนาผนังไม่ตรงกับที่ตั้ง ผนังเปลี่ยนเองเมื่อจุดศูนย์ (zero) เลื่อน |
| มีดตัด parison (parison cutter) | ตัด parison หลังแม่พิมพ์ปิด | ชนิดมีด (มีดร้อน มีดเย็น มีดเหวี่ยง) การปรับจังหวะตัด | ปลาย parison ขาดไม่เรียบ parison ยืดติดมีด ครีบคอใหญ่ |
3. หน่วยแม่พิมพ์และระบบปิด (mould, clamp, carriage)
หน่วยนี้รับ parison ปิดหนีบ แล้วค้างแม่พิมพ์ให้ปิดแน่นตลอดช่วงเป่าและหล่อเย็น เครื่องแบบ shuttle เลื่อนแม่พิมพ์เข้าใต้หัวดาย รับ parison แล้วกลับไปสถานีเป่า เครื่องสองสถานี (double station) มีแม่พิมพ์สองชุดสลับกันรับ parison ส่วนเครื่องแบบวงล้อ (rotary wheel) มีแม่พิมพ์หลายชุดบนวงล้อที่หมุนผ่านหัวดายต่อเนื่อง ใช้กับงานปริมาณมาก
| ชิ้นส่วน | หน้าที่ | สเปกที่ควรดูตอนซื้อ/ตรวจรับ | อาการเมื่อสึกหรือเสีย |
|---|---|---|---|
| รางเลื่อนแม่พิมพ์ (carriage: shuttle หรือ rotary) | พาแม่พิมพ์ระหว่างหัวดายกับสถานีเป่า | ระยะเลื่อน ความเร็ว จำนวนสถานี การตั้งศูนย์ใต้หัวดาย | แม่พิมพ์ไม่ตรงศูนย์ parison ถูกหนีบเบี้ยว ครีบสองด้านไม่เท่ากัน |
| ชุดปิดแม่พิมพ์ (clamp) | ปิดหนีบ pinch-off และต้านแรงลมเป่า | แรงปิดสูงสุด ขนาดแผ่นยึดแม่พิมพ์ (platen) ระยะเปิด (daylight) ความขนานของ platen | pinch-off เชื่อมไม่เต็ม ครีบบางตามรอยประกบ แม่พิมพ์แยกตอนเป่า |
| แม่พิมพ์ (mould) | ให้รูปทรงและหล่อเย็นชิ้นงาน | วัสดุแม่พิมพ์และวัสดุส่วน pinch-off ช่องน้ำเย็น ร่องระบายอากาศ (vent) | ลายผิวขวดไม่คม ขวดเย็นไม่เท่ากัน บิดตัว |
| ขอบ pinch-off (pinch-off insert) | ตัดและเชื่อมปลาย parison ให้เป็นก้นขวด | วัสดุแข็ง ถอดเปลี่ยนได้ มุมและความกว้างขอบตามคำแนะนำผู้ทำแม่พิมพ์ | ขอบสึกมนจนครีบไม่ขาด หรือคมเกินจนรอยเชื่อมบาง แตกตอนทดสอบตก |
| ช่องน้ำเย็น (cooling channels) | ดึงความร้อนออกจากผนังขวด | ระยะจากผิว cavity วงจรแยกที่คอ ตัว และก้น อัตราไหลแต่ละวงจร | ตะกรันอุดตัน ส่วนหนึ่งของขวดร้อนกว่า ก้นโป่ง ขนาดเพี้ยน |
| แท่งเป่าหรือเข็มเป่า (blow pin / needle) | อัดลมเข้า parison และคุมขนาดคอขวด (calibration) | ขนาดแท่งเป่าตามคอขวด วาล์วลมเข้าและระบาย | ปากขวดไม่กลม ครีบคอเยอะ มีเศษพลาสติกติดปาก |
| วาล์วลมเป่า (blow air valves) | จ่ายลมเป่า ลม pre-blow และระบายลม | ช่วงแรงดันที่ปรับได้ ขนาดวาล์ว การตั้งจังหวะ | ลมรั่วจนเป่าไม่เต็ม เย็นช้า ขวดหดตัวมาก |
4. ปลายสาย (downstream)
ส่วนนี้มักถูกมองข้ามตอนซื้อเครื่อง แต่เป็นตัวกำหนดว่าขวดที่ส่งให้ลูกค้าได้จริงมีกี่ใบ และครีบกลับเข้า hopper ในสภาพไหน
| ชิ้นส่วน | หน้าที่ | สเปกที่ควรดูตอนซื้อ/ตรวจรับ | อาการเมื่อสึกหรือเสีย |
|---|---|---|---|
| สถานีตัดครีบ (deflashing / trimming) | ตัดครีบคอ ก้น และรูหูจับ | รูปแบบการตัด (ตอก หมุน หรือตัดคอ) เวลาเปลี่ยนชุดตัดเมื่อเปลี่ยนแม่พิมพ์ | ครีบค้าง ปากขวดมีเสี้ยน ขวดบุบจากแรงตอก |
| เครื่องตรวจรั่ว (leak tester) | คัดขวดรั่วออกจากสาย | หลักการตรวจ (แรงดันตกเป็นแบบที่พบบ่อย) ความไว ขวดรั่วอ้างอิงสำหรับทดสอบเครื่อง | ขวดรั่วหลุดไปถึงลูกค้า หรือคัดขวดดีทิ้งเกิน |
| มือจับปลดชิ้นงาน (take-out) | ย้ายขวดจากแม่พิมพ์ไปสถานีถัดไป | จำนวนแกน ระยะเคลื่อนที่ การปรับตั้งตามแม่พิมพ์ | ขวดหลุดมือจับ คอขวดบุบ |
| สายพานครีบและเครื่องบด (flash conveyor, granulator) | ส่งครีบไปบดเป็น regrind แล้วดูดกลับเข้า hopper | ขนาดตะแกรงเครื่องบด ระบบดักฝุ่น ระบบดูดกลับ | regrind มีผงละเอียดมาก ป้อนไม่นิ่ง สีหรือ MFI แกว่ง |
5. เครื่อง ISBM: หน่วยที่ต่างออกไป
ISBM ไม่มี parison แต่ใช้ preform ที่ฉีดขึ้นรูปไว้ แบบขั้นเดียว (1-step) ฉีด preform ปรับอุณหภูมิ และเป่าในเครื่องเดียว โดยใช้ความร้อนที่เหลือจากการฉีด แบบสองขั้น (2-step) ฉีดหรือซื้อ preform ไว้ก่อน แล้วนำเข้าเครื่องเป่าที่มีเตาอุ่น ทั้งสองแบบต้องมีก้านยืดและลมสองระดับ ส่วนการอบเม็ด PET ให้แห้งก่อนฉีดเป็นงานของอุปกรณ์เสริม
| ชิ้นส่วน | หน้าที่ | สเปกที่ควรดูตอนซื้อ/ตรวจรับ | อาการเมื่อสึกหรือเสีย |
|---|---|---|---|
| หน่วยฉีด preform (1-step) | หลอมและฉีด PET เข้าแม่พิมพ์ preform | ขนาดสกรูและ shot แรงปิดแม่พิมพ์ preform จำนวน cavity | preform มีฟองหรือขุ่น น้ำหนักแกว่ง acetaldehyde (AA) สูงเมื่อเนื้อค้างในกระบอกนาน |
| เตาอุ่น (reheat oven) | อุ่น preform ให้ร้อนเหนือ Tg ด้วยหลอดอินฟราเรด (IR) | จำนวนหลอดหรือโซนตามความยาว preform แผ่นสะท้อน (reflector) การปรับกำลังทีละโซน | หลอดขาดหรือแผ่นสะท้อนสกปรก ผนังขวดหนาบางเป็นแถบ ขวดขาวมุก |
| กลไกหมุน preform (preform rotation) | หมุน preform ขณะผ่านเตาให้ร้อนเท่ากันรอบวง | ความเร็วหมุน ระบบจับ preform (spindle) | ผนังขวดหนาไม่เท่ากันรอบวง |
| ระบบหล่อเย็นคอ (neck cooling) | กันเกลียวคอ preform ร้อนจนเสียรูป | แผ่นกันความร้อน ลมหรือน้ำเย็นที่ช่วงคอ | เกลียวคอเพี้ยน ปิดฝาไม่สนิท |
| ก้านยืด (stretch rod) | ดึง preform ตามแนวยาวก่อนและระหว่างเป่า | ระยะชัก ความเร็ว การขับด้วยลมหรือ servo | จุด gate ที่ก้นขวดเบี้ยวจากศูนย์ ก้นหนา |
| วาล์ว pre-blow และ high-pressure blow | จ่ายลมแรงดันต่ำช่วงยืด แล้วลมแรงดันสูงให้แนบแม่พิมพ์ | ช่วงแรงดัน เวลาเปิดวาล์ว ปริมาตรช่องว่างในท่อลม (dead volume) | ลายขวดไม่คม ขวดพองไม่เต็ม ลมสิ้นเปลือง |
| คอมเพรสเซอร์แรงดันสูงและระบบนำลมกลับ (HP compressor, air recovery) | ผลิตลมเป่า และนำลมที่ระบายออกบางส่วนกลับไปใช้กับ pre-blow หรือระบบลมแรงดันต่ำ | แรงดันและปริมาณลมเทียบกับความต้องการเต็มสาย ชุดทำแห้ง (air dryer) และไส้กรองน้ำมัน | แรงดันตกตอนเดินเต็มสาย น้ำหรือน้ำมันปนในลมจนขวดเปื้อน |
| แม่พิมพ์เป่าและแม่พิมพ์ก้น (blow mould, base mould) | ให้รูปทรงขวดและก้น เช่น ก้นแบบกลีบ (petaloid) ของขวดน้ำอัดลม | ระบบเปลี่ยนแม่พิมพ์เร็ว การหล่อเย็นแยกที่ก้น | ก้นขวดขาว แตก หรือยุบเมื่อบรรจุแรงดัน |
ประเภทของเครื่อง
ตารางนี้เทียบแบบหลักที่พบในโรงงาน ข้อดีข้อเสียเป็นแบบเทียบกันเอง ไม่ใช่ตัวเลขสมรรถนะ
| แบบ | หลักการ | เหมาะกับ | จุดเด่น | ข้อจำกัด |
|---|---|---|---|---|
| EBM หัวต่อเนื่อง แบบ shuttle | เครื่องรีดเดินต่อเนื่อง แม่พิมพ์เลื่อนมารับ parison | ขวดและแกลลอนขนาดเล็กถึงกลาง | ยืดหยุ่น เปลี่ยนแม่พิมพ์ง่าย ใส่หลายหัวสำหรับหลาย cavity ได้ | ชิ้นงานใหญ่ parison ห้อยนานจนย้อย |
| EBM แบบวงล้อ (rotary wheel) | แม่พิมพ์หลายชุดบนวงล้อรับ parison ต่อเนื่อง | ขวดปริมาณมาก รูปทรงเดียว เดินนาน | ผลผลิตสูง จังหวะนิ่ง | เปลี่ยนงานยาก ต้องทำแม่พิมพ์หลายชุด |
| EBM หัวสะสม (accumulator head) | สะสมพลาสติกหลอม แล้วดันออกเร็วในจังหวะเดียว | ถัง 200 L, IBC, ชิ้นส่วนรถยนต์ ชิ้นงานหนัก | parison ยาวลงได้เร็ว ลดการย้อย | เนื้อค้างในหัว เปลี่ยนสีช้า ต้องระวังเนื้อเสื่อม |
| EBM หลายชั้น (co-extrusion) | เครื่องรีดหลายตัวป้อนหัวดายเดียว ได้ผนังหลายชั้น | ขวดที่ต้องการชั้นกันซึม (barrier) ชั้นกลางเป็น regrind หรือ PCR ชั้นนอกให้สีหรือความมัน | ใช้วัสดุตรงหน้าที่ เก็บ PCR ไว้ชั้นกลาง | หัวดายซับซ้อน ต้องคุมสัดส่วนชั้น ครีบหลายชั้นนำกลับใช้ยากขึ้น |
| ISBM ขั้นเดียว (1-step) | ฉีด preform แล้วปรับอุณหภูมิและเป่าในเครื่องเดียว | ขวดปริมาณกลาง ขวดคอกว้าง ขวดที่ไม่อยากให้ preform เป็นรอยจากการเก็บ | ไม่ต้องเก็บ preform ใช้ความร้อนเดิมจากการฉีด | ทั้งเครื่องผูกกับจังหวะฉีด เปลี่ยนงานต้องเปลี่ยนแม่พิมพ์สองชุด |
| ISBM สองขั้น (2-step, reheat) | ฉีด preform แยก แล้วอุ่นใหม่ในเตา IR ก่อนเป่า | ขวดน้ำดื่ม น้ำอัดลม ปริมาณมาก | เครื่องเป่าเดินเร็ว ซื้อ preform จากภายนอกได้ | ใช้พลังงานอุ่นซ้ำ ต้องคุมโปรไฟล์เตาให้นิ่งตามอุณหภูมิห้องและล็อต preform |
เลือกขนาดเครื่องอย่างไร
อย่าเริ่มจากชื่อรุ่นหรือขนาดสกรู ให้เริ่มจากขวดและปริมาณที่ต้องการต่อชั่วโมง แล้วไล่ย้อนกลับไปที่เครื่องทีละหน่วย
- เริ่มจากชิ้นงาน ปริมาตร น้ำหนัก ความสูง ความกว้างสุด หูจับ วัสดุ และปริมาณต่อปี ข้อมูลชุดนี้ตัดสินว่าใช้ EBM หรือ ISBM หัวต่อเนื่องหรือหัวสะสม และกี่ cavity
- คิดปริมาณออกของเครื่องรีด ปริมาณที่ต้องการ (kg/h) = (น้ำหนักขวด + น้ำหนักครีบ) × จำนวน cavity × จำนวนรอบต่อชั่วโมง ให้ชั่งครีบจริงจากแม่พิมพ์ทดลอง เพราะงาน EBM มีครีบเป็นสัดส่วนที่มีนัยสำคัญ แล้วเลือกเครื่องรีดที่ทำปริมาณนี้ได้ที่อุณหภูมิหลอมต่ำพอสำหรับเกรดเป่า ไม่ใช่ที่รอบสกรูสูงสุด
- ขนาดหัวดาย เส้นผ่านศูนย์กลาง parison สัมพันธ์กับขนาดขวดผ่านอัตราขยายตอนเป่า (blow-up ratio = ความกว้างสุดของขวด ÷ เส้นผ่านศูนย์กลาง parison) งาน EBM ทั่วไปมักอยู่ราว 2:1 ถึง 4:1 อัตรายิ่งสูง มุมและขอบยิ่งบาง ขวดที่มีหูจับต้องเลือกขนาดดายให้ parison คลุมช่วงหูจับได้
- หัวต่อเนื่องหรือหัวสะสม ถ้า parison ยาวและหนักจนห้อยนานแล้วย้อย ให้ใช้หัวสะสมที่ดัน parison ออกเร็ว ความจุห้องสะสมต้องมากกว่าน้ำหนัก shot (ขวดรวมครีบ) แต่ไม่ควรใหญ่เกินไปมาก เพราะเนื้อจะค้างนาน
- แรงปิดแม่พิมพ์ แรงปิดต้องมากกว่าแรงที่ลมดันแม่พิมพ์ให้แยก บวกแรงที่ใช้หนีบ pinch-off แรงจากลม = แรงดันลมเป่า × พื้นที่ภาพฉายของขวดบนแนวประกบแม่พิมพ์ ตัวอย่างการแปลงหน่วย: 6 bar = 0.6 N/mm² ถ้าพื้นที่ภาพฉาย 1,000 cm² (100,000 mm²) แรงจากลมคือ 60 kN หรือราว 6 ตัน ยังไม่รวมแรงหนีบ pinch-off ซึ่งขึ้นกับความยาวรอยหนีบและความหนา parison ตัวเลขนี้ให้ผู้ผลิตเครื่องหรือผู้ทำแม่พิมพ์ยืนยัน
- ขนาด platen และระยะเปิด แม่พิมพ์ทุก cavity ต้องวางบน platen ได้ ระยะเปิดต้องพอปลดขวดที่ลึกที่สุด และระยะจากหัวดายถึงแม่พิมพ์ต้องพอกับความยาว parison
- ลมอัด EBM มักเป่าที่ราว 3–10 bar ส่วน ISBM ใช้ pre-blow ราว 5–12 bar และลมแรงดันสูงราว 25–40 bar ปริมาณลมต่อรอบประมาณได้จากปริมาตรขวดทุก cavity รวมช่องว่างในท่อลม คูณอัตราส่วนแรงดันสัมบูรณ์ต่อความดันบรรยากาศ ใช้ตัวเลขนี้ตรวจขนาดคอมเพรสเซอร์และถังพักลม
- ความสามารถหล่อเย็น ความร้อนที่ chiller ต้องดึงออกขึ้นกับปริมาณพลาสติกต่อชั่วโมงและช่วงอุณหภูมิที่ต้องลด HDPE มีผลึกมาก จึงต้องดึงความร้อนแฝงจากการตกผลึกออกด้วย การหล่อเย็นมักเป็นขั้นที่ยาวที่สุดของรอบ ให้ผู้ผลิตเครื่องคำนวณขนาด chiller จากขวดจริง
ค่าอ้างอิงทั่วไป ต้องยืนยันกับผู้ผลิตเครื่องและ TDS
จุดตรวจบำรุงรักษา
ความถี่ในตารางเป็นจุดเริ่มต้น ให้ปรับตามคู่มือผู้ผลิตเครื่อง ชั่วโมงเดินเครื่อง และวัตถุดิบ งานที่ใช้ regrind หรือ PCR มากมักต้องตรวจตะแกรงและหัวดายถี่กว่านี้
| ความถี่ | จุดตรวจ | ดูอะไร | ถ้าละเลยจะเกิดอะไร |
|---|---|---|---|
| ทุกกะ | ประตูกันภัย สวิตช์ interlock ปุ่มหยุดฉุกเฉิน | เปิดประตูแล้วแม่พิมพ์และรางเลื่อนหยุดจริง ม่านแสงทำงาน | คนถูกแม่พิมพ์หนีบ หรือโดนลมแรงดันสูง |
| ทุกกะ | Parison และปากดาย | parison โค้ง มีเส้น มีจุดดำ ความยาว parison เปลี่ยน | ขวดเสียเป็นล็อตก่อนมีคนสังเกต |
| ทุกกะ | เครื่องตรวจรั่ว | ใส่ขวดรั่วอ้างอิง เครื่องต้องคัดออก | ขวดรั่วหลุดไปถึงลูกค้า |
| ทุกกะ | แรงดันลมและน้ำหล่อเย็น | แรงดันลมเป่า อุณหภูมิน้ำเข้าและออก จุดรั่ว | ขวดพองไม่เต็ม ก้นโป่ง ขนาดเพี้ยน |
| รายสัปดาห์ | ปากดาย (die lips) | ทำความสะอาดคราบด้วยเครื่องมือทองเหลืองหรือทองแดง ห้ามใช้เหล็กขูด | ปากดายเป็นรอย เกิดเส้นถาวรบนขวดทุกใบ |
| รายสัปดาห์ | แท่งเป่าและมีดตัด | รอยสึก ครีบติด ความคมของมีด | ปากขวดไม่กลม ปลาย parison ขาดไม่เรียบ |
| รายสัปดาห์ | ร่องระบายอากาศและผิวแม่พิมพ์ | คราบสะสมใน vent | ลายผิวไม่คม มีรอยอากาศค้างบนขวด |
| รายสัปดาห์ | น้ำทิ้งจากคอมเพรสเซอร์และ air dryer | drain อัตโนมัติทำงาน ชุดทำแห้งทำงานตามที่ตั้ง | น้ำปนในลม ขวดเปื้อน วาล์วเสียเร็ว |
| รายสัปดาห์ (ISBM) | หลอด IR และแผ่นสะท้อน | หลอดขาด แผ่นสะท้อนมีฝ้าหรือคราบ | ผนังขวดหนาบางเป็นแถบ ขวดขาวมุก |
| รายเดือน | ขอบ pinch-off | วัดความกว้างขอบ ดูรอยบิ่นหรือมน | ครีบไม่ขาด หรือรอยเชื่อมก้นอ่อน แตกตอนทดสอบตก |
| รายเดือน | จุดศูนย์ของตัวปรับช่องดาย | ตรวจ zero และ stroke ของ servo เทียบค่าที่ตั้ง | ความหนาผนังเลื่อนไปทั้งที่ program เท่าเดิม |
| รายเดือน | คุณภาพน้ำหล่อเย็นและอัตราไหลแต่ละวงจร | ตะกรัน ความกระด้าง การปรับสภาพน้ำ ไส้กรอง | ช่องน้ำในแม่พิมพ์ตัน หล่อเย็นไม่เท่ากัน รอบยาวขึ้น |
| รายเดือน | ฮีตเตอร์และเทอร์โมคัปเปิล | กระแสแต่ละวง ค่าที่อ่านเทียบเครื่องวัดอ้างอิง | อุณหภูมิจริงต่างจากหน้าจอ parison ย้อยหรือหลอมไม่หมด |
| รายเดือน | น้ำมันไฮดรอลิก | ระดับ อุณหภูมิ ไส้กรอง | วาล์ว servo ติดขัด แรงปิดแม่พิมพ์ไม่คงที่ |
| รายปี | สกรูและกระบอก | วัดเส้นผ่านศูนย์กลางปีกสกรูและรูกระบอก เทียบค่าเมื่อใหม่ | ปริมาณออกตก อุณหภูมิหลอมสูงขึ้น สีผสมไม่ทั่ว |
| รายปี | หัวดายทั้งชุด | ถอดล้าง ตรวจผิวช่องไหล ซีล และโบลต์ | เนื้อค้างเสื่อม จุดดำต่อเนื่อง เปลี่ยนสีช้า |
| รายปี | ถังลมแรงดันและวาล์วนิรภัย | ตรวจตามกฎหมายภาชนะรับแรงดันและคู่มือผู้ผลิต | อันตรายจากถังลมแรงดันสูง |
| ทุกครั้งที่ซ่อม | Lock-out/tag-out | ตัดไฟฮีตเตอร์และมอเตอร์ ระบายแรงดันไฮดรอลิก ถังสะสมไฮดรอลิก และลมอัดก่อนเข้าใกล้ ใส่ถุงมือกันความร้อนและหน้ากากเมื่อ purge | ไฟดูด ถูกแม่พิมพ์หนีบ ไฟลวกจาก parison หรือพลาสติกหลอมที่พุ่งออกจากหัวดาย |
การเติม masterbatch และสารเติมแต่งบนเครื่องนี้
บนเครื่อง EBM masterbatch เข้าที่คอ hopper ของเครื่องรีด ผ่านชุดผสมที่ติดบน hopper เครื่องรีดงานเป่าเป็นสกรูเดี่ยว ผสมได้จำกัดกว่าเครื่องคอมพาวด์สกรูคู่มาก ความสม่ำเสมอของสีจึงขึ้นกับ 3 เรื่อง คือ carrier ของ MB หลอมได้ใกล้เคียงเม็ดหลัก สกรูมี mixing section และสัดส่วนป้อนนิ่ง บนเครื่อง ISBM สารเติมเข้าที่หน่วยฉีด preform เพราะขั้นเป่าไม่มีการหลอมใหม่
- Regrind จากครีบวนกลับ ครีบที่บดแล้วมีสีและสารเติมอยู่แล้ว ให้คิด let-down จากส่วนเม็ดใหม่ และคุมสัดส่วน regrind ให้คงที่ ไม่งั้นสีและระดับสารในขวดจะแกว่งตามปริมาณครีบ
- ลายสีบนขวด ถ้าสีเป็นริ้วตามแนวยาว ให้ดูการป้อนและการผสมก่อนโทษ MB ดู ลายสี (color streaks)
- จุดดำและเจล มักมาจากเนื้อที่ค้างเสื่อมในหัวดายหรือห้องสะสม หรือตะแกรงขาด มากกว่ามาจาก MB ดู จุดดำ (black specks) และ เจล (gels)
- ผิวขรุขระแบบหนังฉลาม (sharkskin) เกิดเมื่อแรงเฉือนที่ปากดายสูงเกิน processing aid (PPA) ช่วยได้ แต่ต้องตรวจอุณหภูมิและสภาพปากดายก่อน ดู melt fracture
- UV สำหรับ jerry can ถังเก็บน้ำ และถังสารเคมีที่ตั้งกลางแจ้ง ดู พลาสติกกรอบแตกกลางแดด
- Antistatic สำหรับขวดที่ดูดฝุ่นบนชั้นวาง ดู ชิ้นงานฝุ่นเกาะ
- ต้นทุนต่อขวดดี คิดรวมของเสียและ regrind ด้วย เครื่องคิด cost-in-use
ปัญหาที่มาจากเครื่อง สารเติมแต่งแก้ไม่ได้ เช่น สกรูสึกจนหลอมไม่หมด ปากดายเป็นรอย ช่องดายไม่ได้ศูนย์ ขอบ pinch-off สึก หรือช่องน้ำในแม่พิมพ์ตัน ต้องซ่อมที่เครื่องก่อน แล้วค่อยปรับสูตร ACS ออกแบบสูตร masterbatch ให้เข้ากับเม็ดหลักและเครื่องของผู้ใช้ ถ้าไม่แน่ใจว่าปัญหาอยู่ฝั่งไหน ส่งรูปขวดมาคุยได้
ลิงก์ไปบทความกระบวนการ
อยากเข้าใจรอบการเป่า ตัวแปรที่ต้องคุม และเกรดเม็ดที่ใช้ในมุมกระบวนการ อ่าน การเป่า (Blow molding) ส่วนอาการเสียที่เกี่ยวกับเครื่องเป่าโดยตรง ดู melt fracture · เจล · จุดดำ · ลายสี
FAQ
คำถามที่พบบ่อยเรื่องเครื่องเป่าขวด
ซื้อเครื่องเป่ามือสอง ต้องตรวจอะไรบ้าง
ขอเดินเครื่องด้วยเม็ดและแม่พิมพ์ที่ใกล้กับงานจริง ดูว่าปริมาณออกถึงตามสเปกที่อุณหภูมิหลอมปกติหรือไม่ วัดสกรูและกระบอก ตรวจปากดายว่ามีรอยหรือไม่ เปิด parison program แล้วดูว่าความหนาผนังเปลี่ยนตามที่ตั้งจริง ตรวจความขนานของ platen รอยรั่วไฮดรอลิก และประวัติซ่อม servo ถ้าเป็น ISBM ให้ดูสภาพหลอด IR แผ่นสะท้อน และชั่วโมงทำงานของคอมเพรสเซอร์แรงดันสูง
รู้ได้อย่างไรว่าสกรูหรือหัวดายเริ่มสึก
สกรูสึกมักเห็นจากปริมาณออกที่ตกลงที่รอบสกรูเท่าเดิม อุณหภูมิหลอมสูงขึ้น และสีผสมไม่ทั่วเหมือนเดิม ยืนยันด้วยการวัดปีกสกรูกับรูกระบอกเทียบค่าเมื่อใหม่ หัวดายที่มีปัญหาจะให้เส้นตามแนวยาวที่ตำแหน่งเดิมทุกใบ ผนังบางด้านเดียว หรือจุดดำที่ไม่หายหลัง purge ถ้าเปลี่ยนล็อตเม็ดแล้วอาการยังอยู่ที่ตำแหน่งเดิม ต้นเหตุมักอยู่ที่เครื่อง
EBM หัวต่อเนื่องกับหัวสะสม เลือกอย่างไร
ดูที่น้ำหนักและความยาว parison ขวดและแกลลอนขนาดเล็กถึงกลางใช้หัวต่อเนื่องได้ดี เปลี่ยนสีเร็ว เนื้อไม่ค้าง ชิ้นงานหนักและยาว เช่น ถัง 200 L หรือ IBC ต้องใช้หัวสะสม เพราะต้องดัน parison ลงเร็วก่อนจะย้อย ข้อแลกคือเนื้อค้างในหัวนานกว่า เปลี่ยนสีช้ากว่า และต้องระวังพลาสติกเสื่อม
เปลี่ยนสีบนเครื่องเป่าให้เร็วขึ้นทำอย่างไร
เปลี่ยนจากสีอ่อนไปสีเข้มเร็วกว่ากลับทาง เอา regrind สีเดิมออกจาก hopper และชุดผสมก่อน ใช้ purge compound หรือเม็ดใหม่ล้าง แล้วเดินจนสีเปลี่ยนครบ หัวสะสมใช้เวลานานกว่าหัวต่อเนื่องเพราะมีเนื้อค้างมากกว่า ถ้าเปลี่ยนสีแล้วยังมีริ้วสีเดิมค้างนาน มักมีจุดอับในช่องไหลของหัวดาย ต้องถอดล้าง
ข้อควรระวัง
ข้อมูลนี้เป็นความรู้ทั่วไปเพื่อความเข้าใจ ตัวเลขเป็นช่วงอ้างอิงทั่วไป การเลือก ติดตั้ง ใช้งาน และซ่อมบำรุงเครื่องจักรต้องยึดคู่มือและคำแนะนำของผู้ผลิตเครื่อง และมาตรฐานความปลอดภัยของโรงงาน