ซีรีส์ เครื่องจักรพลาสติก
อุปกรณ์เสริม (Auxiliary equipment)
เครื่องรอบเครื่องฉีดที่ตัดสินว่าชิ้นงานนิ่งหรือไม่
เครื่องฉีดหรือเครื่องรีดทำงานได้ดีแค่ไหน ขึ้นกับเม็ดที่แห้งพอ สูตรที่เติมตรง และน้ำหล่อเย็นที่นิ่ง ซึ่งเป็นงานของอุปกรณ์เสริมทั้งหมด บทความนี้ไล่ทีละเครื่อง ตั้งแต่ลำเลียงเม็ด อบ เติม คุมอุณหภูมิ ไปจนถึงบดของเสียกลับมาใช้
ฝ่ายการตลาด บริษัท แอดวานซ์ เคม โซลูชั่น จำกัด · 22 ต.ค. 2569 · อ่านประมาณ 14 นาที
ภาพรวมเครื่อง
อุปกรณ์เสริมคือทุกเครื่องที่อยู่รอบเครื่องฉีดหรือเครื่องรีด แบ่งตามเส้นทางของเม็ดได้เป็นสองฝั่ง ฝั่งก่อนเข้าเครื่องทำให้เม็ดถึงคอเครื่องครบ แห้ง และสัดส่วนถูก ได้แก่ ระบบลำเลียง เครื่องอบ ตัวเติม และตัวดักโลหะ ฝั่งหลังเครื่องคุมอุณหภูมิแม่พิมพ์ หยิบชิ้นงานออก และนำของเสียกลับมาใช้ ได้แก่ ตัวคุมอุณหภูมิ ชิลเลอร์ หุ่นยนต์ สายพาน และเครื่องบด
ปัญหาหลายอย่างที่ดูเหมือนเป็นเรื่องเครื่องฉีดหรือเรื่องสูตร จริงๆ เริ่มที่อุปกรณ์เสริม เช่น ผิวเป็นเส้นเงินเพราะเครื่องอบหมดสภาพ สีเพี้ยนเพราะตัวเติมไม่ได้สอบเทียบ หรือรอบฉีดยาวเพราะน้ำในแม่พิมพ์ไหลไม่พอ
- ระบบลำเลียงกลาง (central vacuum conveying) — ปั๊มสุญญากาศและไส้กรองดูดเม็ดจากถุง ถัง หรือเครื่องอบ ไปยังเครื่องต่างๆ
- ตัวดูดเม็ด (hopper loader / receiver) — รับเม็ดจากท่อลำเลียงแล้วปล่อยลงคอเครื่องเป็นรอบ
- วาล์วสัดส่วน (proportional valve) — สลับดูดเม็ดใหม่กับ regrind ตามสัดส่วนเวลาที่ตั้ง
- เครื่องอบเม็ด (dryer) — เป่าลมแห้งร้อนผ่าน hopper อบ ไล่ความชื้นออกจากเม็ด
- ตัวเติมแบบชั่งน้ำหนัก (gravimetric doser) — เติม masterbatch เข้าคอเครื่องตามเปอร์เซ็นต์ที่ตั้ง
- ตัวดักโลหะ (magnet / metal separator) — ดักเศษโลหะก่อนเข้าสกรู
- หุ่นยนต์หรือตัวหยิบ sprue (robot / sprue picker) — หยิบชิ้นงานและ runner ออกจากแม่พิมพ์
- สายพาน (conveyor) — พาชิ้นงานไปจุดตรวจหรือบรรจุ
- เครื่องบดข้างเครื่อง (beside-the-press granulator) — บด runner และชิ้นเสียเป็น regrind
- ตัวคุมอุณหภูมิแม่พิมพ์ (mould temperature controller, MTC) — หมุนเวียนน้ำหรือน้ำมันที่อุณหภูมิคงที่ผ่านแม่พิมพ์
- ชิลเลอร์ (chiller) — ทำน้ำเย็นให้แม่พิมพ์และจุดที่ต้องการอุณหภูมิต่ำ
- หอระบายความร้อน (cooling tower) — ระบายความร้อนของน้ำที่ใช้กับ oil cooler ของเครื่องและ condenser ของชิลเลอร์แบบระบายด้วยน้ำ
ส่วนประกอบทีละหน่วย
1. ลำเลียงเม็ด (material handling)
ระบบลำเลียงมีสองแบบ แบบตัวดูดเม็ดมีปั๊มในตัว (self-contained loader) เหมาะกับเครื่องไม่กี่เครื่อง แบบระบบกลางใช้ปั๊มใหญ่ตัวเดียวกับท่อและวาล์วเลือกเครื่อง เหมาะกับโรงงานหลายเครื่อง จุดที่มักถูกมองข้ามคือฝุ่นและเม็ดเส้น (streamers) ที่เกิดจากเม็ดเสียดสีท่อ ซึ่งไปเป็นจุดดำหรือจุดไม่หลอมในชิ้นงานได้
| ชิ้นส่วน | หน้าที่ | สเปกที่ควรดูตอนซื้อ/ตรวจรับ | อาการเมื่อสึกหรือเสีย |
|---|---|---|---|
| ปั๊มสุญญากาศ | สร้างแรงดูดลำเลียงเม็ด | ปริมาณลำเลียงที่ระยะทางและความสูงจริง · ชนิดปั๊ม · จำนวนเครื่องที่รองรับ | ดูดไม่ทัน เครื่องฉีดขาดเม็ด (เม็ดหมดคอ) ปั๊มร้อน |
| ไส้กรองกลางและไซโคลน | ดักฝุ่นก่อนเข้าปั๊ม | ระบบเป่าทำความสะอาดไส้กรอง · ถังเก็บฝุ่น | แรงดูดตก ฝุ่นเข้าปั๊ม |
| ตัวดูดเม็ด (receiver) | รับเม็ดแล้วปล่อยลงคอเครื่อง | ขนาดถังต่อรอบ · ไส้กรองในตัว · วาล์วปล่อยเม็ด (flap) และเซนเซอร์ระดับ | ซีล flap รั่ว ดูดไม่ขึ้น เม็ดล้น ไส้กรองตัน |
| วาล์วสัดส่วน (proportional valve) | ผสม regrind กับเม็ดใหม่ด้วยการสลับเวลาดูด | วิธีตั้งสัดส่วน · ความแม่นเมื่อเม็ดสองชนิดขนาดต่างกัน | สัดส่วน regrind แกว่ง ชิ้นงานสีหรือสมบัติไม่นิ่ง |
| ท่อลำเลียงและข้องอ | เส้นทางของเม็ด | รัศมีข้องอ · วัสดุท่อ · จุดต่อสายดิน | ข้องอสึกทะลุ ฝุ่นและเม็ดเส้นเพิ่ม ไฟฟ้าสถิตสะสม |
2. อบเม็ด (drying)
เม็ดที่ดูดความชื้น (hygroscopic) เช่น PET, PA, PC, PBT, ABS และ PMMA ดึงน้ำเข้าไปในเนื้อเม็ด ไม่ใช่แค่ที่ผิว ถ้าฉีดตอนยังชื้น จะเกิดเส้นเงิน (splay) ฟอง และใน PET, PC, PBT น้ำจะตัดสายโซ่ (hydrolysis) จนชิ้นงานเปราะโดยที่ผิวอาจยังดูปกติ เม็ดเหล่านี้ต้องใช้ลมที่แห้งกว่าอากาศรอบตัว ตัวเลขที่บอกความแห้งของลมคือ dew point เครื่องอบแบบ desiccant มักทำได้ราว −40 °C ค่าอ้างอิงทั่วไป ต้องยืนยันกับผู้ผลิตเครื่องและ TDS
| ชิ้นส่วน | หน้าที่ | สเปกที่ควรดูตอนซื้อ/ตรวจรับ | อาการเมื่อสึกหรือเสีย |
|---|---|---|---|
| Hopper อบ (drying hopper) | เก็บเม็ดให้อยู่ในลมร้อนแห้งนานพอ | ความจุ (kg) เทียบปริมาณใช้ × เวลาอบ · ฉนวน · กรวยกระจายลมด้านล่าง | เม็ดไหลลงเป็นช่องกลาง (channeling) บางส่วนอบไม่ถึงเวลา |
| ชุดสารดูดความชื้น (desiccant bed หรือ rotor) | ดูดความชื้นออกจากลมวนกลับ ทำให้ลมแห้ง | ชนิดหอคู่สลับ (twin tower) หรือโรเตอร์หมุน · dew point ที่ทำได้ | dew point สูงขึ้นเรื่อยๆ เม็ดชื้นทั้งที่อุณหภูมิถูก |
| ฮีตเตอร์ลมอบและฮีตเตอร์ regeneration | ให้ความร้อนลมอบ และไล่น้ำออกจาก desiccant | กำลังไฟ · ระบบตัดเมื่อร้อนเกิน | อุณหภูมิอบไม่ถึง desiccant คืนสภาพไม่หมด |
| พัดลมลมอบ (process blower) | หมุนเวียนลมผ่าน hopper | ปริมาณลมต่อปริมาณเม็ด | ลมน้อย เม็ดแห้งไม่ทัน |
| ไส้กรองลมกลับ และตัวทำเย็นลมกลับ | ดักฝุ่นและไอระเหยก่อนเข้า desiccant | เข้าถึงง่าย · มีตัวทำเย็นสำหรับเม็ดที่อบร้อน | ฝุ่นและน้ำมันจากเม็ดไปเคลือบ desiccant เสื่อมเร็ว |
| เซนเซอร์ dew point | วัดความแห้งของลมจริง | มีมาในเครื่องหรือไม่ · การสอบเทียบ | อ่านค่าผิด ไม่รู้ว่าเครื่องหมดสภาพ |
อุณหภูมิและเวลาอบของเม็ดที่พบบ่อย ค่าอ้างอิงทั่วไป ให้ยึด TDS ของเกรดที่ใช้
| เม็ด | อุณหภูมิอบ | เวลาอบ | ความชื้นเป้าหมาย |
|---|---|---|---|
| PET | 160–180 °C | 4–6 ชม. | ไม่เกินราว 0.005% (50 ppm) |
| PA6 / PA66 | 70–80 °C | 2–4 ชม. | ราว 0.1–0.2% อบนานหรือร้อนเกินทำให้เหลือง |
| PC | 120 °C | 2–4 ชม. | ไม่เกินราว 0.02% |
| PBT | 120 °C | 2–4 ชม. | ไม่เกินราว 0.02% |
| ABS | 80 °C | 2–4 ชม. | ไม่เกินราว 0.1% |
| PMMA | 80–90 °C | 2–4 ชม. | ไม่เกินราว 0.1% งานใสต้องต่ำกว่านี้ |
| PP / PE | ไม่ดูดความชื้นเข้าเนื้อ ปกติไม่ต้องอบ แต่ความชื้นที่ผิวจากการเก็บในที่ชื้น PCR ที่ล้างน้ำ หรือ masterbatch ที่มี filler สูงอาจต้องอุ่นหรืออบสั้นๆ | ||
3. เติมและผสม (dosing and blending)
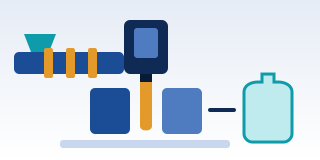
ตัวเติมมีสามแบบ: แบบปริมาตร (volumetric) นับรอบ auger · แบบชั่งน้ำหนักต่อเนื่อง (loss-in-weight) ชั่ง hopper ของ MB แล้วแก้รอบ auger · แบบชั่งเป็นแบตช์ (gravimetric batch blender) ชั่งทีละวัตถุดิบลงถังชั่งแล้วผสม ภาพด้านล่างแสดงแบบชั่งน้ำหนักต่อเนื่องที่คอเครื่อง
| ชิ้นส่วน | หน้าที่ | สเปกที่ควรดูตอนซื้อ/ตรวจรับ | อาการเมื่อสึกหรือเสีย |
|---|---|---|---|
| Auger และมอเตอร์ | ส่ง MB ออกตามรอบที่สั่ง | ขนาด auger ให้ช่วง kg/h ที่ใช้อยู่กลางช่วง · มอเตอร์ปรับรอบละเอียด | auger สึก ส่งได้น้อยลงต่อรอบ เม็ดค้างในร่อง |
| Load cell | ชั่งน้ำหนัก hopper หรือถังชั่ง | ความละเอียด · การกันแรงสั่นจากเครื่องฉีด · วิธีสอบเทียบ | ค่าลอย (drift) จากความร้อนหรือการกระแทก ตัวเติมแก้ค่าผิดทาง |
| ตัวควบคุม | เทียบน้ำหนักที่หายไปกับค่าตั้ง แก้รอบ auger และบันทึกการใช้ | โหมดตามรอบฉีด (shot) หรือตามรอบสกรู · การบันทึกข้อมูล · สัญญาณเตือน | ตั้งค่าผิดโหมด เติมไม่ตรงจังหวะ plasticizing |
| ห้องผสมเหนือคอเครื่อง | รวม MB กับเม็ดหลักก่อนลงสกรู | ปริมาตรห้องผสม · ระยะตกถึงสกรูสั้น | MB แยกชั้น ลงสกรูเป็นจังหวะ เห็นเป็นลายสี |
| Batch blender (ถังชั่งและใบผสม) | ชั่งเม็ดใหม่ regrind MB และสารเติมแต่งทีละอย่าง แล้วผสม | จำนวนวัตถุดิบ · ขนาดแบตช์ต่อ kg/h ของเครื่อง | ผสมแล้วแยกชั้นระหว่างทางยาวไปคอเครื่อง |
4. คุมอุณหภูมิ (temperature control)
อุณหภูมิแม่พิมพ์คุมทั้งผิวชิ้นงาน การหดตัว การบิดงอ และรอบฉีด ตัวคุมอุณหภูมิแม่พิมพ์แบบน้ำไม่อัดแรงดันใช้ได้ถึงราว 90 °C แบบน้ำอัดแรงดันถึงราว 140–160 °C แบบน้ำมันสูงกว่านั้นถึงราว 300 °C ค่าอ้างอิงทั่วไป ต้องยืนยันกับผู้ผลิตเครื่องและ TDS น้ำในช่องแม่พิมพ์ต้องไหลแบบปั่นป่วน (turbulent, Reynolds number สูงกว่าราว 4,000) จึงถ่ายความร้อนได้ดี การเพิ่มอัตราไหลจนผ่านจุดนี้มักได้ผลมากกว่าการลดอุณหภูมิน้ำ
| ชิ้นส่วน | หน้าที่ | สเปกที่ควรดูตอนซื้อ/ตรวจรับ | อาการเมื่อสึกหรือเสีย |
|---|---|---|---|
| ตัวคุมอุณหภูมิแม่พิมพ์แบบน้ำ | หมุนเวียนน้ำร้อนหรือน้ำเย็นผ่านแม่พิมพ์ที่อุณหภูมิคงที่ | อุณหภูมิสูงสุด · กำลังฮีตเตอร์และกำลังทำเย็น · อัตราไหลและแรงดันปั๊ม | อุณหภูมิแม่พิมพ์แกว่ง ผิวด้านไม่สม่ำเสมอ ตะกรันอุดตัน |
| ตัวคุมอุณหภูมิแม่พิมพ์แบบน้ำมัน | ใช้กับแม่พิมพ์ที่ต้องร้อนเกินกว่าน้ำทำได้ | อุณหภูมิสูงสุด · ชนิดน้ำมันถ่ายเทความร้อน · ท่อและข้อต่อทนร้อน | น้ำมันเสื่อมเป็นคราบ ถ่ายเทความร้อนแย่ลง ข้อต่อรั่ว |
| ชิลเลอร์แบบระบายด้วยอากาศ (air-cooled) | ทำน้ำเย็น ระบายความร้อนออกอากาศรอบตัว | ขีดความสามารถทำความเย็น (kW) ที่อุณหภูมิอากาศจริง · ตำแหน่งติดตั้งที่ลมระบายได้ | แผงคอยล์สกปรก ทำความเย็นไม่พอ ตัดแรงดันสูงบ่อย |
| ชิลเลอร์แบบระบายด้วยน้ำ (water-cooled) | ทำน้ำเย็น ระบายความร้อนผ่านน้ำจากหอระบายความร้อน | ขีดความสามารถทำความเย็น · คุณภาพน้ำระบายความร้อน | ตะกรันใน condenser ความสามารถตก กินไฟเพิ่ม |
| หอระบายความร้อน (cooling tower) | ระบายความร้อนของน้ำที่ใช้กับ oil cooler ของเครื่องและ condenser | ขนาดเทียบภาระความร้อนรวม · ระบบบำบัดน้ำ · การระบายน้ำทิ้ง (blowdown) | น้ำร้อนเกิน ตะกรัน ตะไคร่ ความเสี่ยงเชื้อ Legionella |
| Manifold และมาตรวัดอัตราไหล | แบ่งน้ำเข้าแต่ละวงจรของแม่พิมพ์ | มีมาตรวัดอัตราไหลต่อวงจร · วัสดุทนตะกรัน | วงจรหนึ่งตันโดยไม่มีใครรู้ ชิ้นงานบิดข้างเดียว |
5. บดของเสีย (size reduction)
| ชิ้นส่วน | หน้าที่ | สเปกที่ควรดูตอนซื้อ/ตรวจรับ | อาการเมื่อสึกหรือเสีย |
|---|---|---|---|
| เครื่องบดข้างเครื่อง (beside-the-press granulator) | บด runner และชิ้นเสียทันทีที่ออกจากเครื่อง | ขนาดปากรับเทียบ runner ใหญ่สุด · kg/h · รอบต่ำหรือรอบสูง · เสียง | เม็ดบดฝุ่นมาก ร้อน เสียงดัง |
| เครื่องบดกลาง และเครื่องย่อย (shredder) | บดชิ้นใหญ่หรือก้อนพลาสติก (purgings) ก่อนบดละเอียด | ขนาดชิ้นที่รับได้ · ระบบป้อน | ติดขัด ชิ้นใหญ่ค้าง |
| ใบมีดโรเตอร์และใบมีดตาย | ตัดพลาสติกเป็นชิ้น | วัสดุใบมีด · วิธีตั้งระยะ | ใบมีดทื่อหรือระยะห่าง เม็ดบดเป็นฝุ่นและเส้นยาว ความร้อนสูง |
| ตะแกรง (screen) | กำหนดขนาดเม็ดบด | ขนาดรู มักราว 4–8 mm ในงานบดข้างเครื่อง ค่าอ้างอิงทั่วไป ต้องยืนยันกับผู้ผลิตเครื่อง | รูสึกขยาย เม็ดบดใหญ่ไม่สม่ำเสมอ ป้อนเข้าสกรูไม่นิ่ง |
| ตัวแยกฝุ่น (dust separator) | แยกฝุ่นละเอียด (fines) ออกจากเม็ดบด | มีหรือไม่มี · การเก็บฝุ่น | ฝุ่นละเอียดเข้าสกรู ไหม้เป็นจุดดำ |
6. หยิบชิ้นงานและลำเลียงชิ้นงาน (part handling)
| ชิ้นส่วน | หน้าที่ | สเปกที่ควรดูตอนซื้อ/ตรวจรับ | อาการเมื่อสึกหรือเสีย |
|---|---|---|---|
| ตัวหยิบ sprue (sprue picker) | หยิบ sprue หรือ runner ทิ้งลงเครื่องบด | ระยะชัก · ความเร็ว · การยึดกับแท่นเครื่อง | หยิบพลาด sprue ตกค้างในแม่พิมพ์ แม่พิมพ์ปิดทับ |
| หุ่นยนต์แบบ servo (3 แกนหรือมากกว่า) | หยิบชิ้นงาน วางเรียง ใส่ insert หรือติดฉลากในแม่พิมพ์ | น้ำหนักบรรทุก · ระยะแต่ละแกน · เวลาเข้าออกแม่พิมพ์ · สัญญาณกับเครื่องฉีด | รอบฉีดยาวขึ้นเพราะหุ่นยนต์ช้า ชิ้นงานหลุด ชนแม่พิมพ์ |
| หัวจับ (end-of-arm tooling) | จับชิ้นงานด้วยสุญญากาศหรือกริปเปอร์ | เปลี่ยนเร็วเมื่อเปลี่ยนแม่พิมพ์ · เซนเซอร์ยืนยันการจับ | ถ้วยสุญญากาศรั่ว ชิ้นงานเป็นรอย |
| สายพาน | พาชิ้นงานออกจากเครื่อง | ความกว้าง · ความเร็ว · ช่วงหล่อเย็นชิ้นงานบนสายพาน | ชิ้นงานร้อนกองทับจนบิด |
| รั้วและ interlock | กันคนเข้าเขตหุ่นยนต์ขณะทำงาน | สวิตช์ประตูแบบ safety · ปุ่มหยุดฉุกเฉิน | interlock ถูกลัดวงจร เป็นจุดเสี่ยงอุบัติเหตุร้ายแรง |
7. ดักโลหะและเปลี่ยนสี (metal separation and colour change)
| ชิ้นส่วน | หน้าที่ | สเปกที่ควรดูตอนซื้อ/ตรวจรับ | อาการเมื่อสึกหรือเสีย |
|---|---|---|---|
| แม่เหล็กแบบลิ้นชัก (magnet drawer) | ดักเศษเหล็กที่คอเครื่อง | จำนวนแท่ง · ถอดทำความสะอาดง่าย | ดักได้เฉพาะเหล็ก เศษสะสมแล้วหลุดลงสกรู |
| ตัวแยกโลหะ (metal separator) | ตรวจโลหะทุกชนิด รวมสแตนเลสและอะลูมิเนียม แล้วคัดออก | ความไว · วิธีคัดทิ้ง · ตำแหน่งติดตั้ง | ตั้งความไวต่ำไป โลหะหลุดเข้าทำสกรูและวาล์วกันย้อนเสียหาย |
| อุปกรณ์เปลี่ยนสี | hopper ถอดง่าย ช่องระบาย และเครื่องดูดทำความสะอาด | เปลี่ยนสีโดยไม่ต้องถอดหลายชิ้น | ผงสีค้างใน hopper และตัวเติม สีเก่าปนในล็อตใหม่ |
ประเภทของเครื่อง
เครื่องอบ
| ประเภท | หลักการ | จุดเด่น | ข้อจำกัด | เหมาะกับ |
|---|---|---|---|---|
| ลมร้อน (hot-air dryer) | ดูดอากาศรอบตัวมาอุ่นแล้วเป่าผ่าน hopper | ง่าย ลงทุนต่ำ | ลมชื้นเท่าอากาศรอบตัว ในอากาศชื้นแบบเมืองไทยไล่ได้แค่ความชื้นที่ผิว | PP PE ที่ชื้นผิว อุ่นเม็ดก่อนเข้าเครื่อง |
| ลมแห้ง (desiccant / dehumidifying dryer) | ลมวนในระบบปิด ผ่านสารดูดความชื้นก่อนอุ่นและเป่าเข้า hopper | dew point ต่ำ อบเม็ดดูดความชื้นได้ถึงเป้า | ต้องดูแล desiccant ไส้กรอง และ regeneration ใช้พลังงานคืนสภาพ | PET PA PC PBT ABS PMMA |
| สุญญากาศ (vacuum dryer) | อุ่นเม็ดแล้วลดความดันให้น้ำระเหยที่อุณหภูมิต่ำลง | เวลาอบสั้นกว่าแบบลมแห้งในหลายเม็ด | ทำงานเป็นรอบหรือสถานีหมุน ช่วงปริมาณผลิตแคบกว่า เงินลงทุนสูงกว่า | งานเปลี่ยนเม็ดบ่อย เม็ดดูดความชื้นในปริมาณไม่มาก |
| อินฟราเรด (infrared, ถังหมุน) | ใช้รังสีอินฟราเรดให้ความร้อนเข้าเนื้อเม็ดในถังหมุน | อุ่นเร็ว ใช้ตกผลึก PET ได้ในขั้นเดียวกัน | ใช้กับวัสดุและงานเฉพาะ ต้องตั้งค่าตามวัสดุ | PET เกล็ดและเม็ด งานรีไซเคิล PET |
ตัวเติม
| ประเภท | หลักการ | จุดเด่น | ข้อจำกัด | เหมาะกับ |
|---|---|---|---|---|
| แบบปริมาตร (volumetric auger) | auger หมุนส่งปริมาตรคงที่ต่อรอบ | ง่าย ลงทุนต่ำ | น้ำหนักที่ส่งเปลี่ยนตามความหนาแน่นรวม (bulk density) ขนาดเม็ด และระดับใน hopper ต้องสอบเทียบใหม่ทุกครั้งที่เปลี่ยน MB หรือล็อต | MB สีที่เห็นผลด้วยตา งานที่ตรวจด้วยการชั่งเป็นประจำ |
| แบบชั่งน้ำหนักต่อเนื่อง (loss-in-weight) | ชั่ง hopper ของ MB แล้วแก้รอบ auger อัตโนมัติ | แก้ค่าตัวเองเมื่อเม็ดเปลี่ยน มีข้อมูลการใช้จริง | ต้องกันแรงสั่นและสอบเทียบ load cell หนึ่งชุดต่อหนึ่งวัตถุดิบ | MB ฟังก์ชัน (UV, FR, antistatic) และ MB ที่มีมูลค่าสูง |
| แบบชั่งเป็นแบตช์ (gravimetric batch blender) | ชั่งวัตถุดิบทีละอย่างลงถังชั่ง แล้วผสมทั้งแบตช์ | หลายวัตถุดิบในเครื่องเดียว (เม็ดใหม่ regrind MB สารเติมแต่ง) บันทึกการใช้ต่อวัตถุดิบ | ส่วนผสมอาจแยกชั้นถ้าระยะจากเครื่องผสมถึงคอเครื่องยาว | งานรีดและงานฉีดที่ใช้หลายวัตถุดิบ |
เลือกขนาดเครื่องอย่างไร
ทุกอุปกรณ์เสริมเริ่มจากตัวเลขเดียวกัน คือปริมาณเม็ดที่เครื่องใช้ต่อชั่วโมง (kg/h) ตัวอย่างคำนวณ: น้ำหนักช็อตรวม runner 400 g รอบฉีด 30 วินาที = 120 ช็อตต่อชั่วโมง = 48 kg/h
- Hopper อบ ความจุ (kg) = ปริมาณใช้ (kg/h) × เวลาอบ (ชม.) เช่น 48 kg/h × 4 ชม. ≈ 190 kg แปลงเป็นปริมาตรด้วยความหนาแน่นรวมของเม็ด ซึ่งมักอยู่ราว 0.5–0.8 kg/L จึงต้องการราว 240–380 ลิตร hopper ที่ใหญ่เกินไปเมื่อเดินเครื่องช้า ทำให้เม็ดอยู่ในลมร้อนนานเกินจนเหลือง โดยเฉพาะ PA
- เครื่องอบ ขนาดลมและกำลังฮีตเตอร์ต้องรองรับ kg/h และอุณหภูมิอบของเม็ดที่ยากที่สุดที่จะใช้ ไม่ใช่เม็ดที่ใช้อยู่วันนี้
- ระบบลำเลียง ปริมาณที่ดูดได้ต้องมากกว่าที่เครื่องใช้พร้อมเผื่อ ปริมาณลดลงเมื่อท่อยาวขึ้น ยกสูงขึ้น หรือมีข้องอมาก ใช้กราฟของผู้ผลิตที่ระยะจริง
- ตัวเติม MB ต่อชั่วโมง = kg/h ของเครื่อง × let-down เช่น 48 kg/h × 2% ≈ 1 kg/h เลือกตัวเติมที่ 1 kg/h อยู่กลางช่วงที่แม่น ไม่ใช่ตัวที่ออกแบบมาสำหรับหลายสิบ kg/h
- ชิลเลอร์ ภาระความร้อน (kW) ≈ ปริมาณเม็ด (kg/h) × ความร้อนที่ต้องดึงออกต่อกิโลกรัมจากอุณหภูมิหลอมถึงอุณหภูมิปลดชิ้นงาน (kJ/kg) ÷ 3,600 แล้วบวกความร้อนจาก hot runner และ oil cooler ถ้าใช้น้ำชุดเดียวกัน เม็ดกึ่งผลึก (PP, PE, PA) ต้องดึงความร้อนออกมากกว่าเม็ดอสัณฐาน (PS, ABS, PC) เพราะมีความร้อนแฝงของการตกผลึก ขอค่าความร้อนของเม็ดจากผู้ผลิตเม็ดหรือผู้ผลิตชิลเลอร์
- อัตราไหลของน้ำเย็น ลิตรต่อนาที ≈ 14.3 × ภาระความร้อน (kW) ÷ ผลต่างอุณหภูมิน้ำเข้าออก (°C) ระบบน้ำเย็นมักออกแบบให้ต่างกันราว 3–5 °C เช่น 10 kW ที่ 5 °C ≈ 29 ลิตรต่อนาที
- ตัวคุมอุณหภูมิแม่พิมพ์ เลือกตามอุณหภูมิแม่พิมพ์ที่ต้องการ (น้ำหรือน้ำมัน) กำลังฮีตเตอร์ที่อุ่นแม่พิมพ์ได้ทันเวลา และปั๊มที่ให้อัตราไหลพอสำหรับการไหลแบบปั่นป่วนในทุกวงจร
- เครื่องบด เลือกตามปริมาณ runner และชิ้นเสียต่อชั่วโมง และขนาดชิ้นใหญ่สุดที่ต้องรับ เครื่องบดรอบต่ำข้างเครื่องให้ฝุ่นน้อยกว่าและเสียงเบากว่า
ตัวเลขในหัวข้อนี้เป็นค่าอ้างอิงทั่วไป ต้องยืนยันกับผู้ผลิตเครื่องและ TDS
จุดตรวจบำรุงรักษา
| ความถี่ | จุดตรวจ | ดูอะไร | ถ้าละเลยจะเกิดอะไร |
|---|---|---|---|
| ทุกกะ | เครื่องอบ | dew point อุณหภูมิลมเข้า hopper ระดับเม็ดใน hopper | เม็ดชื้น เส้นเงิน ชิ้นงานเปราะ |
| ทุกกะ | ตัวเติม | สัญญาณเตือน ระดับ MB ปริมาณที่ใช้จริงเทียบแผน | เติมขาดหรือเกินโดยไม่มีใครรู้ |
| ทุกกะ | ตัวดูดเม็ด | ไส้กรอง ซีล flap เม็ดถึงคอเครื่องทันรอบ | เม็ดหมดคอ ชิ้นงานฉีดไม่เต็ม |
| ทุกกะ | ความปลอดภัย | interlock ประตูรั้วหุ่นยนต์และเครื่องบด ปุ่มหยุดฉุกเฉิน ห้ามล้วงมือเข้าปากเครื่องบด | อุบัติเหตุร้ายแรงที่มือและแขน |
| รายสัปดาห์ | ไส้กรองเครื่องอบ (ลมอบและลมกลับ) | ฝุ่น ไอระเหยเกาะ | ลมน้อย dew point สูงขึ้น desiccant เสื่อมเร็ว |
| รายสัปดาห์ | ไส้กรองกลางและถังฝุ่นของระบบลำเลียง | ฝุ่นเต็ม ไส้กรองตัน | แรงดูดตก ปั๊มร้อน |
| รายสัปดาห์ | แม่เหล็กที่คอเครื่อง | เศษเหล็กสะสม | เศษหลุดเข้าสกรู |
| รายสัปดาห์ | ตัวคุมอุณหภูมิแม่พิมพ์และสาย | ไส้กรองน้ำ รอยรั่ว สายยางเสื่อม | น้ำหรือน้ำมันร้อนรั่วใส่คน อุณหภูมิแม่พิมพ์แกว่ง |
| รายเดือน | สอบเทียบตัวเติม | ทดสอบ load cell ด้วยตุ้มน้ำหนัก และเก็บ MB ที่ส่งออกตามเวลามาชั่งเทียบค่าตั้ง | หน้าจอแสดงค่าตรงแต่เติมจริงคลาด |
| รายเดือน | Condenser ชิลเลอร์ | แผงคอยล์สะอาด (air-cooled) ตะกรันในท่อ (water-cooled) | ทำความเย็นไม่พอ ตัดแรงดันสูง กินไฟเพิ่ม |
| รายเดือน | หอระบายความร้อนและคุณภาพน้ำ | สารบำบัดน้ำ blowdown ตะกรัน ตะไคร่ ความสะอาดอ่าง | ตะกรันอุดช่องน้ำแม่พิมพ์และ oil cooler เชื้อ Legionella |
| รายเดือน | ใบมีดและตะแกรงเครื่องบด | ความคม ระยะห่างตามคู่มือ (วัดด้วย feeler gauge) รูตะแกรงสึก | ฝุ่นมาก เม็ดบดร้อน เส้นยาว ป้อนไม่นิ่ง |
| รายปี หรือตามชั่วโมงที่ผู้ผลิตกำหนด | Desiccant และระบบ regeneration | ประสิทธิภาพคืนสภาพ เปลี่ยน desiccant ตามอายุ ตรวจวาล์วสลับหอ | dew point ไม่ถึงเป้าแม้ทุกอย่างดูปกติ |
| รายปี หรือตามชั่วโมงที่ผู้ผลิตกำหนด | เซนเซอร์ dew point และชิลเลอร์ | สอบเทียบเซนเซอร์ ตรวจระบบทำความเย็นโดยช่างที่มีคุณสมบัติ | อ่านค่าผิด เครื่องทำความเย็นเสียหาย |
| ทุกครั้งที่เปิดเครื่อง | Lock-out/tag-out (LOTO) | ตัดและล็อกไฟก่อนเปิดฝาเครื่องบด รอโรเตอร์หยุดสนิทเพราะโรเตอร์หมุนต่อด้วยแรงเฉื่อย ล็อกโรเตอร์ก่อนเปลี่ยนใบมีด ระวังผิวร้อนของเครื่องอบ hopper และตัวคุมอุณหภูมิแบบน้ำมัน | นิ้วและมือขาดจากใบมีด แผลไหม้จากผิวร้อนและน้ำมันร้อน |
การเติม masterbatch และสารเติมแต่งบนเครื่องนี้
ความแม่นของการเติมคือเงิน เมื่อไม่มั่นใจตัวเติม หลายโรงงานตั้งค่าเผื่อไว้ เช่น สูตรต้องการ 1.5% แต่ตั้ง 2% ตัวเลขนี้แปลว่าใช้ MB มากกว่าที่ต้องการราวหนึ่งในสาม ทุกชิ้น ทุกกะ ตัวเติมแบบชั่งน้ำหนักและการสอบเทียบเป็นประจำช่วยให้ตั้งค่าใกล้ค่าที่สูตรต้องการได้ ลองใส่ตัวเลขของคุณใน เครื่องคิดต้นทุนต่อชิ้นงานดี
MB ฟังก์ชันต้องเติมด้วยการชั่ง MB สีเติมขาดเห็นได้ด้วยตา แต่ MB ฟังก์ชันเติมขาดไม่มีอะไรให้เห็นที่หน้าเครื่อง ชิ้นงานที่ใส่ UV ไม่พอจะกรอบหลังใช้งานกลางแดดไปหลายเดือน FR ที่ขาดจะไปตกตอนทดสอบการลามไฟ antistatic ที่ขาดจะเห็นตอนฝุ่นเกาะที่ลูกค้า ดู พลาสติกกรอบแตกกลางแดด · PP ทนไฟ V-0 · ชิ้นงานฝุ่นเกาะ
ความชื้นกับเส้นเงิน เส้นเงินที่ผิวส่วนใหญ่มาจากเม็ดหลักที่อบไม่พอ แต่ MB ก็ชื้นได้ โดยเฉพาะ MB ที่มี filler สูง carbon black หรือสารเติมแต่งที่ดูดความชื้น เก็บถุงที่เปิดแล้วให้ปิดสนิท และถ้า TDS ของ MB ระบุให้อบ ให้อบตามนั้น อ่านวิธีแยกสาเหตุได้ที่ เส้นเงิน (splay)
สัดส่วน regrind regrind มี MB อยู่แล้ว ถ้าสัดส่วน regrind แกว่ง ปริมาณสารเติมแต่งจริงในชิ้นงานก็แกว่งตาม และ regrind ผ่านความร้อนมาแล้วอย่างน้อยหนึ่งรอบ stabilizer บางส่วนถูกใช้ไปแล้ว หลายโรงงานกำหนดเพดาน regrind ไว้ราว 10–25% ขึ้นกับชิ้นงานและข้อกำหนดของลูกค้า ค่าอ้างอิงทั่วไปในอุตสาหกรรม ต้องยืนยันด้วยการทดลองจริงบนเครื่องของคุณ สิ่งสำคัญกว่าตัวเลขคือคุมให้คงที่ด้วยวาล์วสัดส่วนหรือ batch blender และ regrind ของเม็ดดูดความชื้นต้องอบเหมือนเม็ดใหม่
การเปลี่ยนสีและการล้างเครื่อง (purging) ทำความสะอาด hopper ตัวเติม ห้องผสม และตัวดูดเม็ดก่อนล้างสกรู เพราะผงสีที่ค้างในอุปกรณ์เสริมจะหลุดลงมาทีหลังเป็นเส้นสี ใช้ purging compound หรือเม็ดหลักล้าง และวางลำดับจากสีอ่อนไปสีเข้ม ดู เส้นสี สีไม่สม่ำเสมอ และ จุดดำ
สิ่งที่สารเติมแต่งช่วยไม่ได้ เม็ดชื้นจากเครื่องอบที่ desiccant หมดสภาพ ลายสีจากตัวเติมที่ไม่ได้สอบเทียบ และชิ้นงานบิดเพราะวงจรน้ำในแม่พิมพ์ตัน ต้องแก้ที่อุปกรณ์ ถ้าอยากรู้ว่า let-down ที่ตั้งอยู่ตรงกับที่สูตรต้องการจริงหรือไม่ ทีม ACS ช่วยดูให้ได้ผ่าน Free Dosage Audit
ลิงก์ไปบทความกระบวนการ
อุปกรณ์เสริมในบทความนี้ใช้กับทั้ง การฉีด (Injection molding) และ การรีด (Extrusion) อาการที่มักเริ่มจากอุปกรณ์เสริม ดู เส้นเงิน · ชิ้นงานเปราะ · ฉีดไม่เต็ม · ชิ้นงานบิดงอ
FAQ
คำถามที่พบบ่อยเรื่องอุปกรณ์เสริม
เครื่องอบลมร้อนพอไหม หรือต้องใช้แบบ desiccant
ขึ้นกับเม็ด เม็ดที่ดูดความชื้นเข้าเนื้อ เช่น PET, PA, PC, PBT, ABS และ PMMA ต้องใช้ลมที่แห้งกว่าอากาศรอบตัว ซึ่งในอากาศชื้นแบบเมืองไทย เครื่องลมร้อนทำไม่ได้ เครื่องลมร้อนพอสำหรับไล่ความชื้นที่ผิวของ PP และ PE หรืออุ่นเม็ดก่อนเข้าเครื่อง
ตัวเติมแบบปริมาตรกับแบบชั่งน้ำหนัก ต่างกันคุ้มไหม
แบบปริมาตรส่งปริมาตรคงที่ น้ำหนักจริงจึงเปลี่ยนตามความหนาแน่นรวมและขนาดเม็ด ต้องสอบเทียบใหม่ทุกครั้งที่เปลี่ยน MB หรือล็อต แบบชั่งน้ำหนักแก้ค่าเองและมีข้อมูลการใช้จริง คุ้มเร็วเมื่อ MB มีมูลค่าสูง เป็น MB ฟังก์ชันที่ดูผลด้วยตาไม่ได้ หรือเมื่อโรงงานตั้งค่าเผื่อไว้มาก ลองคิดส่วนต่างด้วยเครื่องคิดต้นทุนต่อชิ้นงานดี
ใส่ regrind ได้กี่เปอร์เซ็นต์
ไม่มีตัวเลขเดียวที่ใช้ได้ทุกงาน หลายโรงงานกำหนดเพดานไว้ราว 10–25% ขึ้นกับชิ้นงานและข้อกำหนดของลูกค้า สิ่งที่สำคัญกว่าคือคุมสัดส่วนให้คงที่ ตรวจสมบัติชิ้นงานเมื่อเปลี่ยนสัดส่วน และอบ regrind ของเม็ดดูดความชื้นเหมือนเม็ดใหม่
อบเม็ดนานเกินไปมีผลเสียไหม
มี PA และเม็ดบางชนิดเหลืองหรือเสื่อมเมื่ออยู่ในลมร้อนนานเกิน และสารเติมแต่งบางตัวระเหยออกได้ สาเหตุที่พบบ่อยคือ hopper อบใหญ่เกินเทียบกับปริมาณที่เครื่องใช้ หรือเครื่องฉีดหยุดนานแต่เครื่องอบยังเดินเต็มอุณหภูมิ ให้เลือก hopper ตามปริมาณใช้จริง และใช้โหมดลดอุณหภูมิเมื่อเครื่องหยุด
ข้อควรระวัง
ข้อมูลนี้เป็นความรู้ทั่วไปเพื่อความเข้าใจ ตัวเลขเป็นช่วงอ้างอิงทั่วไป การเลือก ติดตั้ง ใช้งาน และซ่อมบำรุงเครื่องจักรต้องยึดคู่มือและคำแนะนำของผู้ผลิตเครื่อง และมาตรฐานความปลอดภัยของโรงงาน
ค่าการเติม (let-down ratio) และข้อมูลทางเทคนิคในหน้านี้เป็นค่าอ้างอิงทั่วไป ไม่ใช่การรับประกันคุณสมบัติ ต้องยืนยันด้วยการทดลองในกระบวนการผลิตของคุณเองก่อนใช้งานจริง